






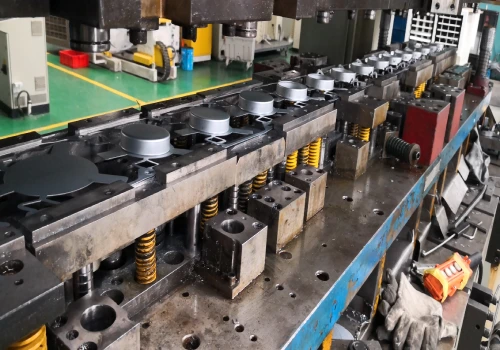
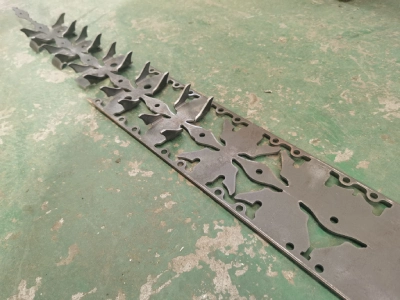
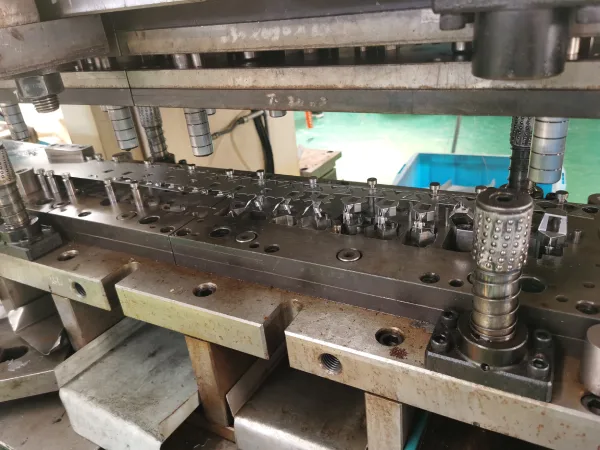

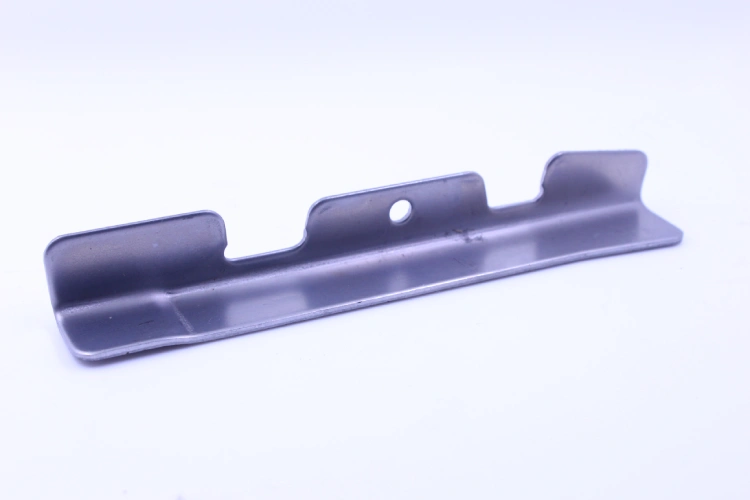
По своей сути, штамповка металла — это не просто метод производства; это высокотехнологичный элемент масштабируемого промышленного производства. Для специалистов по закупкам в сегменте B2B обеспечение устойчивости цепочки поставок требует глубокого понимания этого основополагающего процесса.
С точки зрения инженерии, процесс штамповки металла — это строго контролируемый процесс холодной формовки. В нем используются специализированные штамповочные комплекты, приводимые в действие мощными механическими или гидравлическими прессами, для приложения экстремальных сжимающих и сдвиговых усилий. Это вызывает точную пластическую деформацию в заготовках из листового металла или рулонной стали, преобразуя плоский материал в сложные геометрические формы без ущерба для структурной целостности материала.
При оценке технологичности производства крупносерийных заказов прецизионная штамповка металла неизменно превосходит альтернативные методы, такие как обработка на станках с ЧПУ, с точки зрения времени цикла и снижения себестоимости единицы продукции. Она обеспечивает предсказуемость цепочки поставок, поддерживая строгие показатели Cpk (технологические возможности) и допуски на уровне микрон в течение миллионов циклов.
Будь то поставка критически важных конструктивных элементов для платформ электромобилей или производство высокоточных экранирующих деталей для телекоммуникационной отрасли, понимание принципов штамповки металла на заказ является первым шагом к оптимизации производственных затрат, сокращению брака и обеспечению надежного выпуска продукции на сборочной линии.
Как работает процесс штамповки металла?
В основе штамповки металла лежат огромные механические или гидравлические силы, вызывающие контролируемую пластическую деформацию. Специализированный набор штампов прикладывает точные сдвиговые и сжимающие напряжения к плоскому рулонному листовому металлу, быстро формируя геометрию готового изделия, сохраняя при этом целостность материала.
Вырубка и прокалывание
Вырубка и пробивка являются важнейшими первыми этапами процесса штамповки металла, в ходе которых используются огромные силы сдвига для отделения материала. Во время вырубки выбитая заготовка становится конечным продуктом, а окружающий материал становится отходами. Пробивка, с другой стороны, создает прецизионные отверстия в материале, а выбитые отходы выбрасываются.
Для закупок в сегменте B2B наиболее важным параметром является зазор между штампом и матрицей. Точно рассчитанный зазор — обычно от 5% до 10% от толщины материала — минимизирует образование заусенцев и обеспечивает чистую зону среза. Неправильно спроектированная штамповка металла неизбежно приведет к изломам кромок или чрезмерному загибанию.
При выполнении крупносерийной штамповки металла освоение начального этапа резки обеспечивает необходимую точность размеров для последующей сборки, что напрямую влияет на конечный индекс технологической пригодности (CPK) изготовленных деталей.
Гибка и фланцевание
Изгиб и фланжирование включают изменение геометрии заготовки посредством контролируемой пластической деформации без изменения ее первоначального объема. Изгиб предполагает приложение силы к металлу вдоль линейной оси для образования определенного угла, например, V-образной или U-образной формы; фланжирование, с другой стороны, включает формирование приподнятого края вдоль изогнутого или прямого контура для повышения жесткости.
В любом процессе точной штамповки металла контроль упругого восстановления является первостепенной инженерной задачей. Из-за упругого восстановления материал естественным образом стремится вернуться в свое первоначальное плоское состояние. Опытные производители компенсируют это явление, применяя чрезмерный изгиб, учитывая удельный предел текучести материала и ориентацию зерен. Для покупателей четкое указание правильного минимального радиуса изгиба в запросах предложений по штамповке листового металла предотвращает образование микротрещин, тем самым обеспечивая структурную целостность в сложных промышленных условиях.
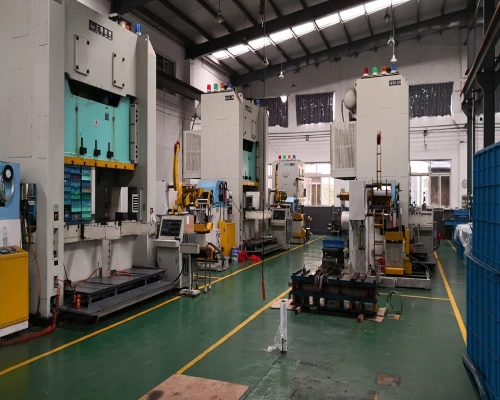
Чеканка и тиснение
В отличие от стандартной резки или гибки, чеканка и тиснение навсегда изменяют форму материала за счет приложения огромного сжимающего напряжения.
Тиснение создает выпуклые или углубленные узоры на поверхности металлического листа без изменения его общей толщины; оно обычно используется для добавления ребер жесткости или номеров деталей. Чеканка, с другой стороны, требует использования оборудования для штамповки металла с чрезвычайно высокой грузоподъемностью. Пуансон с силой сжимает металл, эффективно изменяя его толщину и вдавливая его в полость матрицы. Это сильное давление вызывает локальное упрочнение, что значительно увеличивает прочность поверхности детали.
При заказе прецизионных деталей чеканка в процессе штамповки металла является оптимальным решением для достижения чрезвычайно жестких допусков по размерам и острых, сложных элементов — элементов, для получения которых в противном случае потребовались бы дорогостоящие операции вторичной обработки на станках с ЧПУ.
Глубокая вытяжка металла штамповка
Глубокая вытяжка, пожалуй, является самым сложным процессом в прецизионной штамповке металла. В этом процессе используется механический пуансон для вытягивания плоской металлической заготовки в формовочную матрицу, создавая полые, бесшовные формы, такие как цилиндры, полусферы или прямоугольные оболочки. Когда глубина вытяжки превышает диаметр детали, процесс считается «глубокой вытяжкой».
Суть этой инженерной технологии заключается в контроле потока материала. Если давление в прижимной пластине слишком низкое, металл будет сморщиваться; если оно слишком высокое, чрезмерное напряжение при вытяжке приведет к разрыву материала. Передовые производители штампованного металла используют метод конечных элементов (МКЭ) для прогнозирования и предотвращения этих видов отказов. Для покупателей в автомобильной или аэрокосмической отраслях глубокая вытяжка является высокоэффективным с точки зрения затрат методом массового производства легких, водонепроницаемых и конструктивно прочных корпусов.
Вы ищете надежный и экономичный
Китайский производитель металлоконструкций
Более 150,000 5,000 OEM-продуктов для изготовления металлоконструкций поставлены более чем XNUMX XNUMX покупателям по всему миру.
И пользу от этого!
Своевременная доставка
Основные виды штамповки металла
Определение оптимального решения для штамповки листового металла зависит от трех переменных: геометрической сложности, объема производства и размера детали. Выбор правильной конфигурации штампа не только напрямую максимизирует производительность, но и определяет общую эффективность амортизации штампа и себестоимость единицы продукции в вашей цепочке поставок.
Прогрессивная штамповка металла
Последовательная конфигурация штамповочных матриц представляет собой вершину эффективности для крупносерийной штамповки листового металла. В этом процессе непрерывная катушка листового металла проходит через несколько штамповочных станций. Заготовка остается прикрепленной к несущей полосе и точно продвигается на один шаг с каждым штамповочным ходом. Каждая станция последовательно выполняет свою операцию — например, пробивку, гибку или чеканку — до тех пор, пока заключительная операция резки не отделит готовую деталь.
Для менеджеров по закупкам этот метод является золотым стандартом при объеме заказов, превышающем 100 000 единиц. Благодаря использованию внутренних направляющих штифтов для точного позиционирования, прогрессивная штамповка металла обеспечивает исключительную повторяемость и поддерживает строгие допуски на уровне микронов. Поскольку этот процесс минимизирует перемещение материалов и работает на чрезвычайно высоких скоростях (обычно превышающих 1,000 операций в минуту), он обеспечивает самую низкую себестоимость единицы продукции для сложных микрокомпонентов, электрических контактов и автомобильных кронштейнов.
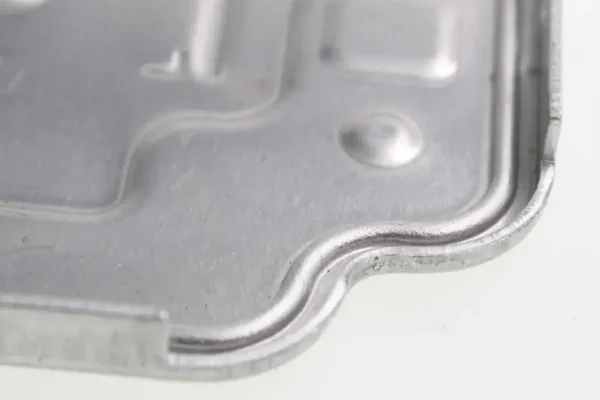
Переносная штамповка
При изготовлении крупных или глубоко вытянутых деталей несущая полоса, используемая в процессе штамповки металла в прогрессивных штампах, может стать геометрическим ограничением. Технология трансферной штамповки решает эту проблему, отделяя заготовку от металлической катушки на первом этапе.
Впоследствии механические передающие пальцы или автоматизированные устройства с сервоприводом беспрепятственно захватывают и перемещают отдельные заготовки через последующие штамповочные станции. Этот специализированный метод высокоточной штамповки металла необходим для производства сложных автомобильных конструкционных панелей, корпусов, изготовленных методом глубокой вытяжки, или трубчатых изделий, требующих беспрепятственной формовки на 360 градусов.
Поскольку заготовка полностью отделена от рулона, инженеры могут использовать сложные процессы боковой штамповки или обратной глубокой вытяжки. Для цепочек поставок, требующих производства крупных, конструктивно сложных деталей, штамповка металла с переносом не только предполагает меньшие первоначальные инвестиции в штампы по сравнению с крупными прогрессивными штампами, но и значительно снижает процент брака дорогостоящих материалов, таких как толстостенная нержавеющая сталь.
Составная штамповка
Комбинированные штампы разработаны с учетом точности, а не скорости, и могут одновременно выполнять множество внутренних и внешних операций резки, таких как вырубка и пробивка, в рамках одного штамповочного хода. В отличие от многопозиционных установок, заготовка остается полностью неподвижной в одном и том же положении на протяжении всего процесса. Этот уникальный механизм штамповки металла обеспечивает абсолютную концентричность внутреннего диаметра (ID) и внешнего диаметра (OD), что является критически важным требованием для производства прецизионных шайб, заготовок шестерен и пластин для двигателей.
Благодаря надежному зажиму материала между пуансоном и матрицей на протяжении всего хода штамповки, этот процесс штамповки металла также обеспечивает исключительную плоскостность. Для компонентов, требующих высокой симметрии, плоскостности и нулевого допуска на смещение внутренних элементов, штамповка с использованием комбинированных штампов является оптимальным инженерным решением. Хотя она имеет более низкую частоту ходов в минуту (SPM), она исключает смещение размеров, вызванное многоступенчатой передачей материала.
Всего 4 шага
онлайн изготовленные на заказ металлические детали
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
Выбор подходящих материалов для штамповки металла на заказ.
В любом проекте по штамповке листового металла выбор материала напрямую определяет срок службы штампа и функциональность деталей. Инженеры должны тщательно оценивать предел текучести, удлинение и скорость упрочнения, чтобы найти баланс между структурной целостностью и технологичностью при работе с черными, цветными металлами и специальными сплавами.
Черные металлы (углеродистая сталь и нержавеющая сталь)
В крупносерийном производстве штампованных металлических изделий предпочтительным материалом для обеспечения структурной целостности остаются черные металлы. Холоднокатаная углеродистая сталь (например, SPCC или ASTM A1008) обладает превосходной формуемостью и свариваемостью, что делает ее очень экономически выгодной для производства автомобильных кронштейнов и компонентов шасси. Однако, когда покупатели B2B требуют превосходной коррозионной стойкости без дополнительного покрытия, нержавеющая сталь (обычно марок 304 или 316) несомненно является лучшим вариантом модернизации.
Важно отметить, что нержавеющая сталь подвергается значительному упрочнению в процессе прецизионной штамповки металла. Эта металлургическая характеристика требует использования более высокой мощности штамповки и специальных покрытий для штампов (таких как нитрид титана (TiN)) для предотвращения заедания и продления срока службы штампов. Для тяжелых промышленных применений инженерные группы обычно используют высокопрочную низколегированную сталь (HSLA) для снижения веса компонентов при сохранении строгих коэффициентов структурной безопасности.
Цветные металлы (алюминий, медь и латунь)
По мере перехода автомобильной промышленности к облегченным электромобилям и передовой электронике, растет число запросов на цветные металлы для штамповки. Алюминиевые сплавы, в частности 5052 и 6061, обладают превосходным соотношением прочности к весу и отличными свойствами анодирования. Однако из-за низкого модуля упругости алюминия на этапе формовки требуется компенсация упругого восстановления специалистами.
Напротив, медь и латунь незаменимы для обеспечения электропроводности и теплоотвода. Бериллиевая медь и фосфористая бронза широко используются в штамповке металлов для производства прецизионных штырьков разъемов, выводных рамок и компонентов экранирования от электромагнитных помех (ЭМП). Эти сплавы обладают превосходной пластичностью и устойчивостью к усталости, обеспечивая надежные упругие свойства электронных клемм.
Специальные сплавы
Компоненты, изготовленные из специальных сплавов, доводят возможности технологии прецизионной штамповки металла до предела. Такие материалы, как титан, инконель и ковар, разработаны для экстремальных условий эксплуатации и обладают беспрецедентной термостойкостью, биосовместимостью или определенными коэффициентами теплового расширения. Например, ковар имеет решающее значение для герметизации соединений стекла с металлом в аэрокосмической и телекоммуникационной отраслях, а титан является стандартным материалом для имплантируемых медицинских устройств.
Обработка этих суперсплавов методом штамповки металла на заказ представляет собой значительные производственные проблемы, включая быстрый износ штампов и сильное упругое восстановление. Только ведущие производители с передовыми штампами собственного производства могут успешно формовать эти металлы без образования микротрещин. При закупке таких деталей менеджеры по закупкам должны работать с поставщиками, сертифицированными по ISO 13485 или AS9100, поскольку строгая прослеживаемость партий и тщательная проверка размеров так же важны, как и сам процесс формовки.
Почему стоит выбрать услуги по изготовлению металлоконструкций на заказ от Supro MFG?
Обеспечить наиболее экономичное решение для производства и сборки продукции, повышая конкурентоспособность продукции.
техническая команда, специализирующаяся на изготовлении корпусов на заказ более 30 лет.
Передовое производственное оборудование: ведущее в отрасли производитель металлических корпусов на заказ с собственными цехами по обработке листового металла, литью под давлением, прецизионной механической обработке и нанесению поверхностных покрытий.
ISO 9001-2015, уровень PPAP III, RoHS, NEMA, CE и другие сертифицированные производственные стандарты.
Круглосуточная техническая поддержка на английском языке: профессиональная англоязычная команда быстро отвечает на технические вопросы пользователей онлайн в любое время.
помочь пользователям в разработке продукта, прототипе, серийном производстве, обработке поверхности, сборке и упаковке, транспортировке и ряде дополнительных услуг.
Благодаря наличию собственных лабораторий механики и химии, компания может оперативно контролировать качество производственного процесса, обеспечивая выпуск продукции высокого качества.
Согласитесь подписать документы о неразглашении, чтобы обеспечить защиту информации о продуктах клиентов.
Доставка «от двери до двери» в индивидуальной защищенной упаковке после соблюдения условий доставки, согласованных с заказчиком.
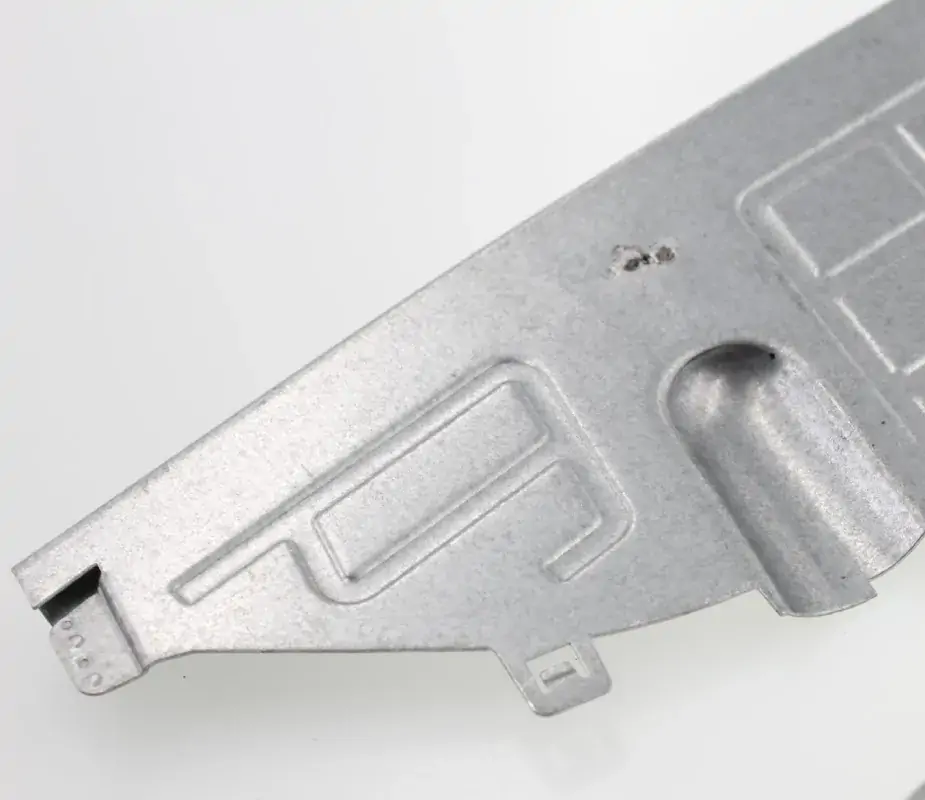
Основные преимущества штамповки металла в цепочке поставок B2B
В сфере закупок B2B процесс штамповки металла вышел за рамки базового производства и стал стратегическим фактором повышения устойчивости цепочки поставок. Оптимизируя использование материалов и обеспечивая строгую повторяемость размеров, этот процесс позволяет достичь сверхнизких удельных затрат и предсказуемых показателей выхода годной продукции для автоматизированных линий крупносерийной сборки.
Штамповка металла обеспечивает непревзойденную экономическую эффективность при крупносерийном производстве.
Хотя первоначальные капитальные затраты на изготовление штампов на заказ для штамповки листового металла могут быть значительными, окупаемость инвестиций (ROI) для крупносерийного производства не имеет себе равных. После проверки штампа производственный процесс может работать на чрезвычайно высоких скоростях, обычно превышающих 1,000 ходов в минуту (SPM). Такие быстрые циклы значительно сокращают ручное вмешательство и существенно снижают накладные расходы на единицу продукции.
Для менеджеров по закупкам в сегменте B2B, ежегодно закупающих миллионы деталей, это означает, что высокие затраты на оснастку могут быть эффективно амортизированы на протяжении всего производственного цикла, что приводит к незначительной стоимости одной детали. В отличие от обработки на станках с ЧПУ, где время цикла линейно увеличивается с объемом производства, штамповка металла с использованием прогрессивных штампов позволяет экспоненциально снижать себестоимость единицы продукции. Закрепив надежное решение по штамповке, руководители цепочек поставок могут эффективно застраховаться от колебаний рынка труда и стабилизировать долгосрочные бюджеты закупок.
Точность размеров и повторяемость деталей, изготовленных методом штамповки металла.
В современной автоматизированной сборке отклонения размеров деталей являются серьезным препятствием для повышения производительности. Одним из главных инженерных преимуществ штамповки листового металла по индивидуальному заказу является возможность фиксации физических геометрических параметров с помощью штампов из закаленной стали или карбида вольфрама. Этот процесс с использованием закаленных штампов исключает колебания размеров, вызванные дрейфом числовых параметров и износом оборудования, которые распространены в других методах производства. Хорошо обслуживаемый штамп для штамповки металла может стабильно производить детали с допусками в микрометровом диапазоне и поддерживать строгое значение CPK (индекс производительности процесса) 1.33 или выше на протяжении миллионов циклов штамповки.
Такая строгая повторяемость размеров напрямую приводит к созданию сборочной линии без дефектов и значительно сокращает узкие места в процессе входного контроля качества (IQC). При закупке критически важных автомобильных или электронных компонентов сотрудничество с производителем штампованных металлических изделий, который внедряет строгий контроль первого образца (FAI) и регулярное техническое обслуживание штампов, гарантирует, что миллионная деталь будет идентична самой первой.
Исключительное использование материалов
В металлообрабатывающей промышленности сырье, как правило, составляет наибольшую долю общей себестоимости реализованной продукции. В отличие от традиционного производства, которое приводит к образованию большого количества стружки, прецизионная штамповка металла оптимизирует использование материала благодаря передовому программному обеспечению для раскроя и вырубки полос. Стратегически располагая контуры деталей вдоль направления волокон рулона, инженеры могут минимизировать толщину разделителей между заготовками, снижая процент брака до минимально возможного уровня.
Кроме того, образующийся лом представляет собой чистые, легко перерабатываемые обрезки, которые производители могут перепродавать сталелитейным заводам, тем самым компенсируя общие производственные затраты. Для цепочек поставок, сильно зависящих от глобальных колебаний цен на сырьевые товары, высокая степень использования материала, присущая штамповке металла на заказ, не только снижает затраты на спецификации материалов, но и оказывает существенную поддержку компаниям в выполнении их обязанностей в области экологической, социальной и управленческой устойчивости (ESG).
Ищете надежную компанию по изготовлению листового металла на заказ?
Поговорите с командой экспертов Supro MFG
Свяжитесь с нами для получения конкурентоспособных франко-заводских цен,
и полный спектр услуг технической поддержки.
Основные области промышленного применения: В каких областях используется штамповка металла?
От высоковольтных конструкций электромобилей до спасающих жизни медицинских устройств, процесс штамповки металла является краеугольным камнем критически важного производства. Благодаря стабильной точности на микронном уровне и масштабируемой повторяемости, этот разработанный процесс соответствует строгим нормативным и эксплуатационным стандартам, требуемым самыми требовательными секторами B2B.
Автомобильные и электромобильные компоненты
По мере того, как автомобильная промышленность ускоряет внедрение электромобилей, спрос на легкие, но при этом конструктивно жесткие компоненты определяет стратегии цепочки поставок. Для поставщиков первого уровня, производящих критически важные конструкции электромобилей , прецизионная штамповка металла является незаменимой. К таким конструкциям относятся корпуса батарейных блоков, высокопроводящие медные шины и кронштейны шасси из высокопрочных низколегированных сплавов (HSLA). Эти компоненты должны выдерживать экстремальную вибрационную усталость и нагрузки при краш-тестах без разрушения конструкции.
Для команд, занимающихся закупкой этих компонентов, использование передовых процессов штамповки металла с прогрессивной матрицей обеспечивает строгое соответствие стандартам качества IATF 16949 и отвечает жестким требованиям к документации PPAP (процесс утверждения производственных деталей). Благодаря использованию этого процесса штамповки с твердой матрицей производители оригинального оборудования (OEM) могут достичь крупномасштабных производственных мощностей, необходимых для глобальных автомобильных платформ, одновременно снижая снаряженную массу автомобиля и общие затраты на сборку.
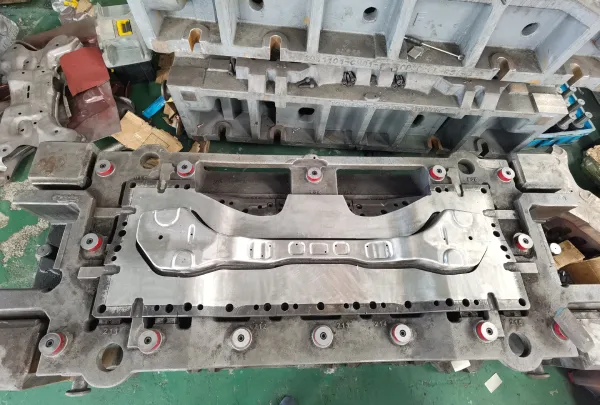
Применение процесса штамповки металла в электронной и телекоммуникационной промышленности
В условиях стремительного развития инфраструктуры 5G и оборудования Интернета вещей (IoT) телекоммуникационная техника нуждается в компонентах с микроскопической точностью и абсолютной надежностью. Точная штамповка металла — это оптимальное решение для производства сложных контактов разъемов из бериллиевой меди, радиаторов и прочных экранирующих корпусов от электромагнитных помех (ЭМП) и радиочастотных помех (РЧП).
Для обеспечения целостности сигнала и оптимального отвода тепла в печатных платах высокой плотности эти электронные компоненты требуют чрезвычайно жестких допусков — как правило, до нескольких микрометров. Для менеджеров цепочки поставок внедрение высокоскоростной штамповки композитных материалов и прогрессивной штамповки металла устраняет проблемы смещения размеров, часто встречающиеся в традиционных низкоскоростных методах производства.
Сотрудничество с производителями, способными производить штампы собственными силами, гарантирует, что эти важнейшие электронные контакты будут неизменно сохранять точные геометрические профили и упругие свойства на протяжении миллионов циклов штамповки без дефектов.
Применение процесса штамповки металла в производстве медицинских изделий.
В индустрии медицинских изделий действуют самые строгие нормативные стандарты, где любые отклонения в компонентах абсолютно недопустимы. Изготовление металлических деталей методом штамповки играет решающую роль в производстве корпусов хирургических инструментов, имплантируемых конструкционных компонентов и прочных корпусов кардиостимуляторов из специальных сплавов, таких как титан и нержавеющая сталь 316L.
Для этих биосовместимых материалов требуются передовые технологии нанесения покрытий на штампы и специализированный контроль тоннажа, обеспечивающие точность в процессе формования и предотвращающие образование микротрещин. Для специалистов по закупкам в сфере здравоохранения закупки у предприятий, сертифицированных по стандарту ISO 13485, являются обязательным требованием. Это гарантирует полную отслеживаемость партий материалов, безупречную обработку поверхности, готовую к прямой пассивации, и строгое соответствие стандартам FDA.
В конечном итоге, этот процесс обеспечивает абсолютную размерную однородность, необходимую для гарантии безопасности пациентов, при сохранении предсказуемого бюджета закупок.
Выберите надежного производителя штампованного металла.
При выборе надежного партнера по штамповке металла не следует сосредотачиваться исключительно на первоначальной цене за единицу продукции; необходимо также оценить реальный уровень зрелости производства производителя. Производители, которые полагаются на обслуживание оснастки сторонними компаниями, несут неприемлемые риски, такие как смещение размеров и длительные простои при сборке. Вместо этого отдавайте предпочтение партнерам, которые проводят тщательный анализ технологичности производства (DFM) и изготавливают собственную оснастку, чтобы гарантировать быстрое решение проблем и поддержание оснастки в хорошем состоянии в долгосрочной перспективе. Кроме того, вы должны требовать от них наличия бескомпромиссной системы контроля качества.
Первоклассный цех штамповки листового металла обеспечит бесперебойную подачу отчетов о первичной проверке образцов (FAI), текущих данных CPK и документации PPAP уровня 3 для проверки стабильности процесса. В Supro MFG мы интегрируем эти ключевые возможности в нашу повседневную деятельность. Сочетая сертифицированную по ISO точность с глубокими металлургическими знаниями, мы предлагаем комплексные решения по штамповке металла на заказ, которые обеспечивают безопасность производственных линий и постоянно оптимизируют общую стоимость владения.






