
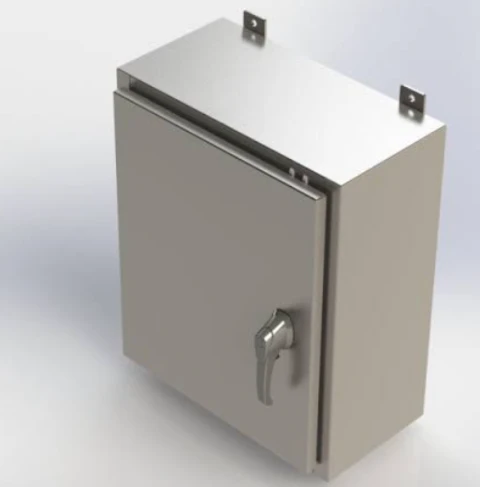








Корпуса NEMA служат основным защитным барьером для электрического и электронного оборудования в промышленных, наружных и опасных средах. Целостность этих корпусов, особенно в местах литья и изгибов, напрямую определяет их способность сохранять свой класс защиты NEMA от пыли, влаги, коррозии и механических воздействий.
Микротрещины в местах изгиба являются одними из самых коварных дефектов качества при производстве корпусов NEMA. Эти трещины, как правило, невидимы невооруженным глазом при первоначальном осмотре, но могут распространяться в процессе эксплуатации из-за термических циклов, вибрации и механических нагрузок. После образования микротрещины нарушают структурную целостность корпуса, что приводит к проникновению факторов окружающей среды и, в конечном итоге, к нарушению требований к уровню защиты NEMA.
В данной статье рассматриваются металлургические и технологические причины образования микротрещин на радиусах изгиба при производстве корпусов NEMA и предлагается ряд инженерных мер контроля — от выбора материалов и оптимизации штампов до проверки качества — для полного устранения таких дефектов в производстве.
Изучение механизма образования микротрещин в корпусах NEMA при изгибе
В процессе гибки под давлением листовой металл подвергается дифференциальной деформации по толщине. Внутренняя поверхность изгиба подвергается сжимающему напряжению, а внешняя — растягивающему. Величина растягивающей деформации на внешней поверхности обратно пропорциональна внутреннему радиусу изгиба: чем меньше радиус, тем больше требуется удлинение внешних волокон.
Когда растягивающее напряжение превышает предел пластичности материала (обычно измеряемый процентным удлинением при испытании на растяжение), на внешней поверхности происходит разрушение. Это разрушение начинается в микроскопических неровностях поверхности, включениях или уже существующих дефектах кромок и распространяется внутрь в виде микротрещин.
Однако корпуса, соответствующие стандарту NEMA, имеют ряд уникальных факторов риска, связанных с образованием трещин в местах изгиба:
Во-первых, конструкции корпусов NEMA обычно включают в себя несколько смежных изогнутых секций, что создает сложные взаимодействия напряжений в углах и местах соединения фланцев. Во-вторых, толщина материала, обычно указываемая для корпусов NEMA — от стальной пластины № 16 для небольших корпусов до стальной пластины № 12 для больших корпусов — требует приложения значительных сил формования, что усугубляет концентрацию напряжений.
Во-третьих, коррозионностойкие сплавы, обычно используемые в корпусах NEMA 4X и наружных корпусах NEMA, включая нержавеющую сталь 304 и 316, обладают свойствами упрочнения при деформации, что увеличивает вероятность образования трещин в процессе формовки . Когда радиус изгиба материала падает ниже критического значения, на внешней стороне изгиба могут возникать микротрещины, которые распространяются вдоль границ зерен, в конечном итоге превращаясь в сквозные трещины при термических циклах или механической вибрации, что приводит к неспособности корпусов NEMA, изготовленных на заказ, обеспечить защиту.
Причины образования микротрещин при изгибе корпусов NEMA
Причины образования микротрещин в корпусах NEMA при гибке включают четыре фактора: чрезмерно низкое отношение радиуса изгиба к толщине, несоответствие направления изгиба и ориентации прокатанных зерен, упрочнение кромок, вызванное зоной термического воздействия лазерной резки, и недостаточная пластичность выбранного материала. Эти факторы, по отдельности или в сочетании, приводят к тому, что растягивающее напряжение на внешней поверхности изгиба превышает допустимый предел, что ведет к образованию микротрещин.
Недостаточный внутренний радиус изгиба относительно толщины материала.
Отношение внутреннего радиуса изгиба к толщине материала (отношение r/t) является ключевым параметром, определяющим деформацию растяжения на внешней поверхности при изгибе. Когда это отношение слишком низкое, удлинение внешних волокон превышает общее удлинение, измеренное при испытании на растяжение, что приводит к разрыву зерен вдоль направления растяжения и образованию микротрещин.
Для материалов, обычно используемых в корпусах NEMA, изготовленных на заказ, минимальный радиус изгиба значительно варьируется: для холоднокатаной низкоуглеродистой стали (например, 1018) допустим радиус, равный 1 толщине; для нержавеющей стали 304 обычно требуется радиус, равный 1.5–2 толщинам; для алюминия 5052-H32 рекомендуется радиус от 0.8 до 1 толщины; а для алюминия 6061-T6 требуется радиус, равный не менее 3 толщинам — растрескивание происходит, если радиус меньше, чем 2 толщины.
Многие корпуса NEMA проектируются с чрезмерно малыми радиусами изгиба для достижения компактных размеров, без учета присущих материалу пределов формования; это является непосредственной причиной образования микротрещин.
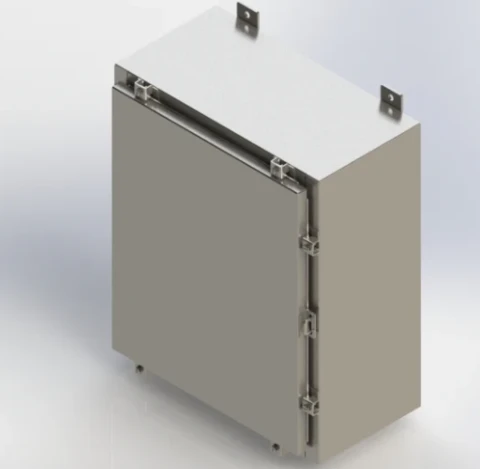
Направление изгиба относительно направления прокатки волокон.
В процессе прокатки зерна листового металла вытягиваются и выравниваются вдоль направления прокатки, что приводит к анизотропным механическим свойствам. Когда направление изгиба параллельно направлению зерен, растягивающее напряжение на внешней поверхности концентрируется вдоль границ зерен, значительно снижая сопротивление расслоению зерен и повышая вероятность образования трещин. И наоборот, когда направление изгиба перпендикулярно направлению зерен, напряжение должно пройти через большее количество границ зерен, что препятствует распространению трещин.
При сборке корпусов NEMA по индивидуальному заказу, если не учитывать направление волокон, могут образоваться множественные изгибающиеся поверхности в неблагоприятном направлении, что приведет к непредсказуемому растрескиванию.
Условия обработки кромок и зона термического воздействия (ЗТВ) при лазерной резке
Лазерная резка, как основной метод резки корпусов NEMA, создает зону термического воздействия (ЗТВ) на кромке среза. ЗТВ является основным фактором образования микротрещин на кромке.
Лазер нагревает материал выше температуры фазового перехода, а затем быстро охлаждает его, образуя упрочненный край. Твердость этой упрочненной области значительно выше, чем у основного материала, но ее пластичность значительно снижается. Когда на этот упрочненный край действует растягивающее напряжение с внешней стороны изгибной кривой, охрупченный слой не может скоординировать деформацию, что приводит к образованию микротрещин на краю и их распространению внутрь.
Степень выраженности зоны термического воздействия зависит от мощности лазера, скорости резки и оптимизации подачи вспомогательного газа — неправильные параметры углубляют зону термического воздействия и резко увеличивают риск образования трещин. Для корпусов NEMA лазерная резка является преобладающим методом резки материала. Если не учитывать влияние кромочных условий на характеристики изгиба, микротрещины могут возникать на кромке даже при правильном выборе радиуса изгиба и материала.
Несоответствие между выбором материала и требованиями к формовке корпусов NEMA.
Ошибки в выборе материала являются основной причиной микротрещин в изогнутых корпусах NEMA . Свойства формования значительно различаются у разных сплавов: алюминий 5052-H32 считается отраслевым стандартом для гибки листового металла благодаря своей хорошей пластичности; тогда как алюминий 6061-T6, хотя и прочнее, значительно более хрупкий в упрочненном состоянии T6 и очень склонен к растрескиванию при гибке. Аналогично, аустенитная нержавеющая сталь 304 обладает лучшей формуемостью, чем ферритная нержавеющая сталь, но ее высокая скорость упрочнения требует большего радиуса гибки.
В процессе фактической закупки материалов для корпусов NEMA, изготавливаемых на заказ, часто приоритет отдается соблюдению требований к коррозионной стойкости и прочности конструкции, без полной оценки способности материала к изгибу. Когда удлинение выбранного материала недостаточно для того, чтобы выдержать деформацию внешней поверхности, вызванную расчетным радиусом изгиба, микротрещины становятся неизбежным производственным дефектом.
Всего 4 шага
онлайн изготовленные на заказ металлические детали
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
Инженерные меры контроля для предотвращения микротрещин в корпусах NEMA.
После выявления четырех основных причин образования микротрещин при изгибе в корпусах NEMA необходимо скоординированно внедрять профилактические стратегии по четырем направлениям: стандарты материалов, планирование компоновки, обработка кромок и контроль температуры. В совокупности эти меры образуют систематическую инженерную систему контроля, предназначенную для устранения риска образования трещин.
Установление минимальных стандартов радиуса изгиба для различных материалов.
Основной инженерный подход к устранению микротрещин при изгибе заключается в установлении четких минимальных стандартов внутреннего радиуса изгиба, основанных на марке материала, степени закалки и толщине, и в их строгом соблюдении. Эти стандарты должны основываться на рекомендациях, опубликованных поставщиками материалов, и подтверждаться испытаниями на изгиб, проводимыми в реальных производственных условиях.
Для распространенных материалов, используемых в корпусах стандарта NEMA, в качестве отправной точки можно использовать следующие минимальные радиусы изгиба:
Низкоуглеродистая сталь (A36, 1018): 1.0 × толщина материала
Нержавеющая сталь (304, 316): в 1.5–2.0 раза больше толщины материала.
Алюминий 5052-H32: 1.5 × толщина материала
Алюминий 6061-T6: гибка не рекомендуется; укажите 5052 или рассмотрите альтернативные методы формовки.
Для более толстых листов минимальный радиус изгиба необходимо дополнительно увеличить. Например, для нержавеющей стали толщиной от 6 до 12 мм минимальный радиус должен составлять 2.5 толщины, а для стали толщиной от 12 до 25 мм — от 3 до 4 толщин.
Эти значения представляют собой лишь минимальные пороговые значения, а не оптимальные целевые значения. Указание радиусов изгиба, превышающих минимальные требования при производстве корпусов NEMA , особенно при использовании стандартизированных штампов, может повысить стабильность процесса и уменьшить износ штампов.
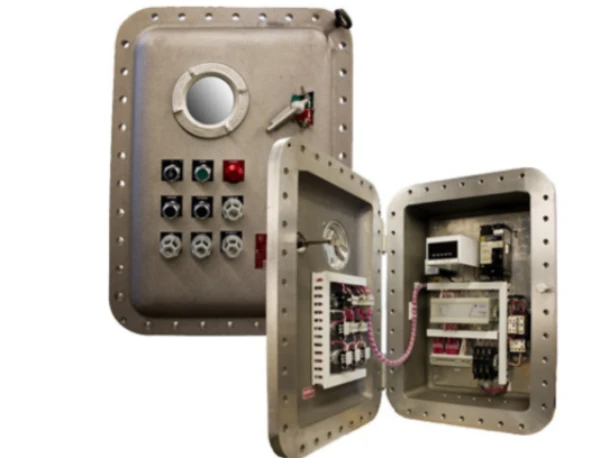
Оптимизация расположения листов для контроля направления волокон
Направление зерен, образующееся в процессе прокатки, напрямую влияет на характеристики изгиба листового металла . Когда направление изгиба параллельно направлению зерен, растягивающее напряжение на внешней поверхности концентрируется вдоль границ зерен, что повышает вероятность образования трещин; наоборот, когда направление изгиба перпендикулярно направлению зерен, материал может выдерживать меньшие радиусы изгиба без образования трещин.
На этапе лазерной раскройки корпусов NEMA, изготавливаемых по индивидуальному заказу, направление волокон необходимо рассматривать как ключевое ограничение при компоновке — критически важные поверхности изгиба (такие как изгибы в углах и монтажные фланцы корпусов NEMA) должны быть ориентированы перпендикулярно направлению волокон.
При наличии нескольких изгибов в разных направлениях на одной и той же детали следует оценить функциональную значимость каждой поверхности изгиба: поверхностям изгиба, несущим структурные напряжения или отвечающим требованиям герметизации, следует отдавать приоритет из-за благоприятной ориентации волокон, в то время как остальные поверхности изгиба следует компенсировать соответствующим увеличением радиуса изгиба.
При выполнении сложных проектов корпусов NEMA по индивидуальному заказу рекомендуется четко указывать направление прокатки материала для обеспечения точной идентификации во время раскроя.
Обработка после обработки режущей кромки
Зона термического воздействия (ЗТВ), образующаяся при лазерной резке, является основной причиной микротрещин в изогнутых корпусах NEMA. Для решения этой проблемы возможны следующие варианты обработки кромок: во-первых, оптимизация параметров лазерной резки для минимизации образования ЗТВ; во-вторых, шлифовка или легкая механическая обработка срезанных кромок для удаления затвердевшего поверхностного слоя; в-третьих, для дорогостоящих или подверженных высокому риску зон изгиба использование резки или пробивки вместо лазерной резки для получения чистых обработанных кромок.
В компании Supro мы включили контроль качества кромок в процесс утверждения первого образца, проверяя с помощью измерения твердости или металлографического исследования, что зона термического воздействия находится в допустимых пределах.
Выбор стратегий температурной обработки для трудноформуемых сплавов
Для материалов с ограниченной пластичностью или высокой скоростью упрочнения при деформации эффективным техническим методом снижения риска растрескивания является горячая формовка. Предварительный нагрев зоны изгиба до температуры ниже температуры рекристаллизации — обычно от 150°C до 300°C для алюминия и до 400°C для нержавеющей стали — снижает предел текучести материала и повышает его пластичность, что позволяет изготавливать корпуса NEMA с меньшим радиусом изгиба без растрескивания.
Хотя этот метод увеличивает сложность процесса и время цикла, он оказался незаменимым для высокопрочных сплавов или корпусов NEMA, где конструктивные ограничения исключают использование больших радиусов изгиба.
Вы ищете надежный и экономичный
Китайские производители листового металла
Более 150,000 5,000 OEM-продуктов для изготовления металлоконструкций поставлены более чем XNUMX XNUMX покупателям по всему миру.
И пользу от этого!
Своевременная доставка
Оптимизация штампов и технологических процессов при производстве корпусов NEMA.
После устранения причин образования микротрещин на уровне стандартов материалов и управления кромками, выбор штампа и настройка параметров процесса становятся ключевыми линиями защиты на этапе формования корпусов NEMA.
Ширина раскрытия матрицы, радиус пуансона и качество поверхности, а также последовательность обработки для множественных изгибных элементов составляют три основных технических элемента управления процессом. Они напрямую определяют, остается ли фактическое распределение напряжений при формовке в безопасном диапазоне, что, в свою очередь, определяет, является ли качество изгиба корпусов NEMA стабильным и контролируемым.
Выбор формы отверстия под кристалл и правила формирования V-образного отверстия при производстве корпусов NEMA.
При гибке на воздухе ширина V-образного отверстия матрицы является ключевым параметром, определяющим внутренний радиус гибки, требуемое усилие и величину упругого восстановления. Стандартный принцип в отрасли заключается в том, что для углеродистой стали ширина V-образного отверстия должна быть в 6-8 раз больше толщины листа; для нержавеющей стали и алюминиевых сплавов множитель необходимо корректировать соответствующим образом из-за различий в их характеристиках упругого восстановления.
Слишком узкое отверстие приведет к резкому увеличению давления в узле, повышая риск повреждения штампа и угловой нестабильности; в то время как чрезмерно широкое отверстие, хотя и снижает требуемый тоннаж, приводит к большему внутреннему радиусу изгиба. Кроме того, минимальная длина фланца должна составлять не менее 70% от ширины отверстия; в противном случае заготовка застрянет в V-образном пазу и не сможет правильно сформироваться.
Кроме того, V-образное отверстие напрямую влияет на растягивающее напряжение на внешней стороне: чем уже отверстие, тем меньше фактический радиус формования, тем больше удлинение внешних волокон и тем выше риск образования микротрещин. Для корпусов NEMA, изготавливаемых на заказ, где точность и повторяемость изгиба имеют решающее значение, выбор матрицы должен обеспечивать баланс между предотвращением образования трещин и контролем размеров. Рекомендуется отдавать приоритет немного большему V-образному отверстию — при этом соблюдая требования к радиусу, заданному при проектировании, — чтобы снизить риск образования трещин и обеспечить стабильность формования.
Радиус пробивки и состояние поверхности
Радиус закругления пуансона напрямую определяет нижний предел внутреннего радиуса изгиба заготовки при гибке на воздухе. Чрезмерно малый радиус пуансона вызывает концентрацию напряжений на внутренней стороне изгиба, усиливает растягивающее напряжение на внешней стороне и непосредственно приводит к образованию микротрещин. Поэтому выбор пуансона с радиусом, соответствующим или превышающим минимально необходимый радиус материала, исключает один фактор из уравнения риска образования трещин.
Состояние поверхности пуансона имеет не меньшее значение: изношенная, поцарапанная или покрытая стружкой поверхность пуансона может создавать локальные пики напряжений в зоне контакта, служащие точками зарождения трещин. Для нержавеющей стали и алюминия — обычно используемых в корпусах стандарта NEMA — поверхность пуансона должна быть гладкой и регулярно проверяться.
Нержавеющая сталь особенно чувствительна к дефектам поверхности из-за высокой скорости упрочнения при обработке, в то время как алюминий склонен к прилипанию к стальным пуансонам. Рекомендуется включить проверку и полировку пуансонов в стандартизированный цикл технического обслуживания штампа.
Последовательность изгиба для сложных корпусов NEMA
Как и в типичной многогранной закрытой конструкции, последовательность изгибов корпуса NEMA напрямую влияет на напряженное состояние и риск образования трещин в каждой зоне изгиба. Передовая отраслевая практика основана на принципе программирования «изнутри наружу» — сначала формируются внутренние элементы и центральные изгибы, а затем постепенно происходит переход к обработке внешних фланцев.
Преимущество такой последовательности заключается в том, что изгибы, выполненные первыми, не подвергаются воздействию последующих операций, а изгибы, выполненные позже, могут использовать уже сформированную конструкцию в качестве ориентира для позиционирования.
При формовке корпусов NEMA , если сначала изгибаются внешние фланцы, заготовка может быть неправильно зафиксирована во время последующих внутренних изгибов из-за натяга, или уже сформированные участки могут подвергаться дополнительному напряжению, что приводит к распространению микротрещин.
В частности, для четырехсторонних корпусов обычно сначала сгибают противоположные стороны, а затем оставшиеся две, при этом необходимо следить за тем, чтобы задний шаблон и матрица для каждого изгиба не задевали уже сформированные фланцы. Для нестандартных конструкций корпусов NEMA , включающих несколько смежных изгибов и угловых соединений, рекомендуется моделировать последовательность изгиба на этапе программирования, чтобы предвидеть точки соприкосновения и зоны концентрации напряжений для каждой операции, тем самым исключая потенциальную опасность образования трещин на уровне технологического процесса.
Почему стоит выбрать индивидуальный металлический корпус Supro MFG?
Обеспечить наиболее экономичное решение для производства и сборки продукции, повышая конкурентоспособность продукции.
техническая команда, специализирующаяся на изготовлении корпусов на заказ более 30 лет.
Современное производственное оборудование: лучшие в отрасли решения, разработанные по индивидуальному заказу. металлический корпус производитель с собственными цехами по обработке листового металла, литью под давлением, точной механической обработке и нанесению покрытий на поверхности.
ISO 9001-2015, уровень PPAP III, RoHS, NEMA, CE и другие сертифицированные производственные стандарты.
Круглосуточная техническая поддержка на английском языке: профессиональная англоязычная команда быстро отвечает на технические вопросы пользователей онлайн в любое время.
помочь пользователям в разработке продукта, прототипе, серийном производстве, обработке поверхности, сборке и упаковке, транспортировке и ряде дополнительных услуг.
Благодаря наличию собственных лабораторий механики и химии, компания может оперативно контролировать качество производственного процесса, обеспечивая выпуск продукции высокого качества.
Согласитесь подписать документы о неразглашении, чтобы обеспечить защиту информации о продуктах клиентов.
Доставка «от двери до двери» в индивидуальной защищенной упаковке после соблюдения условий доставки, согласованных с заказчиком.
Контроль качества и валидация корпусов NEMA.
Контроль качества начинается с проверки технологического процесса. При операциях гибки в процессе производства корпусов NEMA проверка первого образца должна включать увеличенный осмотр внешних поверхностей изгибов — компания Supro использует увеличительные стекла с увеличением от 10 до 30 раз или стереомикроскопы, поскольку начальная ширина микротрещин может быть ниже порога визуального разрешения.
Для партий с высоким риском или комбинаций материалов, используемых впервые, мы проводим испытания на изгиб в соответствии со стандартом ASTM E290, чтобы проверить сопротивление материала растрескиванию в реальных условиях изгиба.
Для проверки радиуса изгиба мы используем радиусомер или оптический компаратор для измерения фактического внутреннего радиуса изгиба корпуса NEMA и подтверждения того, что он не меньше минимального значения, указанного в технических характеристиках материала. Если измеренные значения постоянно отклоняются от целевого значения, это указывает на необходимость корректировки параметров штампа или технологического процесса.
Сертификация материалов и отслеживаемость формируют замкнутую систему качества: направление зерна, механические свойства (включая общее удлинение) и условия термообработки каждой партии материала должны быть получены из протокола заводских испытаний (MTR) и заархивированы. Когда в изгибе корпуса NEMA появляются микротрещины , полная цепочка отслеживаемости позволяет установить причину проблемы, отсортировав ее по конкретному номеру партии или сплаву, что дает возможность принимать точные корректирующие меры, а не слепо корректировать весь процесс.
Заключение
Микротрещины в области радиуса изгиба корпусов NEMA не являются неизбежным следствием изготовления листового металла — это дефект, которого можно избежать с помощью строгих инженерных мер контроля. Определив минимальный радиус изгиба, подходящий для данного материала, оптимизировав ориентацию зерен и состояние кромок, выбрав соответствующие штампы и параметры процесса, а также внедрив строгий контроль качества, компания Supro исключила этот вид отказов.
Компания Supro — профессиональный производитель корпусов NEMA на заказ. Используя передовое оборудование, богатый производственный опыт и команду высококвалифицированных инженеров, Supro предоставляет идеальные решения по корпусам NEMA более чем 3,000 компаниям по всему миру и предлагает реальные цены от производителя.
Для получения технических характеристик, разработки индивидуальных проектных решений или обсуждения возможностей делового сотрудничества свяжитесь с компанией Supro сегодня. Наша команда профессиональных инженеров всегда готова предложить вам индивидуальное решение.







