
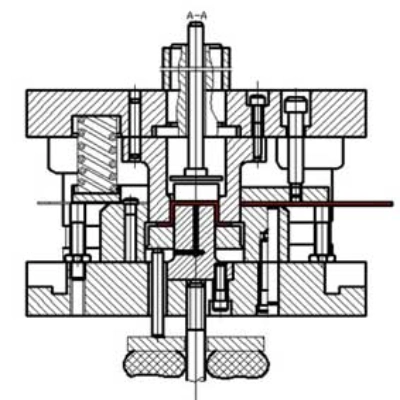









Гибка листового металла — это производственный процесс, в котором используется внешнее давление для пластической деформации металлических листовых материалов для формирования определенного угла и формы кривой. Обычно используемые типы гибки листового металла делятся на: V-образную гибку, Z-образную гибку, гибку с противодавлением и т. д.
Формование высококачественных гибочных деталей из листового металла должно учитывать множество факторов, чтобы избежать различных рисков качества, что требует богатого производственного опыта и технических знаний.
Supro MFG уже более 25 лет специализируется на прецизионных гибочных деталях из листового металла, предоставляя полный спектр производственных решений для различных отраслей промышленности по всему миру, включая проектирование продукции, проектирование и изготовление пресс-форм, массовое производство продукции и обработку поверхности.
Но часто проектировщики листового металла не принимают во внимание фактический производственный процесс, что делает конструкцию деталей из листового металла слишком идеальной, что приводит к рискам качества в процессе производства продукции.
Ниже я расскажу о некоторых распространенных проблемах при изготовлении гибочных деталей из листового металла, надеюсь, помочь вам.
Формовочная высота гибки листового металла
В процессе гибки листового металла высота в сложенном виде должна в два раза превышать толщину материала и радиус изгиба, а именно H≥2t+R.
Большой опыт производства деталей из листового металла говорит нам о том, что если высота слишком мала, материал не может ждать лучшего позиционирования и формовки, что приводит к деформации и деформации изделия, и нельзя гарантировать правильный размер.
Что делать, если в месте изгиба находится гипотенуза? Вот чем озадачены многие конструкторы деталей из листового металла, а сторона, которая слишком наклонена, всегда оказывается незавершенной или деформированной. На самом деле это очень просто, нужно немного изменить конструкцию изделия, чтобы минимальная кромка совпадала с минимальной высотой изгиба.
Конечно, когда дизайн продукта не может быть изменен, мы можем спроектировать продукт так, чтобы он был больше разумной высоты, а затем отрезать лишний материал путем резки или другой механической обработки, чтобы соответствовать функциональному дизайну продукта, предотвратить продукт. деформация и искажение, а также улучшить качество продукции.
Радиус изгиба листового металла
Гибка листового металла - это процесс холодной обработки листового металла, поэтому мы должны учитывать характеристики листового металла, разные материалы имеют разную степень текучести и минимальный радиус изгиба, следуйте разумному значению изгиба.
Кроме того, радиус изгиба листового металла не является максимально возможным. Если радиус изгиба большой, коэффициент упругости материала будет увеличиваться, а формовочное состояние материала будет нестабильным.
Обычно группа экспертов Supro MFG анализирует конструкцию изделия и проектирует радиус гибочной матрицы так, чтобы он был немного меньше, чем конструкция изделия, чтобы материал мог сохранять разумную упругую отдачу и достигать расчетного размера, чтобы лучше контролировать качество и изгиб. угол.
Радиус изгиба не настолько мал, насколько это возможно. Слишком малый радиус изгиба вызовет чрезмерное сгибание металлического листа или даже превысит прочность металлического листа, что приведет к поломке изделия, особенно для материалов с высокой твердостью (например: в состоянии Т6). Алюминиевый сплав), чрезмерное изгибание приведет к внутреннему разрушению материала, что повлияет на прочность.
Обычно техническая команда Supro MFG предпочитает добавлять канавки для линий изгиба на металлический лист, чтобы избежать поломки материала, и выдавливать линии на металлическом листе, чтобы было достаточно места для изгиба и уменьшения трещин при изгибании и деформации листа. . , но незначительно влияет на прочность конструкции.
Направление изгиба
Опытный производитель деталей из листового металла, изготовленных методом гибки, – это не просто... изготовление листового металла специалист, а также специалист по материалам.
Потому что в процессе гибки листового металла необходимо анализировать направление волокон материала. Когда направление изгиба совпадает с направлением волокна материала, это может привести к трещинам в гнутых частях листового металла и снижению прочности изделия. Это требует большого опыта применения материалов.
Неспособность удерживать материал приводит к сбою изгиба
Такая ситуация часто возникает, когда изменяется конструкция изделия, а конструкция изгиба добавляется к структуре исходного формованного изделия.
На ранней стадии производства гибочных деталей из листового металла мы организуем все последовательности гибки таким образом, чтобы все детали продукта можно было согнуть и сформировать упорядоченным образом, и, как правило, не было сбоев при гибке.
Тем не менее, Supro MFG много раз активно помогала клиентам разрабатывать новые продукты и неизбежно сталкивалась с изменениями в дизайне продуктов и увеличивала спрос на функциональные конструкции.
Как правило, явление, при котором материал не может быть сжат, в основном сосредоточено на краю и в середине. Первый способ заключается в изменении конструкции, что блокирует движение гибочной конструкции, оставляя требуемую высоту изгиба (2t+R), если требуется изменение Когда критические размеры невозможны, мы можем сделать пазы в определенных местах и использовать специальные изгибные опоры, чтобы избежать конструкций, которые мешают изгибу.
Разумный зарезервированный зазор на изгиб
В процессе изготовления металлических коробок или ящиков методом гибки листового металла часто возникает проблема соприкосновения или даже наложения двух согнутых кромок из-за погрешностей в размерах и деформации, что влияет на срок службы изделия. В процессе эксплуатации происходит износ материала, что сокращает срок его службы.
Разумная конструкция оставляет зазор 0.2-0.3 мм в углах и краях, которые могут соприкасаться, что позволяет избежать помех материала в процессе гибки.
Эффективно повышает прочность гибочных деталей из листового металла.
Детали, изготовленные методом гибки листового металла, широко используются в различных отраслях промышленности и играют очень важную роль. К таким изделиям относятся, например, листовой металл. металлические шкафыКорпуса из листового металла и другие изделия требуют прочности металлических деталей, поэтому нам необходимо более рационально подходить к деталям конструкции, чтобы эффективно повысить прочность изгибаемых элементов.
В процессе гибки наиболее распространенным изгибом кромки является выбор короткой и широкой конструкции гибки, которая не влияет на размер и внешний вид продукта, что является очень хитрым приемом.
Мягкое уменьшение сложных изгибаемых конструкций
Чрезмерно сложная конструкция гибки, хотя кажется, что конструкция очень изобретательна, очень умна и полна дизайна, но при проектировании обычных промышленных деталей для гибки листового металла чрезмерно сложная гибка значительно увеличит стоимость гибочного штампа, а в процесс гибки. Трудно обеспечить точные требования к размерам в процессе гибки, что увеличивает трудозатраты. Кроме того, сложная конструкция гибки приведет к потере материала, и при резке будет вырезано больше материала.
Таким образом, Supro MFG, помимо особых требований к применению, может выбрать конструкцию гибочных деталей из листового металла с разъемной структурой и соединить их сваркой или клепкой, что может не только повысить прочность изделия, но и снизить стоимость. .
Сложно совместить удаленные отверстия?
Когда металлический лист изгибается много раз, на кромке накапливаются чрезмерные допуски на изгиб, что увеличивает значение ошибки, поэтому положение отверстия без разумной конструкции очень подвержено отклонениям.
В Supro MFG мы обычно задаем элементы позиционирования на развернутой графике продукта, такие как небольшие отверстия или фаски, чтобы погрешности размеров, вызванные деформацией изгиба, компенсировались за счет позиционирования во время обработки.
Нормальное функционирование изделия также можно обеспечить за счет увеличения отверстия или отверстия в форме талии.
Когда требуются очень точные отверстия с очень жесткими размерными допусками, мы обычно используем вторичную обработку (штамповка, 3D-лазерная резка, обработка с ЧПУ) для создания точных отверстий и других специальных конструкций.
Заключение
Этапы обработки деталей, обрабатываемых в цехе обработки листового металла, включают: предварительное испытание продукта, пробное производство обработки продукта и серийное производство продукта. В процессе обработки продукта и пробного производства необходимо своевременно связываться с клиентами и получать соответствующую оценку обработки перед массовым производством продукции.
Supro MFG является профессиональным производителем деталей из листового металла на заказ, специализирующимся на: дизайне внешнего вида продукта, структурном и функциональном дизайне, быстром прототипировании продукта, разработке пресс-формы продукта, производстве пресс-форм, быстром прототипировании листового металла, массовом производстве листового металла и других услугах.







