
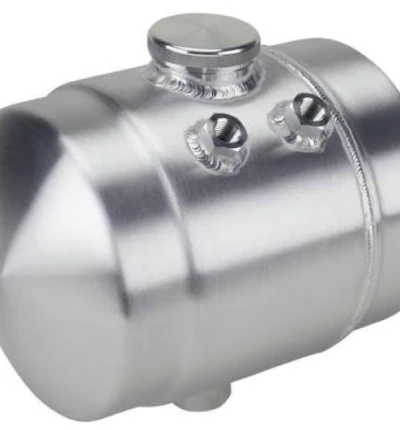









В производстве металлических топливных баков внутренняя чистота перестала быть просто желательным технологическим показателем и стала ключевым параметром, определяющим надежность системы.
Современные системы впрыска топлива Common Rail в дизельных двигателях обычно работают при давлении, превышающем 2,000 бар (200 МПа), при этом зазор между прецизионными компонентами внутри форсунок составляет всего от 1 до 5 микрометров. При таком масштабе любая отдельная частица металлических обломков — будь то от сварочных брызг или шлифовки металлического топливного бака — попавшая в топливные магистрали Common Rail вместе с топливом, вызовет необратимый абразивный износ сопрягаемых прецизионных поверхностей.
Мировые правила регулирования топлива и ведущие производители оригинального оборудования рекомендуют, чтобы чистота топлива соответствовала стандартам ISO 4406 18/16/13. Однако, если сварочный шлак и посторонние предметы (FOD), оставшиеся после процесса изготовления металлических топливных баков на заказ, не будут тщательно удалены перед отправкой, бортовая система фильтрации транспортного средства не сможет эффективно задерживать загрязнения, уже присутствующие внутри металлического топливного бака.
Это означает, что качество изготовления металлических топливных баков на заказ напрямую определяет базовую чистоту топливной системы с самого начала. Поэтому компания Supro MFG установила нулевую терпимость к брызгам сварочного шлака и посторонним предметам в качестве основного принципа при производстве металлических топливных баков — от оптимизации параметров сварки и эндоскопического осмотра «слепых зон» до ультразвуковой очистки и сушки воздухом под высоким давлением, каждый этап всей технологической цепочки основан на инженерном стремлении к «абсолютной внутренней чистоте».
В данной статье систематически рассматриваются решения по контролю за разбрызгиванием сварочного металла и попаданием посторонних предметов в металлический топливный бак с четырех точек зрения: механизмы отказов, предотвращение и контроль производственных процессов, методы контроля и системы контроля качества.
Сварочный шлак и посторонние примеси: скрытая угроза для металлических топливных баков.
В производстве металлических топливных баков сварочный шлак и посторонние предметы представляют собой «скрытую угрозу» из-за критического несоответствия их физических размеров и точных допусков топливных систем.
Зазор между внутренними компонентами в современных форсунках высокого давления с системой Common Rail обычно составляет от 1 до 5 микрометров, тогда как диаметр металлических частиц, образующихся при сварочных работах, как правило, значительно превышает это значение. Когда эти остатки попадают в топливную циркуляционную систему вместе с топливом, они действуют как твердые абразивные частицы, вызывая необратимый абразивный износ сопрягаемых поверхностей.
Если загрязнения, попадающие в топливный бак из металла на этапе его изготовления, не улавливаются в источнике, последующие бортовые системы фильтрации не смогут эффективно удалять уже присутствующие в баке твердые частицы. Поэтому понимание источников сварочных брызг и посторонних предметов, а также путей распространения их воздействия является первым шагом к созданию эффективной системы предотвращения и контроля.
Образование и остатки сварочных брызг
Сварочные брызги образуются в результате разбрызгивания расплавленного металла в процессе газодуговой сварки (GMAW). Когда сварочный ток попадает в определенный диапазон во время перехода капли в жидкое состояние, жидкая капля становится нестабильной из-за совокупного воздействия электромагнитных сил и поверхностного натяжения, в результате чего часть расплавленного металла выбрасывается до того, как он полностью перейдет в сварочную ванну.
В процессе сварки металлических топливных баков образуется большое количество высокотемпературных металлических брызг размером от нескольких сотен микрометров до нескольких миллиметров. Эти брызги присутствуют внутри изготовленных на заказ металлических топливных баков в двух формах: рыхлые частицы, рассеянные по дну бака, или включения, внедренные в место соединения сварного шва. Независимо от их формы, попадая в топливопроводы вместе с топливом во время эксплуатации, они представляют прямую угрозу для топливной системы.
Источники посторонних предметов (FOD)
Помимо брызг сварки, источниками попадания посторонних предметов внутрь изготовленных на заказ металлических топливных баков являются все этапы процесса производства из листового металла.
В аэрокосмической отрасли под посторонними предметами (FOD) понимается любой инородный объект, частица, обломок или среда в производственной среде, которые могут загрязнить или повредить изделие; к категориям посторонних предметов относятся отходы сырья, отходы механической обработки, инструменты и приспособления, расходные материалы и отходы.
В частности, при производстве металлических топливных баков основными источниками являются: металлические заусенцы и стружка, образующиеся при лазерной резке или штамповке; абразивная и металлическая пыль, образующаяся при шлифовке сварных швов и обработке поверхности; химические остатки вспомогательных материалов, таких как противоразбрызгивающие средства и смазочно-охлаждающие жидкости; а также частицы, находящиеся в воздухе в цеху.
Эти источники охватывают все этапы процесса, от входного контроля листового металла до окончательной сборки. Стоит отметить, что твердые частицы имеют бимодальное распределение: крупные частицы диаметром более 20 микрометров обычно образуются из сварочного шлака или брызг металла, в то время как чрезвычайно мелкие частицы размером приблизительно 1 микрометр образуются в результате конденсации паров металла, — а это означает, что контроль посторонних предметов должен одновременно учитывать как макроскопический, так и микроскопический уровни.
Механизм разрушения: путь от остатка к разрушению
Рабочее давление в системах впрыска топлива высокого давления с общей топливной рампой обычно превышает 2,000 бар (29 000 фунтов на квадратный дюйм). В условиях такого экстремального давления топливо протекает через прецизионные компоненты внутри форсунки с чрезвычайно высокой скоростью. Когда сварочный шлак или металлические обломки из топливного бака попадают в контур вместе с топливом, эти твердые частицы вызывают абразивный износ сопрягаемых поверхностей седла клапана и игольчатого клапана.
Процесс износа проявляется следующим образом: на уплотнительной поверхности седла клапана появляются царапины и отслоение материала из-за ударов частиц, что приводит к нарушению герметичности; зазор в направляющей поверхности игольчатого клапана увеличивается из-за износа, вызывая утечку топлива и неконтролируемый впрыск топлива; а геометрия кромки отверстия форсунки изменяется из-за эрозии частицами, что ухудшает угол распыления и качество распыления.
Что еще более важно, даже если на входе в топливный насос установлен фильтрующий элемент, его конструкция обычно пропускает частицы размером менее 100 микрометров, а диапазон размеров частиц сварочного шлака точно попадает в этот диапазон.
В процессе эксплуатации вибрации транспортного средства также постоянно вымывают шлак, въевшийся в сварные швы, в результате чего ранее чистый металлический топливный бак постоянно загрязняется. Это означает, что отсутствие контроля за попаданием посторонних предметов в процессе производства металлического топливного бака приведет к отказам в эксплуатации через месяцы или даже годы после поставки изделия.
Всего 4 шага
онлайн изготовленные на заказ металлические детали
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
Предотвращение источников загрязнения: стратегии контроля посторонних предметов при сварке металлических топливных баков
При производстве металлических топливных баков предотвращение и контроль образования сварочного шлака и посторонних предметов должны осуществляться в соответствии с инженерным принципом, согласно которому «перехват источника имеет приоритет над очисткой в конце производственной линии».
Количество брызг, образующихся при сварке, в основном определяется подводимой температурой и режимом перехода капель — при значительном отклонении подводимой температуры скорость образования брызг может резко возрасти с базового уровня в 1–3% до более чем 10%. Поэтому минимизация образования брызг при сварке металлических топливных баков гораздо экономичнее и надежнее, чем использование методов очистки для удаления прилипшего сварочного шлака.
Теперь мы рассмотрим решения по контролю источников попадания посторонних предметов в сварочный процесс с трех точек зрения: состав защитного газа, выбор противоразбрызгивающих средств и организация сварочных работ в закрытом помещении.
Оптимизация состава защитного газа и параметров сварки.
Состав защитного газа напрямую определяет режим перехода капель и скорость разбрызгивания. Чистый аргон (100% Ar) обеспечивает плавный переход капель со значительно меньшим разбрызгиванием, чем смеси газов, содержащие CO₂.
Для процесса сварки GMAW, используемого при сварке топливных баков из углеродистой стали, часто выбирают смесь Ar-CO₂ — добавление CO₂ улучшает проплавление и формирование сварного шва, но чрезмерно высокое содержание CO₂ может усугубить разбрызгивание металла.
Точное согласование параметров сварки имеет решающее значение: чрезмерно высокое напряжение вызывает перенос капель в виде шаров, что приводит к резкому увеличению разбрызгивания; несоответствие скорости подачи проволоки и напряжения нарушает стабильность дуги. Импульсная сварка GMAW (GMAW-P) позволяет дополнительно подавить разбрызгивание за счет точного контроля пикового тока и длительности импульса. При сварке тонких листов металлических топливных баков технология управления формой волны, используемая в режиме короткого замыкания, позволяет минимизировать разбрызгивание.
Рекомендации по применению средств против разбрызгивания
Противоразбрызгивающие добавки образуют барьерный слой вокруг сварного шва, уменьшая адгезию сварочного шлака к поверхности основного металла и облегчая удаление брызг после сварки. Идеальная противоразбрызгивающая добавка должна соответствовать следующим техническим требованиям: водорастворимая формула, нетоксичность, легкость удаления, отсутствие загрязнения сварного шва и отсутствие влияния на последующие процессы покраски или электрофореза. При нанесении на свариваемую поверхность должно образоваться тонкое, равномерное покрытие . Распыляйте с расстояния приблизительно 30 см и дайте покрытию высохнуть в течение примерно 10 секунд после нанесения.
При производстве металлических топливных баков особое внимание следует уделять следующим моментам: если противоразбрызгивающее средство остается внутри бака, оно становится источником химических посторонних предметов (FOD). Поэтому необходимо выбирать водорастворимый состав, который должен быть полностью удален в процессе очистки после сварки. Контроль разбрызгивания из сопла также имеет решающее значение — нанесение противоразбрызгивающего средства на внутренние стенки сопла сварочной горелки предотвращает засорение сопла, которое может нарушить поток защитного газа.
Управление процессом сварки металлических топливных баков в закрытой камере.
Основная логика управления в закрытой камере заключается в физическом предотвращении попадания брызг внутрь изготовленного на заказ металлического топливного бака путем обеспечения защиты за счет избыточного давления с использованием инертного газа.
В частности, перед сваркой в резервуар непрерывно подается азот или аргон в небольшом количестве, чтобы поддерживать внутри резервуара небольшое избыточное давление до тех пор, пока на выходе не перестанут обнаруживаться легковоспламеняющиеся пары. Этот метод стал стандартной процедурой обеспечения безопасности при ремонтной сварке металлических топливных баков — контейнер должен быть тщательно очищен и полностью инертно пропитан перед началом сварочных работ.
В серийном производстве новых металлических топливных баков этот принцип распространяется и на конструкцию сварочных приспособлений: к отверстиям топливного бака подсоединяются линии подачи инертного газа, и газ непрерывно подается во время сварки для поддержания давления внутри бака немного выше, чем во внешней атмосфере, тем самым блокируя путь для попадания брызг в бак непосредственно в месте их образования. Тот факт, что инертные газы (такие как CO₂ и аргон) тяжелее воздуха, способствует образованию ими стабильного защитного слоя на дне бака.
Хотя этот процесс увеличивает затраты на потребление газа, он является критически важной профилактической инвестицией для металлических топливных баков, изготовленных на заказ и предъявляющих высокие требования к надежности, обеспечивая нулевую терпимость к попаданию посторонних предметов внутрь бака.
Вы ищете надежный и экономичный
Китайские производители листового металла
Более 150,000 5,000 OEM-продуктов для изготовления металлоконструкций поставлены более чем XNUMX XNUMX покупателям по всему миру.
И пользу от этого!
Своевременная доставка
Контроль качества металлических топливных баков в процессе производства: визуальная проверка внутренних «слепых зон».
После завершения процесса сварки металлических топливных баков, изготовленных на заказ, в их внутренних замкнутых полостях образуются типичные «слепые зоны», невидимые невооруженным глазом. Для решения этой инженерной проблемы ключевым методом визуальной проверки наличия посторонних предметов внутри бака является промышленный эндоскопический контроль. Инспекторы вводят миниатюрный зонд с камерой внутрь через существующие отверстия на баке, сканируя внутренние стенки сварных швов и нижние углы по секциям, чтобы выявить прилипание сварочного шлака, скопление шлифовальной пыли или остатки посторонних предметов, невидимые невооруженным глазом.
Для эндоскопического осмотра должны быть установлены четкие критерии приемки, включая, помимо прочего:
На внутренних стенках металлического топливного бака не должно быть видимых невооруженным глазом частиц;
В зонах сварки не должно быть прилипших брызг металла;
На дне резервуара не должно быть скопления пыли или мусора;
Все внутренние поверхности должны иметь равномерное металлическое покрытие.
Для «слепых зон», которые невозможно непосредственно обнаружить с помощью эндоскопии, следует применять косвенные меры контроля в сочетании с мерами обеспечения качества процесса (например, валидация параметров процессов очистки ).
Для ферромагнитных металлов, таких как топливные баки из углеродистой стали, после сварки внутрь бака можно вставить постоянные магниты, которые будут вибрировать и притягивать рыхлый магнитный сварочный шлак для сбора. Этот метод может служить предварительной обработкой перед эндоскопическим осмотром, упрощая последующую очистку.
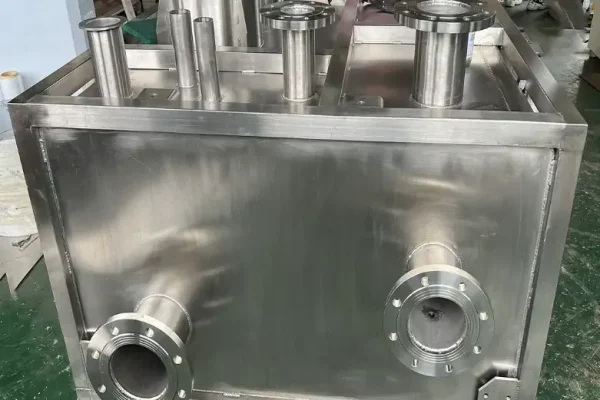
Окончательная очистка металлических топливных баков: ультразвуковая очистка и продувка воздухом под высоким давлением.
В процессе производства металлических топливных баков микроскопические загрязнения, остающиеся после сварки и механической обработки, не могут быть полностью удалены обычными методами промывки. Ультразвуковая очистка использует эффект кавитации, создаваемый высокочастотными звуковыми волнами в жидкой среде, для эффективного удаления частиц сварочного шлака и шлифовальной пыли, прилипших к внутренним стенкам и глухим отверстиям.
Сразу после очистки необходимо провести сушку под высоким давлением с использованием точно отфильтрованного чистого сжатого воздуха, чтобы предотвратить образование химических посторонних предметов в остатках чистящего раствора и избежать риска последующей коррозии, вызванной скопившейся влагой.
Конечная цель этого комплексного процесса — повышение внутренней чистоты металлического топливного бака до уровня, соответствующего стандартам приемки согласно техническим спецификациям чистоты, таким как ISO 16232 или VDA 19.
Принципы и преимущества ультразвуковой очистки
Основной физический механизм ультразвуковой очистки — это эффект кавитации. Когда звуковые волны, генерируемые ультразвуковым преобразователем (обычно на частотах от 20 кГц до 40 кГц), передаются в чистящий раствор, в жидкости образуется большое количество микроскопических пузырьков. Эти пузырьки быстро растут и резко схлопываются во время чередующихся циклов акустического давления, мгновенно генерируя локальные высокие температуры и ударные волны высокого давления. Этой энергии достаточно, чтобы удалить загрязнения, такие как частицы сварочного шлака, шлифовальная пыль и остатки масла.
Для сложных внутренних полостей и «слепых зон» в сварных швах металлических топливных баков, изготовленных на заказ, крупные кавитационные пузырьки, генерируемые в низкочастотном диапазоне (20–40 кГц), подходят для выполнения задач интенсивной очистки; среднечастотный диапазон (40–80 кГц) обеспечивает баланс между интенсивностью очистки и защитой поверхности.
Примерно в 90% случаев промышленной ультразвуковой очистки используется частота 40 кГц. Физический метод очистки с помощью ультразвуковых волн не требует механического контакта, что исключает риск вторичных царапин, и позволяет проникать в микроскопические труднодоступные места, недоступные для традиционного ополаскивания, что делает его основным процессом очистки от посторонних предметов внутри металлических топливных баков, изготовленных на заказ.
Сушка воздухом под высоким давлением: устранение вторичного загрязнения.
После завершения ультразвуковой очистки остатки чистящего раствора на внутренних стенках металлического топливного бака представляют потенциальную опасность попадания посторонних химических веществ внутрь бака. Процесс сушки с помощью продувки воздухом под высоким давлением использует точно отфильтрованный чистый сжатый воздух для принудительной продувки внутренней части бака.
Сжатый воздух должен быть обработан в охлаждаемом осушителе и пропущен через фильтр для примесей с размером пор 5 мкм и фильтр для масляного тумана с размером пор 0.3 мкм, чтобы обеспечить соответствие чистоты продувочной среды требованиям к чистоте очищаемых деталей или их превышение.
Высокоскоростной поток воздуха не только тщательно удаляет остатки жидкости, но и выносит из бака любые остаточные частицы, отделившиеся в процессе очистки. Для замкнутой полой конструкции металлических топливных баков направление потока воздуха должно быть спроектировано от дальнего конца к ближнему, чтобы избежать заноса загрязнений в тупиковые зоны.
Проверка чистоты металлических топливных баков: от качественного к количественному анализу.
Для проектов по изготовлению металлических топливных баков на заказ, требующих высоких стандартов качества, проверку чистоты следует усовершенствовать: вместо качественного визуального осмотра использовать количественные методы тестирования. В настоящее время двумя наиболее распространенными стандартами контроля чистоты в автомобильной промышленности являются ISO 16232 и VDA 19.
Стандарт ISO 16232 определяет стандартный метод извлечения частиц загрязнений из компонентов: после промывки внутренних стенок металлического топливного бака жидкостью промывочный раствор фильтруется через мембранный фильтр, а частицы, задержанные на фильтрующей мембране, затем анализируются на распределение по размерам и подсчитываются.
С другой стороны, стандарт VDA 19 сочетает методы определения размера и количества частиц с методами, основанными на их весе. В частности, для проверки чистоты металлических топливных баков спецификации обычно включают верхние пределы количества частиц на единицу площади или на изделие, пороговые значения распределения частиц по размерам (например, допустимое количество частиц в трех диапазонах размеров: ≥50 мкм, ≥100 мкм и ≥200 мкм) и верхние пределы общего веса остатков.
Компания Supro, являясь профессиональным производителем металлических топливных баков, ведет всесторонний учет и архивирование всех данных контроля качества для создания отслеживаемой документации.
Ищете надежную компанию по изготовлению листового металла на заказ?
Поговорите с командой экспертов Supro MFG
Свяжитесь с нами для получения конкурентоспособных франко-заводских цен,
и полный спектр услуг технической поддержки.
Система контроля качества металлических топливных баков: стандартизированное внедрение принципа нулевой терпимости к посторонним предметам.
Внедрение принципа нулевой терпимости к посторонним предметам не может основываться на проверках или процедурах очистки на одном этапе; вместо этого требуется создание систематической системы контроля, охватывающей весь процесс от поступления сырья до отгрузки готовой продукции. Производство металлических топливных баков включает в себя множество процессов, в том числе штамповку, гибку, сварку, шлифовку и очистку, и каждый процесс представляет потенциальные точки риска попадания или накопления посторонних предметов.
Таким образом, основная задача системы контроля качества заключается в том, чтобы внедрить требования по контролю за попаданием посторонних предметов в рабочие процедуры и стандарты инспекции каждого процесса, обеспечивая посредством проектирования процесса преобразование принципа нулевой терпимости из концепции в выполнимые и проверяемые ежедневные операционные стандарты.
Разработайте полную карту контроля посторонних предметов в процессе производства.
Суть карты контроля посторонних предметов (FOD) заключается в преобразовании требования нулевой терпимости в действенные контрольные точки для каждого этапа процесса . Стандарт AS9146 в аэрокосмической отрасли прямо требует от организаций проведения оценки рисков, связанных с посторонними предметами, на основе характеристик продукции и производственных процессов для определения классификации зон и уровней контроля.
В процессе производства металлических топливных баков карта контроля должна охватывать все этапы процесса, от приемки листового металла, лазерной резки, гибки и формовки, сварки и сборки до очистки и упаковки. На каждом этапе следует указать уровень риска попадания посторонних предметов, меры контроля, ответственный персонал и периодичность проверок.
В компании Supro на наших сварочных станциях четко указаны параметры контроля потока защитного газа и технические характеристики применения противоразбрызгивающих средств; на станциях очистки указаны ультразвуковая частота и временной интервал очистки. Эти карты размещены на видном месте на каждой рабочей станции и динамически обновляются по мере изменения процессов, превращая контроль за посторонними предметами из расплывчатых требований к управлению в четкие, практические инструкции для каждого оператора.
Обучение персонала и оперативные процедуры
Осведомленность и квалификация операторов являются первой линией защиты в борьбе с посторонними предметами. Сварщики должны пройти специализированное обучение по контролю образования шлака и освоить стандартные рабочие процедуры по настройке параметров и использованию противоразбрызгивающих средств. Персонал, занимающийся очисткой и инспекцией, должен обладать профессиональной компетентностью в интерпретации эндоскопических данных и оценке чистоты. Все операторы должны понимать инженерное обоснование принципа «нулевой терпимости к посторонним предметам» — не как догматический лозунг, а как существенное обязательство по обеспечению безопасности конечного пользователя и надежности оборудования.
Отслеживаемость и документация
В рамках системы управления качеством ISO 9001-2015 необходимо создать комплексную систему документации по контролю за попаданием посторонних предметов в изготовленные на заказ металлические топливные баки. Это включает в себя:
Протоколы входного контроля для каждой партии листового металла;
Параметры процесса сварки (ток, напряжение, расход газа, скорость сварки) для каждого металлического топливного бака;
Номера партий и записи о применении противоразбрызгивающих средств;
Результаты эндоскопического обследования и визуализации;
Параметры процесса ультразвуковой очистки (частота, температура, продолжительность, номер партии чистящего раствора);
Итоговые протоколы испытаний на чистоту составляются в соответствии со стандартами ISO 16232 или VDA 19.
Вся документация должна архивироваться по каждой единице продукции или партии, чтобы в случае возникновения проблем с качеством любого металлического топливного бака, отгруженного с завода, можно было отследить его по каждому технологическому параметру и протоколу проверки на протяжении всего производственного процесса.
Заключение
Контроль внутренней чистоты металлических топливных баков имеет первостепенное значение. Политика нулевой терпимости к сварочному шлаку и посторонним предметам не должна ограничиваться лишь отметкой «пройдено» в отчетах о проверке; она должна быть интегрирована во все аспекты процесса, от проектирования до производства.
От оптимизации параметров сварки и внедрения замкнутого цикла управления на этапе производства до эндоскопического контроля в процессе, ультразвуковой очистки и сушки воздухом под высоким давлением, а также комплексной системы контроля качества и отслеживаемой документации, охватывающей весь процесс, — каждое звено в этой полной технологической цепочке представляет собой конкретное воплощение нашего инженерного обязательства «нулевой терпимости».
Поскольку топливные системы становятся все более сложными, обеспечение абсолютной чистоты каждого металлического топливного бака, покидающего наш завод, и соответствие стандартам чистоты, таким как ISO 16232 или VDA 19, является нашим важнейшим обязательством по обеспечению качества для каждого клиента. Компания Supro MFG использует инженерную логику на каждом этапе процесса и проверяемые данные для поддержания нулевой терпимости к отклонениям в контроле качества.
Если вам необходимы технические характеристики или у вас есть вопросы относительно партнерства с OEM-производителями, пожалуйста, свяжитесь с нашей инженерной командой.







