









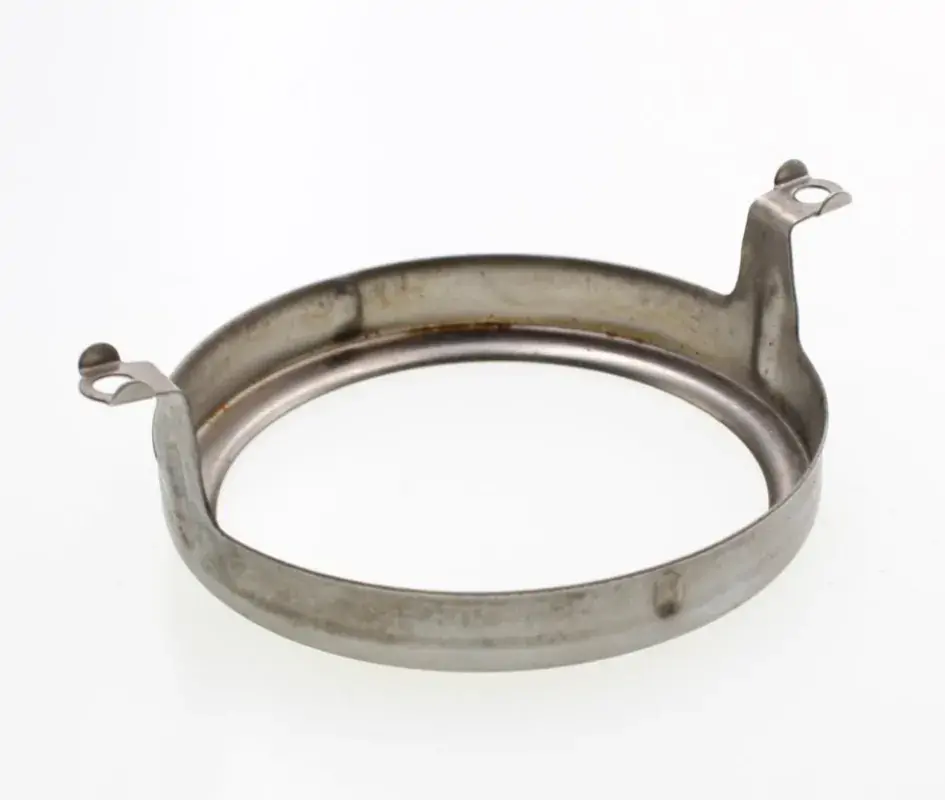
Изделия из металла, изготовленные на заказ, являются краеугольным камнем современной промышленности и повседневной жизни людей: от металлоконструкций в общественных зданиях до сложных инструментов — они повсюду. Однако изделия из металла, изготовленные на заказ, подвержены коррозии из-за воздействия окружающей среды, что часто приводит к ухудшению эксплуатационных характеристик, сокращению срока службы и даже к угрозе безопасности и экономическим потерям. Поэтому предотвращение коррозии стало ключевым аспектом защиты изделий из металла, изготовленных на заказ.
В статье будут систематически рассмотрены причины коррозии готовых металлических изделий, определены распространенные типы коррозии и подробно представлены семь практичных и эффективных методов борьбы с коррозией. Цель статьи — предоставить вам всеобъемлющее руководство по защите изделий из листового металла, которое поможет вам максимально продлить срок службы изделий и сохранить их ценность и безопасность.
Что является причиной коррозии металлических изделий?
Природа коррозии металлических изделий представляет собой электрохимическую коррозионную реакцию между металлом и окружающей средой, которая представляет собой окислительно-восстановительную реакцию между металлом и веществами окружающей среды. Основными причинами, вызывающими этот процесс, являются:
Влага и кислород:
Это наиболее распространённая причина ржавления металлических изделий, содержащих железо. Когда металлическая поверхность контактирует с влажным воздухом, молекулы воды адсорбируются на ней, образуя водяную плёнку. Эта водяная плёнка растворяет кислород воздуха и обеспечивает электролитный раствор, необходимый для гальванической коррозии.
Электролит:
Проводимость воды сама по себе невелика, но при растворении в ней других веществ (таких как соль, кислоты, щелочи и т. д.) происходит разрушение оксидной пленки на поверхности металлических изделий и одновременное повышение проводимости водной пленки, что приводит к ускорению электрохимической коррозии.
Химические свойства и состав самого металла:
Не все готовые металлические изделия подвержены коррозии. Например, алюминиевые изделия и изделия из нержавеющей стали, изготовленные на заказ, образуют на поверхности плотный слой оксидированной плёнки, предотвращая дальнейшее развитие коррозии внутри изделия. В отличие от этого, продукты коррозии железа и обычной углеродистой стали очень рыхлые и пористые, и вместо того, чтобы защищать внутреннюю часть изделия, они притягивают ещё больше влаги и кислорода, способствуя дальнейшему развитию коррозии.
Физические повреждения и дефекты поверхности:
Царапины, порезы или трещины на поверхности металлических изделий, изготовленных на заказ, могут повредить защитный слой, подвергая внутреннюю поверхность металла воздействию окружающей среды и становясь источником коррозии. Эти области также склонны накапливать влагу и загрязнения, что приводит к возникновению щелевой коррозии.
Гальваническая коррозия:
При непосредственном контакте двух разнородных металлов в присутствии электролита образуется первичный элемент.
Химически более активный металл (например, цинк, алюминий) станет анодом и подвергнется ускоренной коррозии, в то время как химически более неактивный металл (например, медь, нержавеющая сталь) станет защищенным катодом.
Например, если изделия из железа соединяются с изделиями из меди во влажной среде, железо будет ржаветь быстрее.
Распространенные виды коррозии металлических изделий
Коррозия готовых металлических изделий в основном делится на две категории: локальная коррозия и общая коррозия, которая часто возникает под действием растягивающих напряжений и агрессивных сред.
Локальная коррозия проявляется в виде специфического очага разрушения, включая коррозионное растрескивание под напряжением (трещины, перпендикулярные напряжению), питтинговую коррозию (поверхностное повреждение на небольшой площади), межкристаллитную коррозию (диффузию по границам зерен), а также щелевую коррозию; всеобъемлющая коррозия для материала в целом, равномерная потеря, происходящая в сильнокислой и щелочной среде.
Разница между ними заключается в масштабе повреждений и сложности прогнозирования: локальная коррозия более скрыта.
Локализованная коррозия
Коррозионное растрескивание под напряжением (КРН): металл, находящийся под растягивающим напряжением (например, нагрузка от работы оборудования, остаточные напряжения в процессе обработки, сварочные напряжения) и взаимодействующий с определенной коррозионной средой, внезапно растрескивается. Трещины чаще всего проходят через кристаллическую структуру или вдоль нее, обычно без явных признаков, но причиняют очень большой вред (например, сосуды под давлением, мосты, стальные тросы внезапно разрушаются).
Точечная коррозия: на поверхности изготовленных металлических изделий появляются мелкие отверстия, имеющие очень маленький диаметр и глубину, внутри которых накапливаются продукты коррозии, снаружи видны лишь небольшие точки. Это очень скрытое и разрушительное явление, его трудно обнаружить вовремя, оно легко может привести к сквозной коррозии металлических изделий и вызвать внезапные аварии. Изготовленные на заказ резервуары из нержавеющей стали для длительного хранения водопроводной воды, содержащей хлор, а также алюминиевые двери и окна, изготовленные на заказ в прибрежной зоне , подвержены точечной коррозии.
Точечная коррозия: на поверхности изготовленных металлических изделий появляются мелкие отверстия, имеющие очень маленький диаметр и глубину, внутри которых накапливаются продукты коррозии, снаружи видны лишь небольшие точки. Это очень скрытое и разрушительное явление, его трудно обнаружить вовремя, оно легко может привести к сквозной коррозии металлических изделий и вызвать внезапные аварии. Изготовленные на заказ резервуары из нержавеющей стали для длительного хранения водопроводной воды, содержащей хлор, а также алюминиевые двери и окна, изготовленные на заказ в прибрежной зоне , подвержены точечной коррозии.
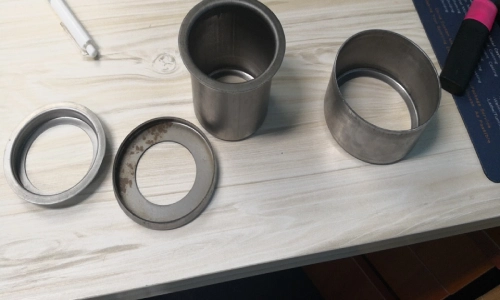
Межкристаллитная коррозия: коррозия вдоль границ зерен металла или в прилегающих к ним областях, в то время как коррозия внутри зерна очень незначительна. Ее трудно обнаружить на поверхности, но она серьезно повреждает связь между зернами, что приводит к снижению механической прочности изготовленных металлических изделий или даже к внезапному разрушению.
Щелевая коррозия: возникает в щелях между металлическими и неметаллическими поверхностями (например, на поверхности фланцевого соединения, болтах и зазорах, уплотнительных кольцах и контактирующих металлах). Щелевая коррозия происходит быстрее, чем внешняя, и часто сопровождается накоплением черных или белых продуктов коррозии. Ее основная причина – разница концентрации кислорода или разница состава раствора внутри и снаружи зазора, образующая «батарею с разницей концентраций», в результате чего металлические изделия внутри зазора подвергаются серьезной коррозии. Щелевая коррозия в основном возникает в изделиях из листового металла, болтовых соединениях, заклепочных соединениях, прокладках и т. д.
Равномерная коррозия
Равномерная коррозия - это коррозия готовых металлических изделий в наиболее интуитивно понятном, одном из наиболее распространенных типов, основной особенностью которой является возникновение равномерной коррозионной реакции на всей поверхности металла, проявляющейся в равномерном утончении всей толщины готовых металлических изделий, постепенной потере блеска поверхности и, в конечном итоге, образовании сплошного слоя продуктов коррозии (таких как ржавчина, оксидная пленка и т. д.).
Образуется сплошной слой продуктов коррозии (например, ржавчина, оксидная пленка и т. д.). Изделия из нержавеющей стали , изготовленные на заказ , могут подвергаться полной коррозии в сильных кислотах и щелочах. Опасность полной коррозии обычно поддается контролю и может быть предсказана с помощью простого испытания погружением, и полная коррозия не повреждает изготовленные металлические изделия скрытым образом, а скорее через изменения внешнего вида поверхности (например, ржавчина, потеря блеска) интуитивно указывает на происходящую коррозию, что позволяет легко своевременно вмешаться и поддерживать изделия в рабочем состоянии.
К типичным сценариям относятся: сплошная коррозия обычных наружных перил из углеродистой стали, равномерное истончение труб из чистой меди в слабокислой воде и образование сплошной оксидной пленки на стальных изделиях в высокотемпературной печи, реагирующей с кислородом.
онлайн изготовленные на заказ металлические детали
Всего 4 шага
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
7 способов предотвращения коррозии металлических изделий
Что такое антикоррозийная защита металлических изделий?
Антикоррозионная защита предназначена для предотвращения ржавления и коррозии металлических изделий , подверженных коррозии, различными способами, с целью продления срока их службы. Обычно применяются методы химической, физической и электрохимической защиты от коррозии.
Выбор подходящего сырья для индивидуальных металлоизделий
Это один из наиболее распространённых и эффективных методов предотвращения и контроля коррозии металлических изделий. При выборе сырья необходимо:
- Понимать факторы окружающей среды и факторы коррозии, включая тип, концентрацию, температуру, давление, состояние потока коррозионной среды, типы и количество примесей, содержание кислорода, а также наличие или отсутствие твердых взвешенных частиц и микроорганизмов.
- Имитационные испытания проводятся в соответствии с реальными условиями для понимания коррозионной стойкости различных металлических материалов и характеристик их технологических процессов.
- Всесторонне рассмотреть коррозионную стойкость и экономичность материалов для индивидуальных металлоконструкций.
- Рассмотрите подходящие меры по предотвращению коррозии.
Металлизация
Покрытие поверхности готовых металлических изделий слоем более коррозионно-стойкого металла обеспечивает как барьерную, так и катодную защиту. Распространенные методы:
Горячее цинкование: металлические изделия погружаются в расплавленный цинковый раствор для образования цинкового слоя толщиной 50–100 мкм. Цинк преимущественно реагирует с агрессивными средами (жертвенный анод), что подходит для СТАЛЕЛИТЕЙНЫХ КОНСТРУКЦИЙ, болтов, ограждений и т. д. Срок службы изделий на открытом воздухе составляет до 10–20 лет.
Металлопокрытие в основном применяется к готовым металлическим изделиям, которые подвергаются длительному воздействию атмосферных условий или коррозионных сред.
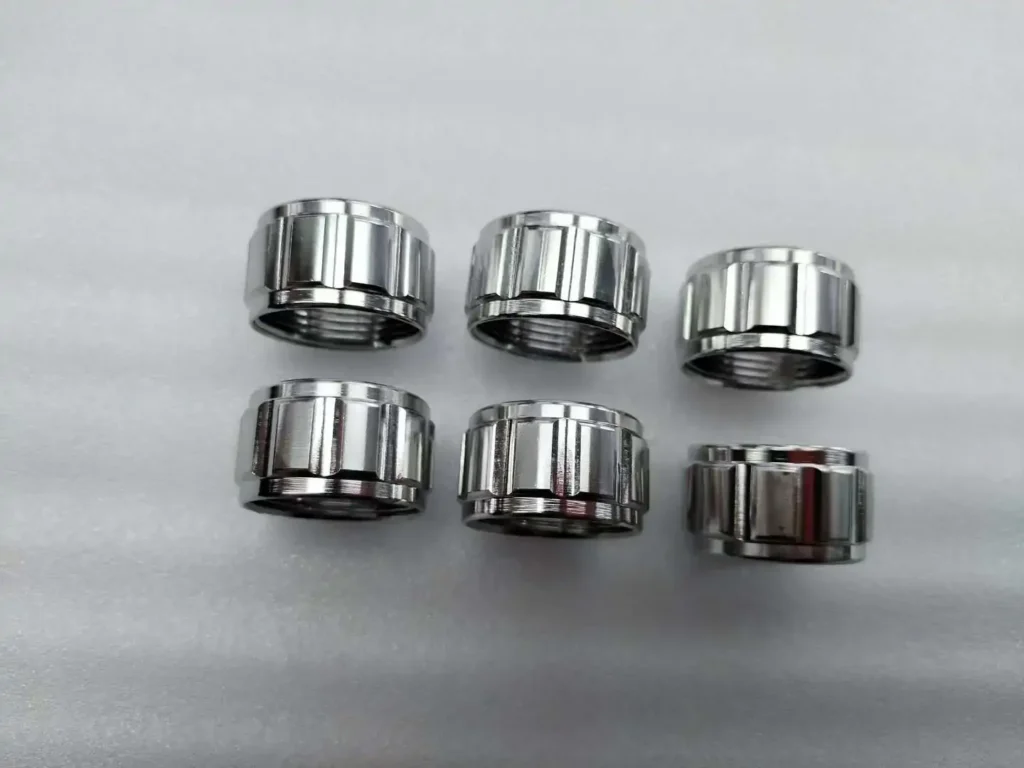
- Гальваническое покрытие хромом/никелем: Хром или никель осаждаются на поверхности металлических изделий, изготовленных на заказ, методом электролиза, образуя твердую, износостойкую пассивирующую пленку (непроводящую, блокирующую электрохимическую коррозию), подходящую для фурнитуры (краны, дверные ручки), прецизионных металлических изделий. изготовление металлоконструкций.
- Оцинкованный алюминиево-магниевый сплав: По сравнению с традиционной оцинковкой, ее коррозионная стойкость в 3-5 раз выше, что делает ее пригодной для изделий из листового металла (контейнеров, терминального оборудования), подверженных воздействию сильного солевого тумана на побережье.
Неметаллическое защитное покрытие
Это наиболее распространённый и экономичный метод защиты от коррозии. На поверхность изготовленных на заказ металлических изделий наносится инертный барьер, изолирующий металл от коррозионной среды. Распространенные методы:
Краски: обеспечивают насыщенные цвета и хорошую защиту. Включают грунтовку (часто содержащую ингибиторы коррозии, такие как фосфат цинка), промежуточную краску и финишное покрытие (обеспечивающее хорошую устойчивость к атмосферным воздействиям).
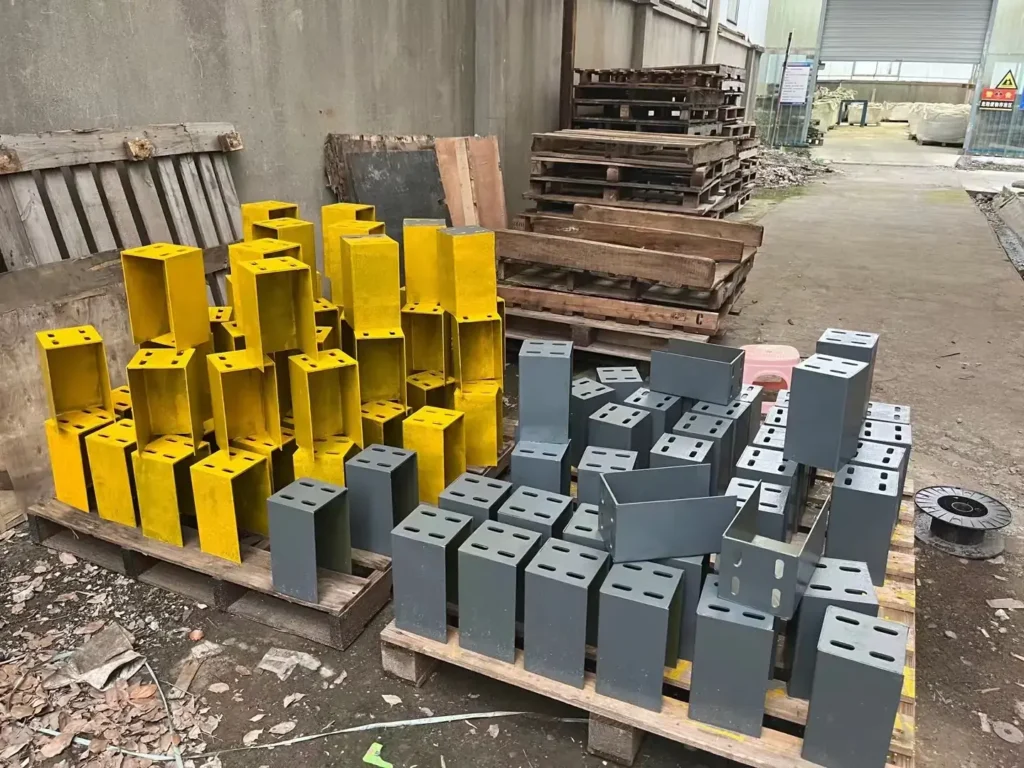
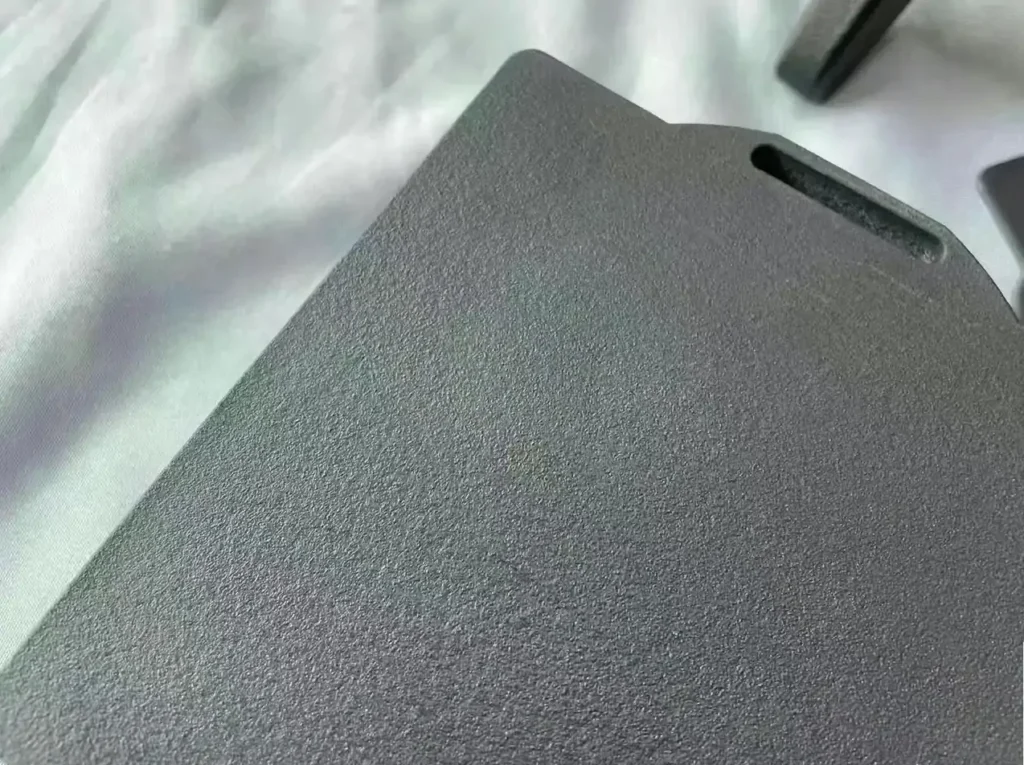
Порошковая покраска: Сухой пластиковый порошок электростатически распыляется на поверхность изготовленных металлических изделий, затем отверждается при высокой температуре, образуя твердую пленку, которая является прочной, долговечной и эстетически привлекательной. Широко используется в бытовой технике, мебели и наружной отделке.
Подходит для большинства готовых металлических изделий, особенно для компонентов, находящихся на открытом воздухе (таких как защитные ограждения, фонарные столбы и т. д.), а также для обычных изделий из углеродистой стали.
Электрохимическая защита
По электрохимическому принципу для борьбы с коррозией готовых металлических изделий в растворе электролита, включая катодную защиту и анодную защиту.
Электрохимическая защита в основном применяется для подводных или заглубленных конструкций (например, корпусов судов, подземных трубопроводов, резервуаров для хранения) с помощью электрохимических методов для принудительной защиты специальных металлических конструкций.
- Катодная защита имеет два метода: Метод жертвенного анода и подачи тока. Метод жертвенного анода заключается в подключении в качестве анода металлического элемента (например, блока из цинкового, магниевого или алюминиевого сплава) с более высокой активностью, чем защищаемый металл, подвергающийся преимущественной коррозии, для защиты готовых металлических изделий в качестве катода. Метод прикладного тока заключается в использовании внешнего источника постоянного тока для подачи отрицательного тока на защищаемые металлические изделия, в результате чего все изделия становятся катодом и защищаются. Изделие в целом становится катодом и защищается.
- анодная защита заключается в подключении защищенного заказного металлоконструкции к положительному полюсу источника постоянного тока, анодной поляризации посредством тока, при этом потенциал электрода перемещается в положительном направлении, увеличиваясь до определенного значения, металл пассивируется, тем самым значительно снижая скорость коррозии.


Средняя обработка
Изменяя характер коррозионной среды, можно предотвратить или уменьшить её воздействие на металлические конструкции, изготовленные по индивидуальному заказу. Этот метод применим только в условиях ограниченного объёма коррозионной среды. Его можно разделить на две категории:
Устранение или снижение содержания вредных компонентов в среде. К распространённым методам относятся осушение, пылеподавле-ние, удаление водяного пара, диоксида серы, пыли и других вредных компонентов, содержащихся в воздухе; деоксигенация, являющаяся основной технологией очистки котловой воды, позволяет эффективно контролировать коррозию, вызываемую водой, в котельной системе.
Добавление ингибиторов коррозии. Добавление небольшого количества коррозионной среды может значительно снизить скорость коррозии. Ингибиторы коррозии подавляют анодные или катодные реакции, образуя адсорбционную или осадительную пленку на поверхности металлических изделий. Ингибиторы коррозии делятся на две категории: неорганические и органические. К неорганическим ингибиторам коррозии относятся нитраты, нитриты, фосфаты, силикаты, карбонаты и т. д. Органические ингибиторы коррозии – амины, альдегиды, гетероциклические соединения, имидазолины и органические сульфиды.
В основном он используется в охлаждающих жидкостях автомобилей, промышленных системах оборотного водоснабжения, складах изделий из металла (например, на складах оборудования, складах запасных частей), в закрытых помещениях (например, для металлических деталей шасси электронного оборудования), существуют особые потребности в хранении носителей информации в контейнерах и т. д.
Конструкция защиты от коррозии
Начиная с этапа проектирования металлических изделий, необходимо уменьшить количество элементов конструкции, подверженных локальной коррозии (таких как щели, острые углы, места затопления), а также изменить геометрию компонентов оборудования, используя рациональные материалы и методы сборки и т.д., что позволяет снизить или предотвратить коррозию. К конкретным методам относятся:
Избегайте зазоров: не допускайте образования зазоров между прокладками и металлическими поверхностями (для предотвращения коррозии зазоров); используйте сварку вместо клепки или герметик для заполнения зазоров.
Оптимизация дренажа: наружные металлические конструкции (например, навесы, платформы для оборудования) проектируются с уклоном дренажа 1-3° для предотвращения скопления воды на поверхности; в дне металлических емкостей делают дренажные отверстия для предотвращения образования жидких отложений.
Предотвратите гальваническую коррозию: избегайте прямого контакта двух металлов с большой разностью потенциалов (например, стали и меди). Если соединение необходимо, используйте изоляционные прокладки или втулки для изоляции.
Этот метод в основном применим на этапах изготовления и проектирования металлических изделий на заказ, особенно для сложных деталей из листового металла и прецизионных компонентов из листового металла, подверженных локальной коррозии.
Регулярное техническое обслуживание
Внедрение регулярной программы технического обслуживания может эффективно предотвратить коррозию и продлить срок службы изделий из металла.
Очистка: Регулярно удаляйте с поверхности изделий из листового металла соль, пыль, грязь и плесень, которые впитывают влагу и образуют клетки коррозии.
Осмотр и ремонт: Регулярно осматривайте покрытие изготовленных металлических изделий на наличие царапин, вздутий, отслоений и других повреждений и своевременно выполняйте локальный ремонт, чтобы предотвратить распространение коррозии от места повреждения.
Повторное нанесение покрытия: работы по повторному нанесению покрытия следует проводить до истечения срока его службы.
Часто задаваемые вопросы о защите от коррозии готовых металлических изделий
Какой метод защиты от коррозии лучше всего?
Универсального метода защиты от коррозии не существует: выбор метода зависит от области применения, условий окружающей среды и эксплуатационных требований. Например, наружные стальные конструкции, изготовленные на заказ, обычно подвергаются горячему цинкованию с напылением; прецизионные компоненты из листового металла могут быть никелированы или хромированы.
Какая сталь более устойчива к ржавчине — оцинкованная или обычная окрашенная?
Оцинкованная сталь (особенно горячеоцинкованная) обычно обеспечивает более длительную и комплексную защиту. Она обеспечивает двойную защиту: во-первых, цинковое покрытие покрывает сталь и обеспечивает барьерную защиту, а во-вторых, катодную защиту: даже при разрушении покрытия цинк защищает сталь, выступая в качестве анода, который в первую очередь подвергается коррозии. В отличие от этого, обычная окрашенная сталь обеспечивает только барьерную защиту: после повреждения сталь немедленно начинает корродировать.
Очень ли высока стоимость защиты от ржавчины?
В краткосрочной перспективе обработка от ржавчины увеличивает первоначальные затраты. Однако с точки зрения затрат на весь срок службы, эффективная обработка от ржавчины может значительно снизить расходы на долгосрочное обслуживание и замену.
Почему стоит выбрать Supro в качестве поставщика готовых металлических изделий?
Supro — производитель металлических деталей на заказ с более чем 20-летним опытом работы в этой сфере. Выбирая Supro, вы помогаете предотвратить коррозию ваших металлических изделий с самого начала:
- имеется выбор коррозионно-стойких материалов, таких как алюминий, медь, латунь, нержавеющая сталь, оцинкованная сталь и многое другое.
- предлагает детали с порошковым покрытием, гальваническим покрытием, анодированием и другими защитными покрытиями.
- учитывает прочность и коррозионную стойкость изготавливаемых металлических изделий.
- предоставляет онлайн-консультации и рекомендации технической команде в режиме реального времени,
независимо от того, работаем ли мы вместе или нет, вы быстро и точно получите профессиональные решения.
Свяжитесь с нами прямо сейчас , чтобы начать эффективное сотрудничество по изготовлению нержавеющих, изготовленных на заказ металлических изделий!







