
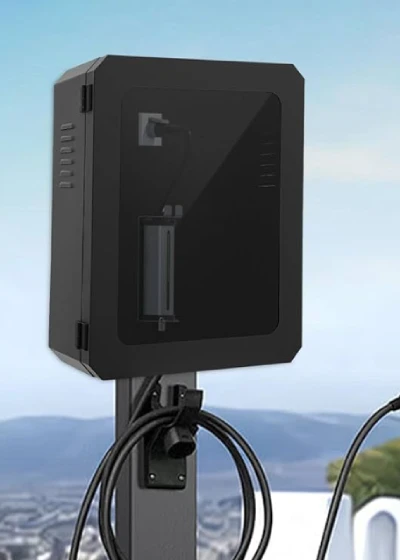










Поскольку глобальный уровень распространения электромобилей продолжает расти, развертывание инфраструктуры для зарядки на открытом воздухе происходит беспрецедентными темпами. Корпуса зарядных станций для электромобилей, являющиеся первой линией защиты внутренних электрических компонентов, постоянно подвергаются воздействию агрессивных сред, таких как дождь, конденсат, перепады температур и брызги дорожной соли.
Дно корпуса и нижний край дверной панели являются основными местами поражения коррозией — эти участки постоянно подвергаются капиллярному впитыванию воды из бетонных оснований или накапливают насыщенную солью жидкость, разбрызганную с дороги. Как только образуется ржавчина, она быстро распространяется, приводя к отслаиванию покрытия, снижению прочности конструкции и даже к угрозе безопасности внутренних электрических компонентов.
Хотя стандарты NEMA 250 и UL 50E обеспечивают ступенчатую систему защиты наружных электрических корпусов от воздействия окружающей среды, такие проблемы, как недостаточная коррозионная стойкость основного материала (например, стандартного SPCC), отсутствие дренажной системы в нижней части и неадекватная предварительная обработка перед нанесением покрытия, остаются распространенными причинами преждевременного выхода из строя корпусов зарядных станций для электромобилей, изготовленных на заказ.
В данной статье систематически анализируются причины ранней коррозии у основания и кромок корпусов зарядных станций для электромобилей с точки зрения процессов обработки листового металла и предлагается комплексное решение, охватывающее модернизацию материалов, структурный дренаж и оптимизацию покрытия.
Анализ первопричин — почему в первую очередь выходят из строя основание и края корпусов зарядных станций для электромобилей.
Коррозия основного материала и кромок корпусов зарядных станций для электромобилей обычно начинается в местах разрывов покрытия. В этих местах скопившаяся влага образует электрохимические ячейки — тип отказа, вызванный сочетанием некачественного основного материала, конструктивных недостатков гидравлической системы и проблем с качеством предварительной обработки. Ниже мы рассмотрим каждый из этих факторов по очереди.
Недостаточная коррозионная стойкость основного материала в корпусах зарядных станций для электромобилей.
Многие производители корпусов зарядных станций для электромобилей выбирают в качестве основного материала стандартную холоднокатаную сталь (SPCC). SPCC — это тип холоднокатаной низкоуглеродистой стали, не содержащей антикоррозионных легирующих элементов или защитных покрытий на поверхности; её коррозионная стойкость полностью зависит от последующего нанесения покрытий. Если покрытие повреждено во время транспортировки, установки или эксплуатации, основной материал непосредственно подвергается воздействию коррозионной среды.
В практических условиях SPCC может покрыться ржавчиной уже через несколько месяцев при воздействии влажной внешней среды. SGCC, напротив, использует процесс горячего цинкования, при котором цинковый слой защищает сталь за счет двойного механизма: физического барьера и жертвенного анода. Цинковое покрытие марки Z275 (общий вес 275 г/м²) выдерживает более 1,000 часов испытаний в солевом тумане без появления красной ржавчины.
Для изделий, предназначенных для длительной эксплуатации на открытом воздухе, таких как корпуса зарядных станций для электромобилей, изготовленные на заказ , выбор SPCC в качестве материала по своей сути является структурным недостатком.
Неправильная конструкция дренажной системы корпуса зарядной станции для электромобилей приводит к скоплению воды.
Область, где нижняя часть корпуса зарядной станции для электромобилей соприкасается с бетонным основанием или землей, очень подвержена скоплению влаги. Дождевая вода, конденсат и содержащие соль жидкости, разбрызганные с дорожного покрытия, стекают по поверхности корпуса вниз; если нет эффективного дренажного пути, со временем они будут накапливаться вдоль нижнего края и нижнего края дверной панели.
Стандарт NEMA 250 прямо указывает, что наружные корпуса должны быть оборудованы дренажными отверстиями для предотвращения скопления влаги. В соответствии с требованиями NEMA 250 и UL 50E, диаметр дренажных отверстий в корпусах зарядных станций для электромобилей типов 3R и 3RX должен составлять от 3.2 мм до 6.4 мм.
Отсутствие уклона дна, а также отсутствие или неправильное расположение дренажных отверстий напрямую приводят к непрерывной электрохимической коррозии в местах скопления воды. Сочетание стоячей воды и цикла конденсации, вызванного суточными колебаниями температуры, значительно ускоряет процесс коррозии корпусов наружных зарядных станций для электромобилей.
Недостаточная предварительная обработка перед нанесением покрытия.
Предварительная обработка перед распылением является критически важным процессом, определяющим адгезию покрытия и срок службы защиты от коррозии. Для подложек из SPCC стандартные обработки фосфатированием на основе железа или цинка могут образовывать фосфатное конверсионное покрытие на поверхности , обеспечивая надежную адгезионную основу для порошковых покрытий.
Неполное обезжиривание может привести к плохой адгезии между покрытием и подложкой, вызывая образование пузырей и отслоение покрытия в условиях высокой температуры и влажности; недостаточное удаление ржавчины оставляет зародыши ржавчины под покрытием, которые быстро распространяются изнутри наружу, что приводит к отслаиванию.
Для оцинкованных стальных листов SGCC необходимо использовать процесс пассивации с применением хромата или без хрома для активации поверхности цинкового слоя. Предварительная обработка силаном обеспечивает превосходную защиту от коррозии по сравнению с традиционным фосфатированием. Независимо от процесса, используемого для изготовления корпусов зарядных станций для электромобилей, параметры процесса на каждом этапе — обезжиривание, удаление ржавчины и промывка — должны строго контролироваться; в противном случае вся система покрытия принципиально потеряет свои защитные свойства.
Вы ищете надежный и экономичный
Китайский производитель металлоконструкций
Более 150,000 5,000 OEM-продуктов для изготовления металлоконструкций поставлены более чем XNUMX XNUMX покупателям по всему миру.
И пользу от этого!
Своевременная доставка
Решения в области материалов — модернизация базового материала корпусов зарядных станций для электромобилей с целью обеспечения внутренней защиты.
Замена основного материала корпусов зарядных станций для электромобилей с SPCC на алюминий SGCC Z275 или 5052 напрямую решает основную проблему: гальваническое покрытие Z275 обеспечивает более 1,000 часов устойчивости к солевому туману по стандарту ASTM B117, а алюминий исключает возможность электрохимической коррозии.
Горячеоцинкованная сталь — SGCC с покрытием Z275
Замена стандартной холоднокатаной стали на горячеоцинкованную сталь (SGCC) является предпочтительным подходом к повышению коррозионной стойкости корпусов зарядных станций для электромобилей непосредственно в процессе производства. Обозначение Z275 указывает на то, что общий вес цинкового покрытия с обеих сторон стального листа составляет 275 г/м². Это цинковое покрытие обеспечивает защиту за счет двойного механизма: физической изоляции коррозионных сред и электрохимической защиты открытой стальной подложки с помощью жертвенного анода.
В ходе испытания на устойчивость к солевому туману по стандарту ASTM B117 покрытие Z275 обычно выдерживает более 1,000 часов без образования красной ржавчины, в то время как обычное покрытие марки Z120 сохраняет свои эксплуатационные характеристики только в течение 500–800 часов.
Для корпусов наружных зарядных станций для электромобилей сталь SGCC Z275 обеспечивает срок службы 20–30 лет в прибрежных районах, промышленных условиях и средах с высокой влажностью. Кроме того, SGCC сохраняет хорошую формуемость и свариваемость, что делает ее подходящей для таких процессов обработки листового металла, как гибка, штамповка и сварка. Это проверенное решение, которое обеспечивает баланс между коррозионной стойкостью и технологичностью производства.
Алюминиевый сплав — сплав 5052: баланс между легкостью конструкции и коррозионной стойкостью.
Для зарядных станций, где вес является критическим фактором или где присутствует высокая степень воздействия солевого тумана, алюминиевый сплав 5052 предлагает альтернативное техническое решение . Сплав 5052 относится к серии коррозионностойких алюминиевых сплавов Al-Mg, и его устойчивость к коррозии в солевом тумане значительно превосходит устойчивость сплавов 3003 и 6061, особенно хорошо проявляя себя в морской и химической среде.
В отличие от оцинкованной стали, алюминиевые сплавы обеспечивают защиту за счет плотной оксидной пленки, которая естественным образом образуется на поверхности. Это устраняет проблему красной ржавчины, возникающей после повреждения покрытия, и принципиально исключает риск коррозии подложки при электрохимической коррозии. Предел текучести сплава 5052-H32 составляет приблизительно 193 МПа (28 000 фунтов на квадратный дюйм), а предел прочности достигает 228 МПа (33 000 фунтов на квадратный дюйм). Он обладает хорошей формуемостью и подходит для сложных процессов гибки и глубокой вытяжки, необходимых для изготовления корпусов зарядных станций для электромобилей на заказ.
Несмотря на то, что стоимость материалов выше, чем у SGCC, корпуса зарядных станций для электромобилей из алюминиевого сплава 5052 обеспечивают значительные преимущества с точки зрения стоимости жизненного цикла в условиях высокой коррозии, например, в прибрежных районах с высоким содержанием солевого тумана или вблизи химических заводов.
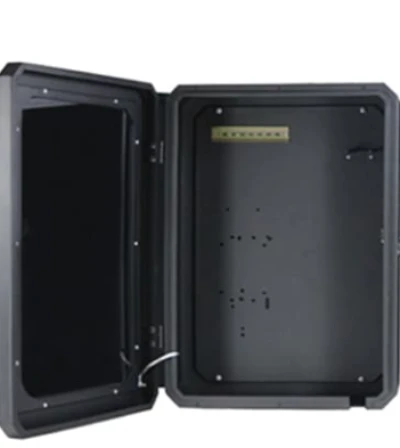
Выбор материалов для корпусов зарядных станций для электромобилей.
Выбор материалов для корпусов наружных зарядных станций для электромобилей должен основываться на систематической оценке конкретных условий эксплуатации.
В условиях городской застройки, расположенной вдали от побережья, для обеспечения баланса между стоимостью и коррозионной стойкостью можно выбрать оцинкованную сталь SGCC Z275 в сочетании с высококачественным порошковым покрытием; в прибрежных районах или условиях, где зимой на дороги наносятся противогололедные средства, рекомендуется перейти на алюминиевый сплав 5052, чтобы исключить риск образования красной ржавчины благодаря его превосходной устойчивости к солевому туману; в условиях экстремальной коррозии можно рассмотреть нержавеющую сталь 304 или 316, но необходимо учитывать более высокую стоимость материалов и сложности обработки .
Кроме того, на выбор материалов влияют такие факторы, как ограничения по весу, требования к электромагнитной защите, необходимость сертификации UL и целевая рыночная цена. Рекомендуется четко определить классификацию по условиям окружающей среды и целевые показатели производительности на этапе проектирования, чтобы избежать преждевременного выхода из строя корпусов зарядных станций для электромобилей из-за снижения качества материалов — затраты на защиту от коррозии составляют лишь незначительную часть общей стоимости проекта на ранних этапах, в то время как затраты на замену и ремонт после выхода из строя часто в несколько раз выше.
Всего 4 шага
онлайн изготовленные на заказ металлические детали
Свяжитесь с нашей командой экспертов и убедитесь в эффективности и экономических преимуществах цифровых услуг по изготовлению металлоконструкций.
Загрузить файлы дизайна
STL, STEP (.stp), IGES (.igs), (.ZIP) или PDF.
Также будьте образцом или идеей
Анализ цен и дизайна
Мгновенные заводские котировки и отчеты DfM, самое разумное решение.
Начало производства
Цифровые процессы могут инициировать задачи заказа в течение 24 часов.
Своевременная доставка
Выполнение обещаний по доставке, одобренных более чем 3000 покупателями глобальной компании.
Проектирование конструкции корпуса зарядной станции для электромобилей — проектирование дренажной системы и изоляции.
Конструкция определяет, будет ли корпус зарядной станции для электромобилей активно отводить влагу или позволит ей оставаться у основания. Пассивный дренаж, достигаемый за счет специально спроектированных уклонов и дренажных отверстий в сочетании с высотой над поверхностью установки, является основной мерой защиты от капиллярного эффекта и скопления воды.
Включение уклона в конструкцию основания корпуса зарядной станции для электромобилей.
Конструкция основания корпуса зарядной станции для электромобилей должна направлять влагу естественным образом к дренажным отверстиям, а не скапливать ее вдоль нижнего края и в углах.
Типичные конструктивные особенности корпусов, соответствующих стандарту NEMA 3R, включают наклонные крыши и перекрывающиеся дверные панели; основная идея заключается в обеспечении активного дренажа за счет геометрии, а не за счет уплотнений. Распространение этого подхода на базовую конструкцию корпусов зарядных станций для электромобилей — с учетом небольшого наклона в 1°–3° при штамповке опорной плиты — создает естественный градиент дренажа вдоль нижнего края, позволяя воде непрерывно стекать к самой нижней точке под действием силы тяжести.
Данная стратегия пассивного дренажа не предполагает использования движущихся частей или регулярного технического обслуживания и соответствует основному требованию стандарта NEMA 250 для наружных корпусов : «Дренажные отверстия должны обеспечивать эффективный отвод скопившейся воды изнутри».
С другой стороны, конструкция без уклона дна означает, что влага будет долгое время оставаться застойной на плоских поверхностях. В сочетании с циклом конденсации, вызванным суточными колебаниями температуры, это ускоряет процесс электрохимической коррозии корпуса наружной зарядной станции для электромобилей.
Дренажные отверстия
Установка дренажных отверстий в самой нижней точке днища является стандартной инженерной практикой для предотвращения скопления влаги внутри корпуса зарядной станции для электромобилей. Стандарт NEMA 250 прямо требует, чтобы диаметр дренажных отверстий в корпусах типа 3R составлял от 1/8 дюйма (3.2 мм) до 1/4 дюйма (6.4 мм), если не используется перегородка или дренажный фитинг.
Дренажные отверстия должны располагаться в самой нижней точке основания корпуса наружной зарядной станции для электромобилей, чтобы обеспечить быстрый отвод всей дождевой воды, стекающей по поверхности корпуса, и внутреннего конденсата. Если диаметр отверстия слишком мал, оно может засориться пылью или мусором; если слишком велик, это может снизить степень защиты.
При проектировании корпусов зарядных станций для электромобилей компания Supro обычно размещает по одному дренажному отверстию в каждом нижнем углу, диаметр которого контролируется в пределах 4–5 мм, и использует сетки от насекомых или лабиринтные конструкции для предотвращения попадания посторонних предметов. В инструкциях по установке четко указано, что эти дренажные отверстия нельзя блокировать или использовать для прокладки заземляющих проводников — любое изменение на месте предполагаемого использования дренажных отверстий приведет к аннулированию сертификата UL.
Поднятие корпуса над поверхностью установки
Физическая изоляция нижней части корпуса зарядной станции для электромобилей от бетонного основания или земли является эффективным способом предотвращения капиллярного впитывания воды и повышения уровня грунтовых вод.
Когда корпус устанавливается непосредственно на бетонное основание, капиллярное действие втягивает грунтовую влагу в зону контакта между нижним краем и основанием, создавая постоянно влажную микросреду. Решение заключается в установке ножек или основания внизу, чтобы приподнять корпус как минимум на 25–50 мм над поверхностью установки, обеспечивая достаточный вентиляционный зазор для ускорения высыхания в нижней части.
Такой подход к проектированию широко применяется в наружных корпусах, соответствующих стандартам NEMA 3R и 4X . Приподнятая конструкция также способствует правильному функционированию дренажных отверстий — влага может стекать непосредственно на землю, а не скапливаться на дне корпуса.
Рекомендуется использовать для изготовления крепежных ножек оцинкованную сталь или нержавеющую сталь с коррозионной стойкостью, равной или превышающей стойкость корпуса наружной зарядной станции для электромобилей, чтобы предотвратить снижение общей структурной устойчивости из-за коррозии самих ножек.
Ищете надежную компанию по изготовлению листового металла на заказ?
Поговорите с командой экспертов Supro MFG
Свяжитесь с нами для получения конкурентоспособных франко-заводских цен,
и полный спектр услуг технической поддержки.
Покрытие и предварительная обработка корпусов зарядных станций для электромобилей.
Для корпусов зарядных станций для электромобилей, изготовленных на заказ, эффективность системы покрытия зависит от эффективности предварительной обработки, проводимой под ним: силановое или фосфатное конверсионное покрытие определяет адгезию и коррозионную стойкость грунтовочного слоя, в то время как двухслойная система, состоящая из богатой цинком грунтовки и полиэфирного финишного покрытия, сертифицированная по стандарту ASTM B117, обеспечивает устойчивость к солевому туману более 1,000 часов.
Критическая роль предварительной обработки — силановая или фосфатная очистка.
Предварительная обработка перед покраской является первым критически важным этапом, определяющим срок службы коррозионной стойкости покрытия корпусов зарядных станций для электромобилей. Для подложек из SPCC стандартная обработка фосфатированием на основе железа или цинка образует на поверхности фосфатное конверсионное покрытие, обеспечивающее механическое сцепление порошкового покрытия.
Обработка силаном, как экологически чистая альтернатива хроматной пассивации, обеспечивает как превосходные барьерные свойства, так и простоту процесса. Для оцинкованных стальных листов SGCC поверхность цинкового слоя должна быть активирована с использованием хроматной или бесхромовой пассивации. Независимо от выбранного процесса, параметры процесса на каждом этапе — обезжиривание, удаление ржавчины и промывка — должны строго контролироваться; любая ошибка на любом этапе напрямую поставит под угрозу защитные свойства всей системы покрытия для корпусов наружных зарядных станций для электромобилей.
Двухслойная система покрытия: цинкосодержащая грунтовка и полиэфирное финишное покрытие.
Для корпусов наружных зарядных станций для электромобилей рекомендуется двухслойная система нанесения покрытия методом распыления, состоящая из «цинково-богатой грунтовки + полиэфирного финишного покрытия». Цинково-богатая грунтовка содержит 60–80% цинкового порошка, обеспечивая катодную защиту стали за счет механизма жертвенного анода; полиэфирное финишное покрытие обладает превосходной атмосферостойкостью, устойчивостью к УФ-излучению и химической коррозии.
Эта двухслойная система демонстрирует явный синергетический эффект — срок службы комбинации горячего цинкования и краски не просто суммирует сроки службы каждого из них по отдельности, а умножается на фактор воздействия окружающей среды в 1.5–2.7 раза. Полиэфирные порошковые покрытия, содержащие 80% цинкового порошка, демонстрируют превосходную коррозионную стойкость в испытаниях на солевое распыление. Рекомендуемая толщина сухой пленки составляет 75–100 мкм, чтобы предотвратить растрескивание, вызванное чрезмерной толщиной.
Вопросы отраслевых стандартов и сертификации.
Конструкция покрытий и защиты от коррозии корпусов зарядных станций для электромобилей должна соответствовать нескольким отраслевым стандартам. Китайский стандарт энергетической отрасли NB/T 33002-2010 прямо требует, чтобы «стальной корпус зарядных станций, а также любые открытые стальные кронштейны и компоненты были защищены двухслойной антикоррозионной системой».
На североамериканском рынке стандарт UL 50E тесно связан со стандартом NEMA 250, который определяет способность корпуса защищать от воздействия окружающей среды, таких как вода, пыль и коррозия; для соответствия стандарту NEMA 4X корпуса зарядных станций для электромобилей должны пройти 200-часовое испытание в солевом тумане. UL 2594 — это всеобъемлющий стандарт безопасности для оборудования электропитания электромобилей. ISO 12944 предоставляет основу для выбора систем покрытий в различных коррозионных средах (C3, C4, C5).
Рекомендуется уточнять требования к сертификации целевого рынка на этапе проектирования — соответствие решения по защите от коррозии напрямую влияет на возможность успешного выхода продукта на рынок.
Заключение
Для решения проблемы преждевременной коррозии корпусов зарядных станций для электромобилей необходим комплексный подход, включающий замену основного материала на алюминий SGCC Z275 или 5052 , обеспечение структурного дренажа через наклонное основание и дренажные отверстия соответствующего размера в соответствии со стандартом NEMA 250, а также нанесение двухслойного покрытия, состоящего из цинкосодержащей грунтовки и полиэфирного финишного слоя поверх слоя предварительной обработки силаном или фосфатом.
Каждый слой воздействует на отдельный механизм разрушения: базовый материал обеспечивает присущую ему коррозионную стойкость, конструкция исключает точки удержания влаги, а покрытие эффективно блокирует эрозию под воздействием окружающей среды.
По сравнению с затратами на устранение неисправностей на месте эксплуатации, профилактические расходы незначительны — инвестиции в защиту от коррозии на этапе проектирования гарантируют, что корпуса наружных зарядных станций для электромобилей прослужат ожидаемый срок службы без преждевременного разрушения конструкции.
Компания Supro — профессиональный производитель корпусов для зарядных станций электромобилей на заказ . Используя передовое оборудование, богатый производственный опыт и профессиональную команду инженеров, мы предлагаем идеальные решения для корпусов зарядных станций электромобилей более чем 3,000 компаниям по всему миру, а также предоставляем реальные цены от производителя.
Мы поставляем широкий ассортимент продукции эффективно и в срок. От проектирования изделий и быстрого изготовления прототипов из листового металла до серийного производства, мы обеспечиваем профессиональную техническую поддержку и исключительное качество. Мы также предлагаем комплексные производственные решения и высококонкурентные цены на поставку продукции!
По вопросам технических характеристик или партнерства с производителями оригинального оборудования, пожалуйста, свяжитесь с нашей инженерной командой.






