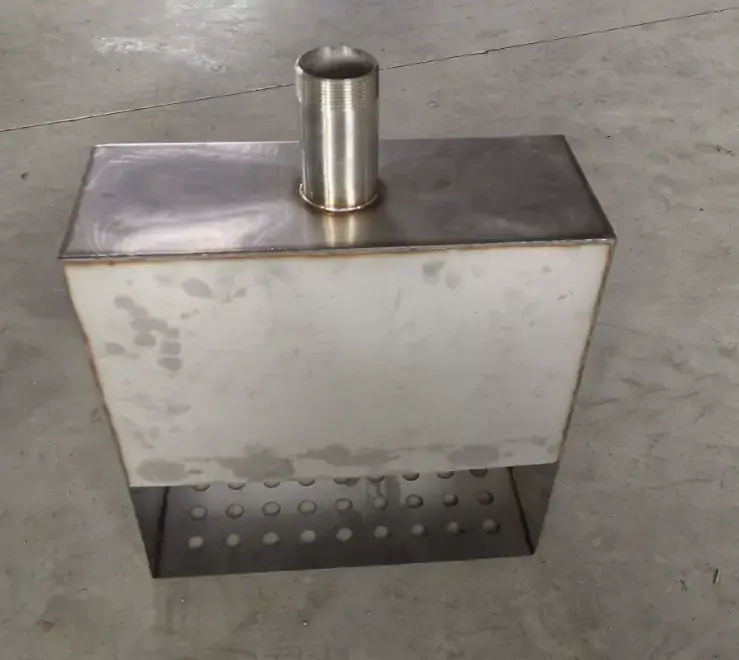
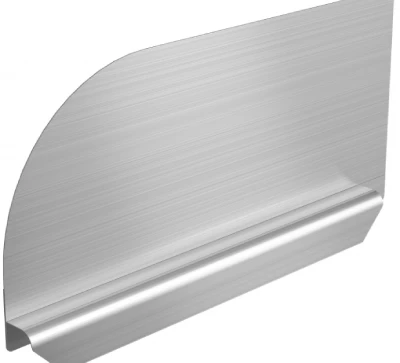

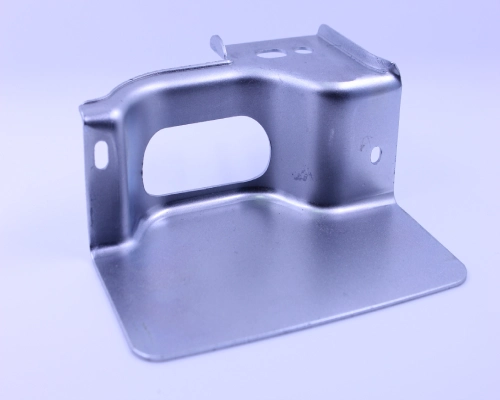
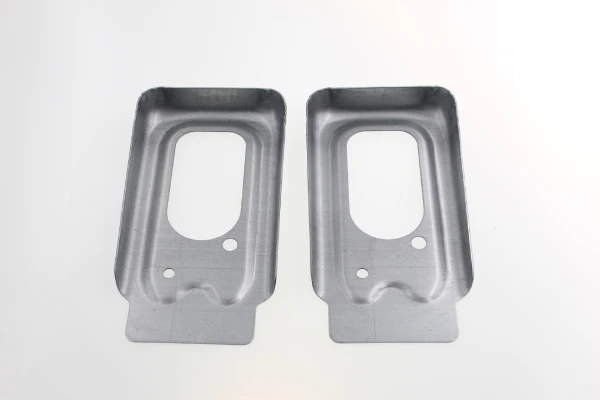
Os protetores contra respingos são componentes funcionais de chapa metálica normalmente integrados em conjuntos de máquinas-ferramenta, carcaças de equipamentos industriais e sistemas de vedação de fluidos. Sua principal função é manter o alinhamento geométrico preciso com as superfícies de contato (normalmente mesas, estruturas ou placas de base de máquinas-ferramenta). Quando um protetor contra respingos não se encaixa perfeitamente na superfície de montagem pretendida, as folgas resultantes não apenas comprometem a estética do componente, mas também prejudicam seu desempenho funcional — principalmente em aplicações que envolvem vedação de fluido de corte, gerenciamento de cavacos ou vedação ambiental.
Um desafio antigo na fabricação de protetores contra respingos é a instabilidade dimensional, que se manifesta como curvatura e deformação. Esses defeitos geralmente se tornam aparentes durante a etapa final de montagem: embora as peças atendam aos requisitos dimensionais especificados nos desenhos durante a inspeção, elas não podem ser alinhadas com as superfícies de acoplamento durante a montagem propriamente dita. Compreender as causas metalúrgicas e mecânicas dessas deformações é crucial para a implementação de contramedidas eficazes.
Este artigo explora os principais mecanismos que levam à deformação em protetores contra respingos personalizados — distribuição de tensão interna, deflexão da máquina de dobra e deformação induzida pelo calor da soldagem — e propõe soluções em nível de processo com base na experiência de produção.
Princípios mecânicos da deformação do protetor contra respingos
O mecanismo de deformação dos protetores contra respingos personalizados decorre principalmente de dois fatores: tensões residuais causadas pela deformação plástica durante a flexão e retorno elástico — o fenômeno de recuperação elástica que faz com que o ângulo de flexão mude após a remoção da carga.
Distribuição de tensões internas na conformação de chapas metálicas
Quando um protetor contra respingos é dobrado, o material sofre deformação plástica não uniforme na direção da espessura — as fibras externas se alongam sob tensão de tração, enquanto as fibras internas são submetidas a tensão de compressão. Essa deformação diferencial cria um campo de tensão residual na peça deformada.
Em geometrias complexas de protetores contra respingos personalizados, com múltiplas flanges, entalhes ou raios de curvatura variáveis, essas tensões residuais apresentam uma distribuição assimétrica. Durante os processos subsequentes de manuseio, corte ou soldagem, ocorre relaxamento de tensão localizado na peça, levando a uma deformação progressiva — uma distorção que muitas vezes só é detectada na montagem final.
A magnitude da tensão residual depende da resistência ao escoamento do material, da relação entre o raio de curvatura e a espessura, e da orientação das fibras em relação ao eixo de curvatura. Peças curvadas paralelamente à direção de laminação apresentam gradientes de tensão residual mais elevados, aumentando assim o risco de empenamento.
O gerenciamento eficaz do estresse requer modelagem preditiva e uma sequência de formação controlada para minimizar os desequilíbrios de estresse.
Retorno elástico e seu impacto nas inconsistências dimensionais em protetores contra respingos.
O termo "springback" refere-se à recuperação elástica da chapa metálica após a liberação da pressão de dobra; ele afeta diretamente a precisão dimensional dos protetores contra respingos personalizados.
Em protetores contra respingos com linhas de dobra longas e contínuas, mesmo pequenas variações angulares — como 0.5° por dobra — podem se acumular e formar folgas de vários milímetros ao longo do comprimento da peça quando encaixada contra a superfície plana da máquina.
A extensão do retorno elástico depende do módulo de elasticidade, da resistência ao escoamento e do índice de endurecimento por deformação do material; o retorno elástico é particularmente pronunciado em aços de alta resistência e ligas de aço inoxidável.
Além disso, variações na espessura e dureza do material dentro de uma mesma bobina podem levar a um retorno elástico inconsistente ao longo da mesma linha de dobra, exacerbando ainda mais os erros geométricos. Embora a sobrecurvatura seja uma técnica comum de compensação, ela exige uma caracterização precisa do processo para cada lote de produção. Sem uma estratégia de compensação confiável, o retorno elástico continuará sendo a principal causa de encaixe inadequado em protetores contra respingos personalizados.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Causas de deformação do protetor contra respingos relacionadas ao equipamento
Existem duas causas principais de empenamento em protetores contra respingos personalizados relacionadas ao equipamento: a deflexão gerada pela prensa dobradeira, que leva a ângulos de curvatura inconsistentes em áreas de grande vão, e a resposta do sistema de compensação mecânica para neutralizar essa deflexão.
Deflexão da máquina de dobrar durante a dobra de peças longas
Durante o processo de dobra em uma prensa dobradeira de grande vão, o punção superior e a mesa inferior sofrem deformação elástica quando submetidos à força. Em proteções contra respingos com longas linhas de dobra (normalmente superiores a dois metros), essa deformação causa desvios angulares não lineares ao longo de seu comprimento.
O princípio mecânico é simples: a pressão aplicada faz com que o punção se dobre para cima e a mesa para baixo, resultando em uma profundidade de prensagem menor no centro e maior nas extremidades. Consequentemente, quando medidas ao longo do eixo longitudinal, as proteções contra respingos personalizadas exibem um perfil característico "sorrindo" ou "franzindo a testa". Esse erro geométrico se manifesta como folgas perceptíveis nas extremidades quando a peça é encaixada contra a base plana da máquina.
De acordo com a teoria da deflexão de vigas, a magnitude da deflexão é proporcional ao cubo do comprimento do vão; portanto, para-lamas mais longos são inerentemente mais propensos a esse problema. Flutuações na dureza do material dentro de uma mesma bobina alteram ainda mais sua resistência à flexão, levando a mudanças imprevisíveis no comportamento da deflexão. Consequentemente, medidas proativas devem ser tomadas para manter a consistência do ângulo ao longo de toda a curva de flexão.
O papel dos sistemas de compensação mecânica
Os sistemas de curvatura mecânica introduzem uma curvatura ascendente pré-calculada na mesa de trabalho por meio de conjuntos de cunhas ajustáveis, mitigando assim a deflexão da máquina de dobra. Na fabricação de protetores contra respingos , esses sistemas são essenciais para garantir a consistência do ângulo de referência em todas as partes da peça.
No entanto, a compensação mecânica tradicional baseia-se em curvas de deflexão fixas, calculadas com base na tonelagem nominal e na espessura do material. Essa abordagem estática não leva em consideração variáveis em tempo real, como variações na resistência ao escoamento entre lotes, diferenças sutis nas especificações de espessura do material ou forças assimétricas nas matrizes.
Para protetores contra respingos personalizados com múltiplos eixos de flexão, essas variáveis fazem com que a curva de deflexão real se desvie da curva mecânica predefinida. Os operadores precisam recalibrar as posições da cunha sempre que uma peça é trocada, um processo que introduz atrasos na configuração e pode levar a erros humanos.
Embora os sistemas mecânicos forneçam a base funcional, sua rigidez inerente limita a adaptabilidade, principalmente no processamento de aços avançados de alta resistência ou no manuseio de diferentes comprimentos de curvatura dentro do mesmo lote de protetores contra respingos.
Você está procurando confiável e econômico
Fabricantes de chapas metálicas da China
Mais de 150,000 produtos de fabricação de metal OEM entregues a mais de 5,000 compradores globais.
E se beneficie disso!
Deformação térmica causada pela soldagem da proteção contra respingos
A deformação térmica em protetores contra respingos personalizados resulta de gradientes de temperatura acentuados dentro da zona afetada pelo calor (ZAC) e das forças de contração acumuladas — ambos os fatores geram tensões residuais, fazendo com que os protetores se deformem durante o resfriamento.
A Zona Afetada pelo Calor e a Geração de Tensões Térmicas
À medida que o arco de soldagem percorre a junta, ele transfere calor altamente concentrado para o material base do protetor contra respingos. Essa área localizada tenta se expandir, mas é restringida pelo material base circundante mais frio, gerando assim uma deformação plástica compressiva dentro da zona termicamente afetada (ZTA). Ao resfriar, a ZTA se contrai, gerando tensões residuais de tração longitudinais e transversais que atuam em toda a chapa. Na seção transversal de um protetor contra respingos de paredes finas, essas tensões frequentemente excedem o limite de flambagem local, manifestando-se como uma deformação ondulatória típica ou deflexão angular.
A magnitude das tensões depende da temperatura máxima, do tempo de permanência e da difusividade térmica do material. O aço inoxidável austenítico retém o calor por mais tempo devido à sua baixa condutividade térmica, o que exacerba a deformação da proteção contra respingos de aço inoxidável.
O campo de tensões resultante interage com as tensões residuais remanescentes de operações de curvatura anteriores, exacerbando ainda mais os erros geométricos observados durante a montagem final.
Efeitos da sequência de soldagem e do controle de entrada de calor em protetores contra respingos
Para controlar a deformação térmica em conjuntos de proteção contra respingos personalizados, é essencial um controle preciso da sequência de soldagem e da entrada líquida de calor por unidade de comprimento.
A formação de uma solda contínua e ininterrupta ao longo da longa aba fixa concentra as forças de contração, afastando efetivamente o protetor contra respingos do seu plano. A divisão da junta em seções de soldagem escalonadas ou escalonadas para trás permite o resfriamento intermediário, reduzindo assim os picos de temperatura e suavizando o gradiente térmico. Ao mesmo tempo, a minimização da entrada de energia (medida em joules por polegada) através da otimização da velocidade de deslocamento e da redução da intensidade da corrente diminui o volume de material deformado plasticamente.
A soldagem em uma sequência estratégica — seja de dentro para fora a partir do centro do protetor contra respingos ou alternadamente em ambos os lados do componente — permite que as forças de contração se anulem mutuamente. Essa simetria impede o desvio angular cumulativo e mantém a planicidade do flange. Limites rigorosos de temperatura entre passes impedem ainda mais o acúmulo de calor, garantindo que os protetores contra respingos personalizados finais mantenham a relação geométrica especificada com a superfície de acoplamento do corpo.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Soluções de processo para controle de deformação em protetores contra respingos
Uma solução eficaz e abrangente em nível de processo para o problema de empenamento em protetores contra respingos personalizados deve integrar a compensação dinâmica de deflexão durante o processo de curvatura, empregar métodos de soldagem com baixa entrada de calor e utilizar dispositivos de fixação rígidos para garantir a precisão e a planicidade da peça final.
Compensação dinâmica da deflexão hidráulica durante a flexão do para-lama
A compensação dinâmica da deflexão hidráulica supera as limitações dos sistemas de arqueamento mecânico — principalmente, sua dependência de curvas de deflexão predefinidas. Em proteções contra respingos personalizadas com comprimentos de curvatura superiores a dois metros, a carga de flexão se concentra no centro da máquina-ferramenta, fazendo com que o cabeçote se arqueie para cima e a mesa de trabalho se defleta para baixo.
O sistema de compensação hidráulica possui múltiplos cilindros hidráulicos montados sob a mesa de trabalho que aplicam uma força ascendente em tempo real durante o curso de dobra, contrabalançando imediatamente a deflexão à medida que ocorre. O controlador CNC calcula a compensação necessária com base na espessura do material, resistência à tração, comprimento de dobra e ângulo alvo especificados para cada programa.
Durante a fabricação de protetores contra respingos, as classes e espessuras dos materiais variam entre os diferentes lotes; essa capacidade de adaptação garante a consistência do ângulo ao longo de todo o comprimento da peça, eliminando assim problemas causados por perfis "sorridentes" ou "franzidos" que impedem o alinhamento correto com a base da máquina-ferramenta.
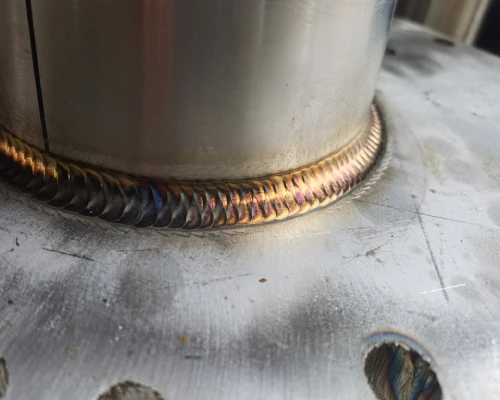
Soldagem TIG com arame frio para reduzir a entrada de calor.
A soldagem TIG convencional introduz energia térmica concentrada, criando gradientes de temperatura acentuados em protetores contra respingos finos, o que leva à deformação devido à expansão e contração térmica desiguais.
A soldagem TIG com arame frio opera com um princípio fundamentalmente diferente: o arame de enchimento é alimentado na borda frontal da poça de fusão à temperatura ambiente, sem a necessidade de pré-aquecer o arame usando uma fonte de calor auxiliar antes da deposição.
O arco elétrico fornece toda a energia térmica, mas o arame de solda frio absorve parte dessa energia durante a fusão, reduzindo efetivamente a temperatura da poça de fusão e o gradiente de temperatura entre a zona de solda e o metal base . Comparado à soldagem TIG convencional, o processo com arame de solda frio pode reduzir a largura da solda em 50% e minimizar a distorção máxima da solda em 23.8%.
Para protetores contra respingos que exigem juntas soldadas, a redução da entrada de calor minimiza diretamente a deformação causada pela zona afetada pelo calor (ZAC) e melhora a estabilidade dimensional durante a montagem final.
Otimização de sequências de soldagem e estratégias de fixação para protetores contra respingos.
O controle do processo de soldagem de protetores contra respingos envolve não apenas o gerenciamento da entrada de calor, mas também o planejamento cuidadoso das sequências de passes de solda e as restrições mecânicas impostas pelos dispositivos de fixação.
Para protetores contra respingos personalizados, isso normalmente inclui:
Realizar soldagem por pontos em locais críticos para garantir o posicionamento estável da peça antes de prosseguir com a soldagem completa;
Adotar uma sequência de soldagem equilibrada, alternando entre os dois lados da montagem para compensar as forças de contração;
soldagem segmentada, onde o projeto da junta o permitir;
Controle rigoroso da temperatura entre passes para evitar o acúmulo de calor.
Igualmente importante é a estratégia de fixação. Grampos rígidos e bem projetados restringem a peça durante o processo de soldagem, evitando deslocamentos causados pela expansão e contração térmica. O projeto do grampo deve permitir uma expansão térmica controlada, mantendo o componente dentro de sua geometria final desejada. Dispositivos de fixação aplicados em um padrão simétrico ao redor da zona de solda distribuem as forças de fixação uniformemente, evitando deformações localizadas.
Os dispositivos de fixação também devem acomodar a geometria específica do protetor contra respingos — incluindo suas flanges, recortes e recursos de montagem — evitando a introdução de concentrações de tensão adicionais.
Conclusão
A deformação e o empenamento do protetor contra respingos são causados por uma combinação de múltiplos fatores ao longo do processo de fabricação: tensões residuais geradas durante o processo de dobra, deflexão da prensa dobradeira e tensões térmicas causadas pela soldagem. Cada um desses mecanismos leva à instabilidade dimensional, impedindo, em última instância, que o protetor contra respingos se encaixe corretamente na superfície de montagem.
A resolução dessas causas principais exige uma abordagem sistemática. Durante a etapa de dobra, o recurso de compensação dinâmica de deflexão hidráulica em prensas dobradeiras CNC garante ângulos de dobra consistentes para peças longas.
Durante a etapa de soldagem, a soldagem TIG com arame frio minimiza a entrada de calor, enquanto uma sequência de soldagem otimizada e dispositivos de fixação rígidos controlam eficazmente a deformação térmica. Em conjunto, esses controles de processo garantem que os protetores contra respingos produzidos estejam em conformidade com a geometria pretendida e se encaixem perfeitamente nas superfícies de contato, evitando folgas que possam comprometer a integridade da montagem.
A Supro é uma fabricante profissional de protetores contra respingos personalizados. Com equipamentos avançados, vasta experiência em fabricação e uma equipe de engenharia dedicada, fornecemos soluções perfeitas em protetores contra respingos personalizados para mais de 3,000 empresas em todo o mundo, juntamente com orçamentos genuínos de fabricantes.
Para consultas técnicas, soluções de design ou especificações de produtos, entre em contato com nossa equipe de engenharia a qualquer momento.