
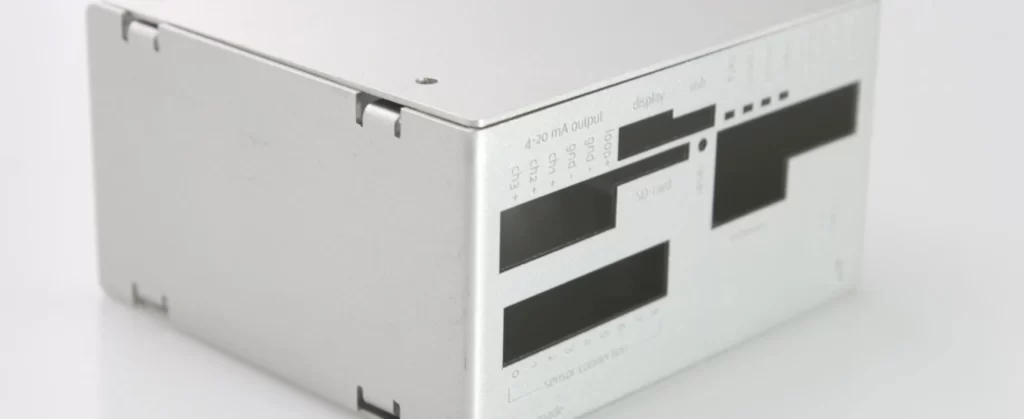









O alumínio tornou-se o material de escolha para a fabricação de chapas metálicas personalizadas nas áreas aeroespacial, automotiva, de equipamentos eletrônicos, dispositivos médicos e outras, devido às suas características de leveza e facilidade de processamento. Entre elas, as ligas 5052-H32 e 6061-T6 são as duas mais utilizadas, porém apresentam grandes diferenças em suas composições e propriedades, o que resulta em diferentes vantagens e limitações na fabricação de chapas metálicas. A escolha do material de alumínio impacta diretamente a qualidade, o custo e a vida útil do produto, sendo, portanto, crucial selecionar a liga de alumínio adequada.
O artigo a seguir descreverá as principais diferenças entre os aços 6061 e 5052 e analisará seus desafios e soluções comuns na fabricação personalizada de chapas metálicas.
5052-H32 e a principal diferença entre 6061-T6
Conformação: A vantagem do alumínio 5052 H32 é óbvia, sendo adequado para dobras complexas, estampagem profunda e outros processos que exigem grandes deformações; a conformação do alumínio 6061 T6 é mais difícil, necessitando de pré-aquecimento ou recozimento para reduzir a dureza, caso contrário, pode fraturar facilmente durante a dobra.
Soldabilidade: a solda da liga 5052 H32 apresenta menor queda de resistência e maior estabilidade; a soldagem da liga de alumínio 6061 T6 será afetada pelo tratamento térmico T6, resultando em queda de resistência na área da solda.
Processamento mecânico: o alumínio 6061 T6 possui alta dureza, facilitando a obtenção de uma superfície lisa durante o corte; o alumínio 5052 H32 é mais macio, tornando mais fácil a lâmina aderir durante o corte.
5052-H32
Os principais elementos de liga do alumínio 5052 H32 são o magnésio (2.2-2.8%) e uma pequena quantidade de cromo. Pertence à classe das ligas de alumínio reforçadas sem tratamento térmico, e sua resistência é obtida principalmente por meio do reforço por trabalho a frio. A designação H32 indica que, após tratamento de têmpera e recozimento parcial, apresenta boa estabilidade.
A liga 5052 H32 possui excelente resistência à corrosão, conformabilidade, resistência à fadiga e ductilidade, sendo muito adequada para operações complexas de fabricação de chapas metálicas personalizadas, como tração e dobra, além de não ser propensa a rachaduras. Sua qualidade superficial é boa, facilitando a anodização e permitindo a obtenção de um acabamento bonito e durável.
6061-T6
Os principais elementos de liga do alumínio 6061 T6 são magnésio (1.0%) e silício (0.6%), que pertencem às ligas de alumínio reforçadas tratáveis termicamente, e sua alta resistência é obtida através do tratamento térmico T6.
A alta resistência da liga de alumínio 6061 T6 é obtida pelo tratamento térmico T6. A liga de alumínio 6061 T6 é extremamente resistente, com limites de escoamento e resistência à tração aproximadamente duas vezes maiores que os do alumínio 5052 H32, tornando-a ideal para componentes estruturais e de suporte de carga. No estado T6, apresenta boa usinabilidade, sendo muito fácil de cortar, fresar e realizar outras operações de fabricação de chapas metálicas personalizadas, resultando em um excelente acabamento superficial após o processamento.
Por que escolher a Supro MFG?
Preço real à saída da fábrica:
Fornecer a solução de custo mais econômica para fabricação e montagem de produtos, expandindo a competitividade do produto.
Equipe técnica profissional:
uma equipe técnica especializada na fabricação de conchas personalizadas há mais de 30 anos.
Equipamentos de fabricação avançada: soluções personalizadas líderes do setor. invólucro de metal Fabricante com oficinas próprias de chaparia, fundição sob pressão, usinagem de precisão e revestimento de superfícies.
ISO 9001-2015 Fabricante:
ISO 9001-2015, nível PPAP III, RoHS, NEMA, CE e outros padrões de produção certificados.
Suporte técnico on-line em inglês 24H*7: A equipe profissional de inglês responde rapidamente às perguntas técnicas dos usuários on-line a qualquer momento.
Solução de fabricação única:
ajudar os usuários de design de produto, protótipo, fabricação em lote, tratamento de superfície, montagem e embalagem, transporte e uma série de serviços de valor agregado.
Recursos de teste autoritários:
Com laboratórios internos de mecânica e química, a empresa pode monitorar rapidamente o controle de qualidade do processo de fabricação para garantir a entrega de produtos de alta qualidade.
Proteção de Propriedade Intelectual (NDA):
Aceite assinar documentos de NDA para garantir que as informações dos produtos dos clientes estejam protegidas.
Compromisso com a entrega no prazo:
Entrega porta-a-porta em embalagem segura personalizável após cumprir os detalhes de entrega acordados com o cliente.
5052-H32 vs. 6061-T6: Desafios e Soluções Comuns na Fabricação Personalizada de Chapas Metálicas
A fabricação personalizada de chapas metálicas oferece muitas vantagens, mas também apresenta desafios. Compreender e superar esses desafios ajudará a garantir que o desempenho, a qualidade e o custo do produto final atendam às suas expectativas. A seguir, descreveremos alguns dos problemas mais comuns com as ligas 5052-H32 e 6061-T6 durante a fabricação personalizada de chapas metálicas e maneiras de solucioná-los.
Rachaduras durante o processo de moldagem
Um dos desafios mais comuns na fabricação de chapas metálicas personalizadas é o surgimento de trincas durante o processo de conformação. Trincas ocorrem facilmente quando o alumínio é dobrado ou esticado além do seu limite elástico, especialmente a liga de alumínio 6061 T6. A condição T6 confere alta resistência ao alumínio 6061, mas também reduz a ductilidade do material. O material torna-se duro e quebradiço. Tensões residuais internas geradas durante a laminação ou pré-processamento, que são liberadas e redistribuídas durante a dobra, podem facilmente levar ao surgimento de trincas.
Então, como podemos resolver isso?
Observe rigorosamente o raio de curvatura mínimo: Para o aço 6061-T6, o raio de curvatura mínimo não pode ser inferior à espessura do material, sendo recomendável que o raio de curvatura interno seja aumentado para pelo menos 2 a 3 vezes a espessura do material.
Controle a direção da dobra: Durante a fabricação personalizada de chapas metálicas, certifique-se de que a direção da linha de dobra seja perpendicular à direção de laminação da chapa. Dobrar paralelamente à direção de laminação aumenta o risco de rachaduras.
Recozimento: Para formas complexas, o alumínio pode ser moldado utilizando alumínio recozido como base. O alumínio 6061 recozido é muito macio e dúctil, e em seguida, após a conformação, é submetido a tratamento térmico T6 para restaurar sua resistência.
Substituindo o material da liga de alumínio correta : a liga 5052 H32 possui melhor conformabilidade e resistência à fadiga do que a liga de alumínio 6061 T6 e, na grande maioria dos casos, não apresentará trincas durante o processo de conformação.
Arranhões e amassados na superfície
Danos superficiais são um dos problemas de qualidade mais comuns em peças de chapa metálica durante a produção, manuseio e armazenamento. As ligas 5052 H32 e 6061 T6 diferem em sua sensibilidade a esse problema e mecanismo de dano devido às suas diferentes durezas.
liga 5052 h32
A liga 5052 no estado H32 possui menor dureza, sua resistência superficial a riscos e impactos é mais fraca e, no processo de fabricação de chapas metálicas personalizadas , pequenas limalhas ou partículas de metal podem aderir ao molde ou à bancada, o que produzirá riscos quando a chapa deslizar.
Solução:
Mantenha um ambiente limpo, limpando regularmente a mesa e os moldes para garantir que estejam livres de limalhas de metal, escória de solda e outras partículas duras.
Utilize divisórias ou algodão perolado para separar as partes cortadas durante o armazenamento, evitando que se arranhem umas às outras.
liga de alumínio 6061 t6
Embora sua superfície seja mais resistente ao desgaste, se partículas duras (por exemplo, limalha de ferro, areia) estiverem presentes, essas partículas podem ser pressionadas ou roladas na superfície do alumínio sob pressão, formando arranhões ou reentrâncias mais profundas e contínuas. Quando detritos de aço ou ferro fundido são deixados na superfície do alumínio 6061, microcélulas podem se formar no ar úmido, causando corrosão por pite na superfície do alumínio 6061.
Solução:
Ao realizar fabricação personalizada de chapas metálicas , reserve uma área separada e utilize dispositivos, ferramentas e prateleiras de armazenamento específicos para alumínio.
Inspecione e lustre regularmente as superfícies das matrizes da máquina de dobra e dos rolos de prensa para garantir que estejam lisas, sem rebarbas e livres de resíduos.
Utilize película protetora e protetores de mesa.

Deformação e empenamento
Deformações e empenamentos são muito comuns na fabricação personalizada de chapas metálicas e estão presentes tanto no aço 5052 quanto no 6061.
alumínio 6061 t6
Durante a laminação e o tratamento térmico T6, desenvolvem-se grandes tensões internas no material. Quando são realizadas operações de corte, o equilíbrio dessas tensões é perturbado e o material busca um novo estado de equilíbrio por meio da deformação. Além disso, qualquer fonte de calor localizada (como a soldagem) cria tensões térmicas desiguais no material, que levam à deformação durante o resfriamento.
Solução:
Utilize dispositivos de fixação para manter a peça na posição correta; use técnicas como soldagem segmentada e soldagem por etapas para minimizar o acúmulo de calor; e escolha um método de soldagem com energia mais concentrada (por exemplo, MIG/TIG pulsado).
Para chapas de alumínio mais finas, podem ser utilizados métodos como o corte a laser ou o corte a jato de água para minimizar a entrada de calor e evitar deformações.
Alumínio 5052 h32
A tensão residual interna do alumínio 5052 H32 é muito menor do que a do alumínio 6061 T6, e sua deformação origina-se principalmente do encruamento e da deformação plástica não uniforme.
Solução:
Compense o retorno elástico esperado dobrando o material em excesso durante a fabricação de chapas metálicas personalizadas . Se o metal for intencionalmente dobrado um pouco além do necessário, uma pequena quantidade de retorno elástico natural resultará no ângulo correto.
Aumente o tempo de pressão adequadamente para dar ao material mais tempo para se deformar plasticamente sob o molde e reduzir o retorno elástico.
Utilize dispositivos de soldagem de baixa corrente e alta velocidade para reduzir a entrada total de calor.
Dificuldade de usinagem e desgaste da ferramenta
Embora as ligas de alumínio, como o alumínio 6061 T6, sejam relativamente fáceis de usinar, podem surgir desafios relacionados ao desgaste da ferramenta e à precisão da usinagem, especialmente ao usinar materiais mais duros.
Solução:
Utilize ferramentas afiadas, projetadas especificamente para usinagem de alumínio , para reduzir o desgaste da ferramenta e melhorar a precisão do corte.
Utilize lubrificantes ou fluidos de corte durante a fabricação personalizada de chapas metálicas para melhorar o acabamento da superfície e prolongar a vida útil da ferramenta.
Otimize os parâmetros de usinagem ajustando a velocidade de usinagem e o avanço do material de acordo com a complexidade da peça para otimizar o processo e reduzir o desgaste.
peças de fabricação de metal personalizadas online
Apenas 4 passos
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Resumo
Se você precisa de serviços de fabricação de chapas metálicas personalizadas , a Supro pode ajudar. Somos uma empresa profissional de fabricação de chapas metálicas personalizadas que já forneceu a mais de 3000 empresas em todo o mundo a solução perfeita em fabricação de metal, com orçamentos reais de fabricantes, aproveitando nossos equipamentos avançados, vasta experiência em fabricação e equipe de engenharia profissional. Seja para peças de liga de alumínio com engenharia de precisão , carcaças de alumínio, perfis de alumínio padrão, protótipos de alumínio personalizados ou outros produtos metálicos, podemos fornecer orientação técnica profissional e soluções de fabricação abrangentes!
Entre em contato conosco hoje mesmo para iniciar uma colaboração produtiva!







