
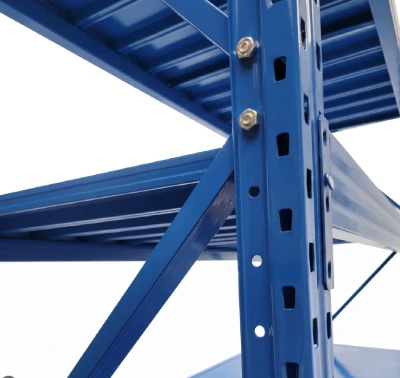






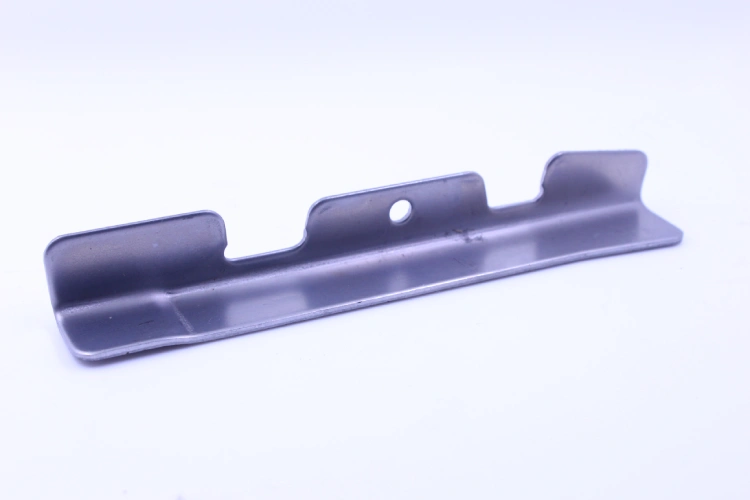
Para qualquer armazém ou instalação industrial, a montagem no local de sistemas de estantes de alta resistência deve ser um processo padronizado e eficiente. No entanto, as equipes de compras e engenharia frequentemente enfrentam um desafio: as interfaces críticas entre as colunas e as vigas — os furos projetados para uma montagem rápida por encaixe — não podem ser alinhadas com precisão.
Como resultado, os instaladores são forçados a recorrer a métodos de força bruta, como martelar ou alavancar. Isso não só reduz drasticamente a eficiência da montagem, como também danifica diretamente tratamentos de superfície, como a pintura eletrostática a pó, criando potenciais riscos de corrosão. Além disso, encaixes por interferência localizados podem introduzir tensões prejudiciais na estrutura, comprometendo a capacidade de carga a longo prazo e a vida útil à fadiga das estantes metálicas de alta resistência.
A causa principal desses problemas geralmente não é uma falha de projeto, mas sim uma "desvio de tolerância" no processo de fabricação de chapas metálicas anterior, causado por tolerâncias cumulativas no processo de estampagem, desgaste da matriz ou desalinhamento dos mecanismos de guia.
Este artigo fornecerá uma análise aprofundada dos mecanismos mecânicos e geométricos por trás das falhas de montagem em estantes de alta resistência, sob a perspectiva da engenharia de manufatura de precisão. Também explicará como o corte a laser CNC avançado, a estampagem servo de precisão equipada com inspeção óptica automática (AOI) e um sistema rigoroso de manutenção de matrizes podem estabilizar as tolerâncias das posições críticas dos furos dentro de ±0.1 mm, garantindo assim a realidade da engenharia de "projeto para montagem" desde a origem.
Análise da Causa Raiz: Por que a Precisão é Fundamental para Prateleiras de Alta Resistência
O desempenho da montagem de estantes metálicas de alta resistência depende fundamentalmente da precisão de fabricação de seus principais encaixes. Problemas comuns em campo, como falhas de encaixe e montagem forçada, não são causados por defeitos aleatórios, mas sim por tolerâncias cumulativas e desvios de processo incontroláveis inerentes aos processos de fabricação tradicionais, como a estampagem.
Para resolver esse problema, devemos começar com padrões mecânicos e geométricos para analisar como os erros são progressivamente transmitidos e amplificados a partir de operações individuais de estampagem, manifestando-se, em última instância, como interferência na montagem em encaixes furo a furo. Isso não é apenas uma questão de controle de qualidade, mas um desafio de engenharia que afeta diretamente a integridade estrutural a longo prazo de sistemas de estantes de alta resistência.
Erros de tolerância cumulativos no processo de estampagem
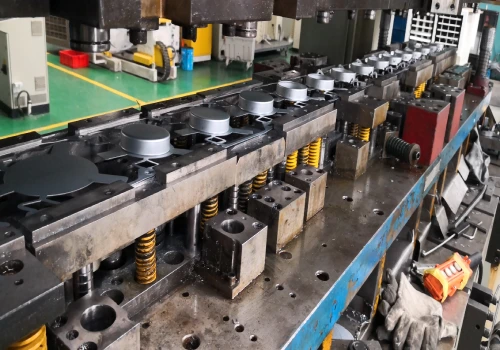
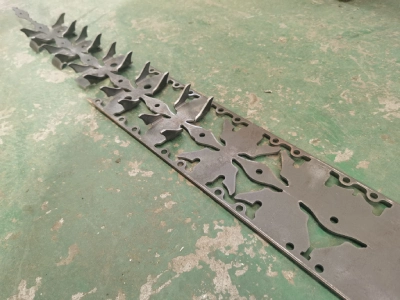
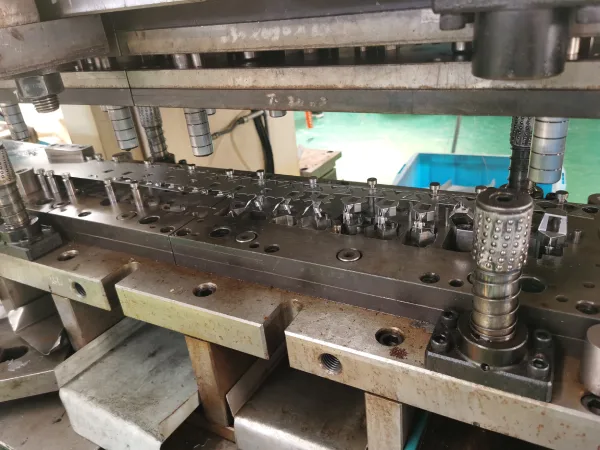
As colunas e travessas de sistemas de estantes de alta resistência são normalmente fabricadas por meio de estampagem contínua em múltiplas estações . Durante esse processo, cada operação individual — desde o posicionamento do pino guia e o corte até a dobra — introduz suas próprias variações dimensionais. Estatisticamente, essas variações não se somam simplesmente; em vez disso, são transmitidas e sobrepostas passo a passo por meio de uma complexa cadeia de tolerâncias.
Por exemplo, um pequeno erro de posicionamento no mecanismo de alimentação (±0.05 mm) combinado com o desgaste na folga da guia da matriz (±0.02 mm) pode se acumular e resultar em desvios posicionais significativos nos furos de montagem final. Quando essas tolerâncias cumulativas excedem as tolerâncias de folga permitidas no projeto, isso se manifesta diretamente como interferência na montagem, impedindo um encaixe perfeito no local.
Mecanismos de defeito específicos: do furo em forma de fechadura ao furo em forma de "D"
Os modos de falha específicos dos furos de montagem em estantes de alta resistência apontam diretamente para padrões específicos de perda de controle no processo de estampagem . Problemas típicos de furos em forma de fechadura ou em "D" (ou seja, furos em forma de gota) decorrem fundamentalmente de um desalinhamento da folga entre o punção e a matriz durante o processo de estampagem, causado pelo desgaste das buchas guia ou por forças de impacto desiguais. Isso resulta em rebarbas ou rebaixos excessivos em um dos lados da parede do furo, levando à distorção do contorno.
Por outro lado, as variações no espaçamento dos furos geralmente decorrem do deslizamento dos roletes de alimentação da bobina ou do atraso no feedback do encoder, resultando em distâncias inconsistentes entre os passos durante a estampagem contínua. Esses defeitos não são aleatórios; eles revelam desvios em parâmetros fundamentais do processo, como o sistema de guia da matriz, a precisão de alimentação ou a rigidez da prensa, constituindo, portanto, desvios sistêmicos de engenharia.
Como o efeito de "batida" impacta a integridade estrutural de prateleiras para cargas pesadas
Quando desvios na posição dos furos obrigam a montagem de prateleiras metálicas pesadas a depender de marteladas, as consequências vão muito além de danos superficiais.
Do ponto de vista da mecânica da engenharia, o encaixe forçado transforma um par de conexões que deveria ter um "encaixe com folga" ou "encaixe de transição" em um "encaixe com interferência local" incontrolável. Essa montagem forçada introduz tensões de montagem ao redor dos pontos de conexão que excedem em muito os valores de projeto, alterando o caminho de transmissão de força pretendido. Sob carregamento de longo prazo, esses pontos de concentração de tensão podem se tornar fontes de iniciação de trincas por fadiga, reduzindo significativamente o fator de segurança estrutural e a vida útil de prateleiras personalizadas para serviço pesado.
Portanto, depender de marteladas para concluir a montagem essencialmente mascara defeitos de precisão de fabricação, em detrimento da integridade estrutural a longo prazo de estantes metálicas de alta resistência.
Soluções CNC de precisão para prateleiras personalizadas de alta resistência.
Para solucionar os desafios de montagem associados a prateleiras de alta resistência, a variação de tolerância deve ser eliminada na origem. A verdadeira solução não reside em recorrer à estampagem de curso único mais precisa, mas sim na adoção de um sistema de usinagem CNC avançado, equipado com controle em malha fechada e recursos de compensação em tempo real.
Ao fixar as tolerâncias das posições críticas dos furos dentro de uma faixa de engenharia de ±0.1 mm, este sistema rompe fundamentalmente a cadeia de formação de “tolerâncias cumulativas”, tornando o processo “do projeto à montagem” uma norma de engenharia previsível e repetível, em vez de uma questão de acaso.
Superando os métodos tradicionais de estampagem: as vantagens da tecnologia CNC
A precisão dos processos tradicionais de estampagem é fundamentalmente limitada pela exatidão mecânica e pelo desgaste físico das matrizes, e a variação de tolerância é um processo irreversível ao longo do tempo. Em contrapartida, a usinagem CNC avançada para prateleiras personalizadas de alta resistência — como o corte a laser CNC e a estampagem servo de precisão — oferece vantagens significativas.
O corte a laser , por meio de processamento térmico sem contato, elimina completamente as variações dimensionais causadas pelo desgaste da matriz; a estampagem servo, por outro lado, utiliza um sistema de controle em malha fechada para monitorar e compensar a posição do martelo e o passo de avanço em tempo real. Isso garante que a repetibilidade de cada operação de estampagem seja diretamente atribuível à resolução inerente da máquina-ferramenta e ao feedback do encoder linear, em vez de depender da condição física da matriz, elevando assim o índice de capacidade do processo (Cpk) a um novo patamar.
Tecnologias-chave para garantir uma tolerância de ±0.1 mm em prateleiras para serviço pesado.
Estabilizar a tolerância da posição dos furos em prateleiras metálicas de alta resistência em ±0.1 mm exige a sinergia de múltiplas tecnologias.
Primeiramente, a máquina de corte a laser CNC de alto desempenho dinâmico e o controle de diâmetro de ponto constante garantem a precisão geométrica dos contornos e das posições dos furos. Em segundo lugar, para o processo de estampagem, uma prensa servo de precisão equipada com Inspeção Óptica Automática (AOI) é fundamental.
Após cada golpe de punção, o sistema AOI captura imagens de alta velocidade das posições e contornos dos furos, utilizando algoritmos para calcular os desvios em relação aos valores nominais em tempo real. Assim que uma tendência de desvio é detectada, o sistema compensa imediata e automaticamente os parâmetros de alimentação ou a altura de fechamento da matriz, formando um sistema de controle em malha fechada em tempo real do tipo "medir-retroceder-corrigir". Isso mantém a variação do processo dentro de uma faixa de tolerância extremamente estreita, garantindo a consistência na fabricação em lote de prateleiras de alta resistência.
A manutenção rigorosa das matrizes é a base para alcançar alta precisão em prateleiras de serviço pesado.
Mesmo com puncionamento CNC avançado , para componentes como prateleiras metálicas de alta resistência que envolvem inúmeros processos de conformação, a matriz continua sendo o fator principal que determina a precisão final.
A manutenção rigorosa de matrizes não se resume a uma simples retificação, mas sim a um processo sistemático de gestão do ciclo de vida. Isso inclui planos de manutenção preventiva baseados em contadores de punções e dados de monitoramento online, medições periódicas da precisão da matriz e da punção, juntamente com a retificação das arestas, e a substituição obrigatória de componentes sujeitos a desgaste — como guias e molas — ao atingirem sua vida útil predeterminada.
Um sistema certificado de manutenção de matrizes pode efetivamente conter a variação gradual nas tolerâncias causada pelo desgaste microscópico da matriz, garantindo qualidade consistente da primeira à última peça. É o pilar mais fundamental e crítico de um sistema de fabricação de precisão.
Você está procurando confiável e econômico
Fabricante de estruturas metálicas na China
Mais de 150,000 produtos de fabricação de metal OEM entregues a mais de 5,000 compradores globais.
E se beneficie disso!
Garantia de qualidade para prateleiras de alta resistência: da inspeção do primeiro artigo à inspeção final.
Para prateleiras personalizadas de alta resistência, o controle de qualidade não se limita a inspeções por amostragem ao final do processo; pelo contrário, trata-se de um processo sistemático e baseado em dados que abrange todo o fluxo de trabalho de fabricação.
Começa com a interpretação precisa dos desenhos de projeto, estabelece parâmetros de referência para a produção em massa por meio da Inspeção da Primeira Peça (FAI) e prossegue com o monitoramento durante o processo e as medições da inspeção final. Em última análise, transforma o compromisso de tolerância de ±0.1 mm em uma realidade mensurável para cada produto, eliminando fundamentalmente o risco de variação de qualidade entre lotes na cadeia de suprimentos.
Inspeção do Primeiro Artigo (FAI) e Controle de Processo
Para a fabricação em lote de prateleiras de alta resistência , a pedra angular da garantia de qualidade é a Inspeção da Primeira Peça (FAI). Após a conclusão da depuração da matriz ou no início de um lote de produção, a Supro realiza uma inspeção dimensional completa na primeira peça formada, seguindo rigorosamente os desenhos GD&T para verificar se todas as posições de furos críticos, contornos e ângulos de dobra atendem aos requisitos de tolerância de ±0.1 mm.
A aprovação na Inspeção de Primeira Ordem (FAI) indica que o sistema de fabricação está sob controle e estabelece um parâmetro dimensional para todo o lote. Posteriormente, o Controle de Qualidade em Processo (IPQC) monitora continuamente as tendências de variação das principais características por meio de inspeções por amostragem em frequências predefinidas e ferramentas de Controle Estatístico de Processo (CEP).
Caso seja detectado qualquer desvio na média do processo ou um aumento na faixa de valores, uma investigação da causa raiz e ajustes no processo são iniciados imediatamente para eliminar possíveis desvios o mais cedo possível, garantindo que o lote de prateleiras para cargas pesadas mantenha consistentemente o nível de precisão inicial verificado durante a Inspeção do Primeiro Artigo (FAI).
Verificação final: Máquina de Medição por Coordenadas (MMC) e Medição Óptica
Após a conclusão de todos os processos de fabricação e tratamento de superfície das estantes de alta resistência, a aprovação final para envio depende da verificação metrológica de alta precisão. Utilizamos principalmente uma Máquina de Medição por Coordenadas (MMC) para realizar medições de precisão por contato das principais características de montagem dos componentes.
Com precisão de medição na ordem de micrômetros, a CMM (Máquina de Medição por Coordenadas) consegue capturar com exatidão dados como as coordenadas tridimensionais das posições dos furos e as tolerâncias geométricas. Para características geométricas complexas, como contornos e bordas de furos, complementamos essa técnica com uma varredura rápida sem contato, utilizando um sistema de medição por imagem óptica.
A combinação desses dois métodos proporciona uma verificação abrangente da cadeia dimensional do produto. Os dados da inspeção final de cada lote são registrados sistematicamente e fornecidos ao cliente juntamente com o relatório de expedição, garantindo que cada Prateleira Reforçada entregue possua uma “identificação dimensional” rastreável e reproduzível.
Conclusão
Problemas de montagem em prateleiras de alta resistência nunca são apenas desafios locais; pelo contrário, indicam claramente uma perda de precisão na fabricação em toda a cadeia de suprimentos. Este artigo analisa as causas subjacentes de engenharia — como tolerâncias cumulativas e desvios de processo — e demonstra como o corte a laser CNC avançado, a puncionamento servo de precisão equipado com inspeção óptica automatizada (AOI) e um sistema rigoroso de garantia da qualidade podem manter consistentemente as tolerâncias de posição dos furos dentro de ±0.1 mm.
Para a Supro MFG , isso não é apenas uma demonstração de nossas capacidades técnicas, mas também um compromisso de longo prazo com nossos clientes globais: eliminar ajustes e retrabalhos no local, garantindo que cada prateleira reforçada personalizada ofereça desempenho de montagem consistente e confiabilidade estrutural.
Fundada em 2004, a Supro é uma fabricante especializada em estantes de alta resistência. Com vasta experiência em fabricação, uma equipe técnica sólida e recursos de produção abrangentes, fornecemos soluções completas e personalizadas para a fabricação de estantes de alta resistência a mais de 3,000 empresas em todo o mundo.
Na Supro, contamos com uma equipe dedicada ao controle de qualidade, profissionais experientes e processos científicos de controle de qualidade para garantir que os produtos sejam submetidos a inspeções rigorosas, atendam aos padrões técnicos especificados e permitam a rastreabilidade de produtos defeituosos a qualquer momento. Isso inclui: inspeção de matéria-prima, inspeção de moldes, inspeção de equipamentos, amostragem de processos, inspeção de embalagens e inspeção final. Realizamos o controle de qualidade (QA) para garantir que os produtos atendam às tolerâncias e aos padrões de qualidade necessários.
Garantimos a entrega pontual de todos os produtos. Desde o design do produto e a fabricação rápida de protótipos até a produção em massa, oferecemos suporte técnico profissional e qualidade excepcional. Para especificações técnicas ou dúvidas sobre parcerias OEM, entre em contato com nossa equipe de engenharia.






