









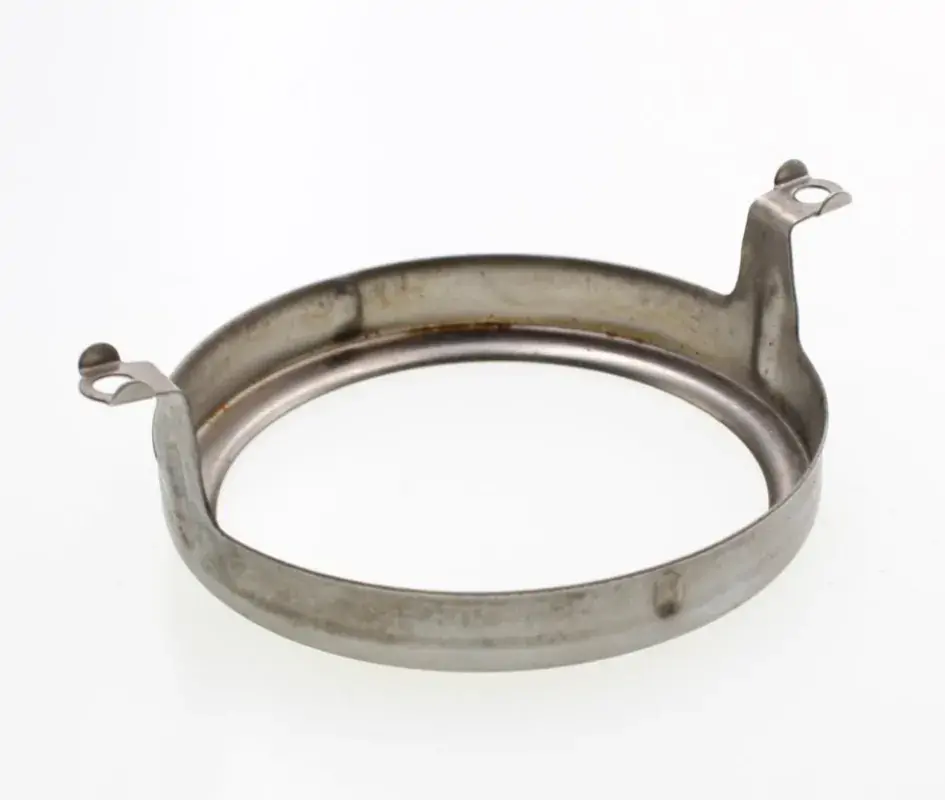
Após a soldagem por refluxo sem chumbo, manchas amareladas ou marcas de oxidação visíveis aparecem na superfície das blindagens EMI/RFI, o que se tornou uma preocupação cada vez mais comum na indústria de fabricação eletrônica. Embora esses defeitos estéticos não afetem necessariamente o desempenho da blindagem eletromagnética, eles têm um impacto significativo na aparência do produto e na resistência à corrosão a longo prazo.
Os processos de soldagem sem chumbo normalmente expõem os componentes a temperaturas máximas próximas a 260 °C, o que acelera as reações de oxidação nas superfícies metálicas expostas. As causas principais desse fenômeno em blindagens EMI/RFI personalizadas envolvem múltiplos fatores: degradação térmica de resíduos de óleo de estampagem não voláteis durante o processo de refluxo SMT, a suscetibilidade do substrato à oxidação em altas temperaturas (particularmente ligas de níquel-prata), condições inadequadas de armazenamento que levam à pré-oxidação e a degradação da superfície exacerbada pela liberação de gases do fluxo.
Compreender esses mecanismos é crucial durante a fabricação de invólucros de blindagem EMI/RFI — isso não é apenas uma questão de controle de qualidade, mas também essencial para estabelecer especificações de processo que garantam a integridade das superfícies dos componentes durante o ciclo de soldagem por refluxo e etapas subsequentes.
Este artigo explora os mecanismos técnicos pelos quais os processos de refluxo sem chumbo causam degradação da superfície em invólucros de blindagem EMI/RFI, com foco particular nas variáveis do processo de estampagem, compatibilidade do tratamento de superfície e critérios de seleção de materiais.
Requisitos térmicos para soldagem por refluxo sem chumbo de blindagem EMI/RFI
Em comparação com os processos tradicionais de soldagem com estanho-chumbo, a soldagem por refluxo sem chumbo impõe exigências muito maiores em relação à exposição térmica dos invólucros de blindagem EMI/RFI. A liga SAC305 (Sn-Ag-Cu), padrão da indústria para montagem sem chumbo, tem um ponto de fusão de aproximadamente 217 °C. Portanto, a temperatura máxima de refluxo deve ser definida entre 235 °C e 250 °C para garantir uma molhagem adequada e, durante o ciclo de refluxo, a temperatura dos próprios componentes frequentemente atinge 260 °C.
Para blindagens EMI/RFI montadas diretamente em placas de circuito impresso, esse ciclo térmico é inevitável. A combinação de temperaturas de pico mais altas e tempos de permanência mais longos acima do liquidus acelera as reações de oxidação na superfície do metal. Quando uma blindagem EMI/RFI não possui proteção superficial adequada ou contém contaminantes gerados pelo processo de fabricação, a energia térmica atua como um catalisador, transformando potenciais defeitos superficiais em descoloração visível.
Causas principais da descoloração em blindagens EMI/RFI após soldagem por refluxo
A descoloração das blindagens EMI/RFI após a soldagem por refluxo resulta da interação entre resíduos de óleo de estampagem, oxidação do substrato e umidade e contaminantes provenientes do armazenamento, fatores que são significativamente agravados em temperaturas de pico de 260°C.
Resíduos de óleo de estampagem
Durante o processo de estampagem, as blindagens EMI/RFI requerem óleo lubrificante para reduzir o desgaste da matriz e garantir a precisão dimensional. No entanto, se forem utilizados óleos de estampagem não voláteis ou de alta viscosidade, seus resíduos de hidrocarbonetos podem ficar retidos na microestrutura da superfície da blindagem.
Quando expostos à temperatura máxima de 260°C durante a soldagem por refluxo, esses resíduos sofrem degradação térmica — carbonização, polimerização ou reação com o metal base — resultando em manchas superficiais de cor amarela a marrom.
O problema é particularmente grave em lubrificantes que contêm aditivos de extrema pressão à base de enxofre, pois os sulfetos reagem com os componentes de níquel ou cobre nas ligas de níquel-prata, formando compostos de sulfeto de cor escura.
Embora a norma IPC/JEDEC J-STD-020C não especifique diretamente os limites de resíduos para óleos de estampagem, seus requisitos implícitos para a limpeza da superfície dos componentes indicam que quaisquer resíduos orgânicos que não tenham volatilizado completamente antes da soldagem por refluxo constituem um defeito de processo. Portanto, a seleção de óleos de estampagem totalmente voláteis e com baixo teor de resíduos é a principal decisão de processo para evitar tal descoloração em blindagens EMI/RFI personalizadas.
Composição do material base e tendências de oxidação de blindagens EMI/RFI
A prata níquel (uma liga de cobre, níquel e zinco) tornou-se a escolha mais comum de material base para blindagens EMI/RFI personalizadas devido ao seu desempenho equilibrado em termos de eficácia de blindagem, conformabilidade e soldabilidade.
No entanto, esse material é inerentemente sensível à oxidação em altas temperaturas. Nas temperaturas de soldagem por refluxo, o oxigênio atmosférico reage com o níquel na superfície da liga, formando uma película de óxido de níquel com apenas alguns nanômetros de espessura. Essa camada de óxido produz uma aparência amarela a dourada por meio de efeitos de interferência de película fina — um mecanismo semelhante à coloração observada durante o revenimento do metal, onde a espessura da película de óxido determina a cor visual final.
As temperaturas de soldagem por refluxo sem chumbo são 34–38 °C mais altas do que as dos processos tradicionais de estanho-chumbo, acelerando significativamente esse processo de oxidação. Embora o revestimento de estanho ofereça resistência superior à oxidação, ele pode comprometer a soldabilidade; portanto, o níquel-prata de alta temperatura, verificado por meio de perfis de refluxo a 260 °C e tratamentos de superfície especializados, tornou-se um parâmetro de especificação crítico para garantir a integridade da superfície das blindagens EMI/RFI.
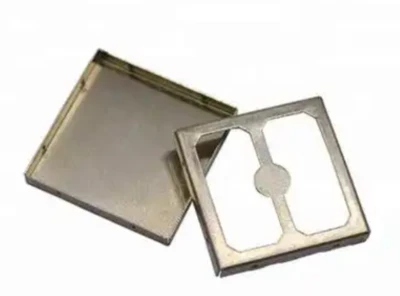
Oxidação superficial pré-existente e condições de armazenamento de blindagem EMI/RFI.
A degradação da superfície das blindagens EMI/RFI geralmente começa antes mesmo de entrarem no forno de refluxo. Condições inadequadas de armazenamento — principalmente temperatura e umidade descontroladas — podem acelerar a oxidação atmosférica das superfícies metálicas expostas. A umidade relativa recomendada para armazenamento é de 40% a 60%; em níveis de umidade excessivamente altos, o vapor de água se adsorve na superfície das blindagens EMI/RFI, promovendo reações eletroquímicas que levam à formação de óxido.
Essa camada de óxido preexistente geralmente não é visível a olho nu antes da soldagem por refluxo, mas em altas temperaturas de 260°C, a reação de oxidação é drasticamente acelerada, transformando uma superfície levemente oxidada em uma com descoloração perceptível.
Medidas preventivas eficazes incluem: armazenamento com temperatura e umidade controladas; elevar as latas do chão para evitar a umidade do solo; incorporar dessecantes nas embalagens; e implementar o sistema de gestão de estoque FIFO (primeiro a entrar, primeiro a sair) para reduzir os ciclos de armazenamento.
Interação entre a composição química da pasta de solda e gases voláteis
A composição química da pasta de solda selecionada para a montagem SMT pode agravar os problemas de descoloração nas blindagens EMI/RFI devido às interações com gases voláteis e resíduos da pasta de solda.
Durante o processo de soldagem por refluxo, componentes voláteis do fluxo evaporam e podem condensar nas superfícies interna e externa das blindagens EMI/RFI. Quando as blindagens são colocadas sobre placas de circuito impresso, as vias de escape para os voláteis do fluxo ficam severamente obstruídas, impedindo a ventilação adequada desses componentes. Resíduos produzidos por certas formulações de fluxo se decompõem quando aquecidos sob as blindagens, resultando em descoloração visível.
Embora os sistemas de fluxo sem limpeza e isentos de halogênios ofereçam vantagens ambientais, seu comportamento térmico é inconsistente — certas formulações são mais propensas a produzir resíduos de descoloração em espaços confinados do que os sistemas tradicionais que contêm halogênios. O efeito combinado dos voláteis do fluxo interagindo com resíduos de óleo de estampagem ou camadas de óxido preexistentes agrava ainda mais a degradação visual.
Apenas 4 passos
peças de fabricação de metal personalizadas online
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Medidas preventivas e controles de processo para descoloração de blindagens EMI/RFI durante a soldagem por refluxo SMT
Para prevenir sistematicamente a descoloração das blindagens EMI/RFI durante a soldagem por refluxo, é necessária uma abordagem coordenada em quatro áreas — lubrificação da estampagem, tratamento da superfície, ambiente de armazenamento e parâmetros de refluxo — para eliminar os efeitos cumulativos de múltiplos fatores contribuintes em altas temperaturas.
Otimização de processos de estampagem
A chave para otimizar os processos de estampagem reside na seleção dos óleos de estampagem e no controle do processo. Os óleos de estampagem convencionais não voláteis sofrem degradação térmica em temperaturas de soldagem por refluxo de 260 °C, resultando em manchas superficiais amarelo-acastanhadas devido à carbonização ou polimerização.
A solução é usar lubrificantes de estampagem totalmente voláteis e com baixo resíduo — esses produtos evaporam naturalmente em poucos minutos após a estampagem, mantendo a superfície da peça limpa sem a necessidade de uma etapa de limpeza intermediária. Os óleos de estampagem voláteis de alta qualidade são formulados com solventes dessulfurizados e aditivos de extrema pressão; são isentos de cloro e enxofre reativo, impedindo que os sulfetos reajam com o níquel ou o cobre em ligas de níquel-prata, formando compostos de cor escura.
Além disso, para blindagens EMI/RFI estampadas progressivamente com alta precisão, a consistência da aplicação de óleo deve ser verificada periodicamente, e os níveis de contaminação residual devem ser testados usando métodos de ângulo de contato superficial ou extração com solvente para garantir que as superfícies de cada lote de blindagens EMI/RFI personalizadas estejam limpas antes de entrarem no forno de refluxo.
Especificações de tratamento de superfície para soldagem por refluxo
As especificações de tratamento de superfície para blindagem EMI/RFI devem garantir explicitamente a compatibilidade com um perfil de soldagem por refluxo sem chumbo a 260 °C. Embora a liga de níquel-prata (níquel-prata) ofereça excelente desempenho de blindagem e conformabilidade, seu componente de níquel é propenso à oxidação em altas temperaturas.
Para solucionar esse desafio, pode-se empregar um processo de pós-tratamento especializado, validado para o perfil de refluxo a 260 °C. Esse processo converte a superfície de estanho em uma camada de fosfato, inibindo efetivamente o crescimento da camada de óxido. Como resultado, as latas mantêm perfeita soldabilidade e conservam sua cor original mesmo após múltiplos ciclos de refluxo a 260 °C.
Como fabricante profissional de blindagens EMI/RFI, a Supro fornece relatórios de testes que comprovam a seleção do tratamento de superfície a uma temperatura máxima de 260 °C, incluindo medições de diferença de cor e dados de avaliação de soldabilidade antes e depois da refusão.
O controle da espessura do revestimento é igualmente crítico — um revestimento muito fino não consegue fornecer proteção adequada contra altas temperaturas, enquanto um revestimento muito espesso pode afetar a precisão dimensional e a consistência da montagem de blindagens EMI/RFI personalizadas.
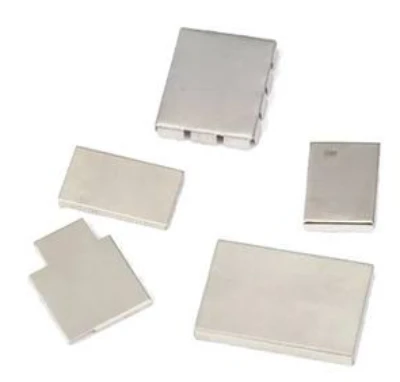
Procedimentos de armazenamento e manuseio de materiais para blindagem EMI/RFI em latas
A degradação superficial das blindagens EMI/RFI geralmente começa antes da soldagem por refluxo; controlar o ambiente de armazenamento é a primeira linha de defesa contra a descoloração. A norma IPC/JEDEC J-STD-033 fornece diretrizes claras e padronizadas para o armazenamento de componentes sensíveis à umidade — as condições ideais de armazenamento são uma temperatura de 25 °C ou inferior e uma umidade relativa de 60% ou inferior. Para componentes abertos, o armazenamento com baixa umidade (abaixo de 10% UR ou abaixo de 5% UR) pode efetivamente suspender a contagem do tempo de vida útil e prevenir a oxidação induzida pela umidade.
Especificamente para o gerenciamento de armazenamento de blindagens EMI/RFI, recomenda-se o uso de armazéns com temperatura e umidade controladas, armazená-las em prateleiras elevadas para evitar o contato com a umidade do solo, incluir dessecantes dentro da embalagem e implementar o método FIFO (primeiro a entrar, primeiro a sair) para reduzir o ciclo de armazenamento. Para blindagens EMI/RFI armazenadas por um período superior ao recomendado, devem ser realizadas verificações pontuais de qualidade da superfície para confirmar a ausência de pré-oxidação antes de serem utilizadas na montagem SMT.
Gerenciamento da curva do processo de refluxo para blindagem EMI/RFI
As configurações da curva do processo de soldagem por refluxo afetam diretamente o grau de oxidação em invólucros de blindagem EMI/RFI personalizados. A temperatura de liquidus da pasta de solda sem chumbo SAC305 é de 217 °C; uma curva de refluxo típica requer uma temperatura máxima de 245 °C a 260 °C, e o tempo de permanência em temperaturas acima de 260 °C não deve exceder 10 segundos.
Para blindagens que já passaram por otimização do óleo de estampagem e tratamento de superfície, o gerenciamento adequado do perfil de refluxo continua sendo a última medida de segurança contra a descoloração. Se a descoloração persistir, um processo de refluxo com nitrogênio pode ser avaliado — a atmosfera de nitrogênio suprime eficazmente a oxidação da superfície e da pasta de solda em blindagens EMI/RFI, reduzindo a concentração de oxigênio dentro do forno.
A Supro fornece aos clientes parâmetros claros de compatibilidade com o processo de refluxo — incluindo temperatura máxima de pico, tempo acima do liquidus e duração total do ciclo térmico — para que a janela de processo possa ser ajustada durante a montagem de acordo com as especificações específicas das blindagens EMI/RFI.
Procurando uma empresa confiável de fabricação de chapas metálicas personalizadas?
Fale com a equipe de especialistas da Supro MFG
Contacte-nos para preços competitivos à saída da fábrica,
e uma gama completa de serviços de suporte técnico.
Conclusão
A descoloração das blindagens EMI/RFI após a soldagem por refluxo é um problema de qualidade evitável, resultante da química do processo, da seleção de materiais e do controle ambiental. As principais causas — resíduos de óleo de estampagem não volátil, suscetibilidade do material base à oxidação, condições inadequadas de armazenamento e interações com o fluxo — podem ser solucionadas por meio de especificações cuidadosas e gerenciamento rigoroso do processo.
Como fabricante profissional de blindagens EMI/RFI, a Supro aborda essas questões sob três aspectos inter-relacionados: seleção de lubrificantes de estampagem que volatilizaram completamente abaixo das temperaturas de soldagem e se decompõem sem deixar resíduos; estabelecimento de especificações de tratamento de superfície validadas por perfis térmicos isentos de chumbo; e implementação de protocolos de armazenamento que previnem a pré-oxidação.
Quando esses fatores são abordados sistematicamente, as blindagens EMI/RFI personalizadas mantêm a integridade da superfície após a soldagem por refluxo, atendendo aos padrões de qualidade estética e garantindo resistência à corrosão.
A Supro Manufacturing Co., Ltd. possui mais de 20 anos de experiência no projeto e fabricação de blindagens EMI/RFI de alta precisão. Se você precisar de especificações técnicas, soluções personalizadas para projetos ou tiver interesse em parcerias com fabricantes de equipamentos originais (OEM), entre em contato com a Supro imediatamente. Nossa equipe de engenharia especializada está sempre pronta para fornecer soluções sob medida para sua aplicação.







