











Na prática de produção de estampagem de chapas de aço, os problemas de fissuração no aço de alta resistência DP600 representam um ponto crítico que afeta as taxas de rendimento e os ciclos de entrega. Como fabricante especializada em estampagem de chapas de aço, a Supro identificou, por meio de extensa análise de falhas, que mais de 72% das fissuras não ocorrem aleatoriamente. Em vez disso, elas se concentram ao longo das bordas de corte e estão intimamente ligadas à seleção dos caminhos do processo de estampagem. A microestrutura bifásica ferrita-martensita exclusiva do DP600 causa um endurecimento por deformação extremamente rápido durante a estampagem. Assim que o fluxo de material excede a curva limite de conformação (FLC), as microfissuras se propagam rapidamente.
Este artigo investiga as causas principais de fissuras — desde a qualidade da borda até a condição da matriz — integrando princípios metalúrgicos com dados de produção de cenários reais de estampagem de aço. Fornecemos informações técnicas verificáveis. Como seu fabricante de estampagem de chapas de aço, estamos comprometidos em ajudá-lo a compreender os mecanismos de falha por meio de dados de processo transparentes, permitindo a otimização do controle de qualidade na cadeia de suprimentos.
Por que as chapas DP600 racham durante a estampagem?
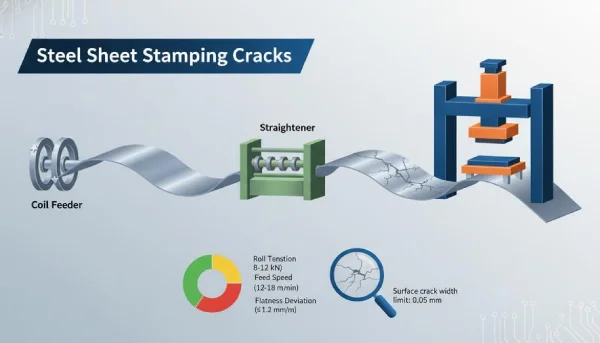
Na estampagem de chapas de aço de precisão, o trincamento do aço DP600 geralmente surge devido a pequenas flutuações nos parâmetros de conformação. A microestrutura ferrítica-martensítica desse aço avançado de alta resistência acelera o encruamento, tornando o trincamento nas bordas um desafio constante no processo de estampagem de chapas de aço. Compreender esses mecanismos de trincamento é crucial para garantir a integridade da peça.
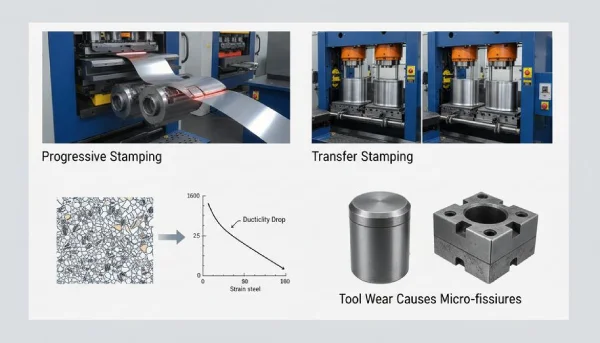
Estampagem progressiva versus estampagem por transferência: qual delas causa mais rachaduras nas bordas?
Na estampagem de chapas de aço DP600, as fissuras nas bordas geralmente estão relacionadas à forma como o processo de estampagem é organizado.
Estampagem progressiva:
O corte e a modelagem ocorrem em rápida sucessão.
A tensão acumulada aumenta ao longo das bordas cortadas.
A iniciação de trincas geralmente começa em zonas de rebarba tensionadas.
Estampagem por transferência:
Cada impacto isola a deformação.
Menor tensão cumulativa em uma única borda.
O manuseio pode danificar as bordas antes da formação.
Para estampagem de chapas de aço em grande volume, muitas empresas, incluindo a Supro Mfg, preferem configurações de transferência quando as peças apresentam rachaduras repetidas nas bordas de suportes e reforços automotivos.
Efeitos do endurecimento por deformação e da estrutura granular na estampagem profunda
Durante o processo de estampagem profunda em chapas de aço, o endurecimento por deformação ocorre rapidamente.
A estrutura granular do aço DP600 é uma mistura de ferrita e martensita.
A ductilidade diminui à medida que a tensão aumenta.
A conformação próxima a raios de curvatura agudos força o material além de seus limites de conformação.
Eis o que normalmente acontece na estampagem de aço:
A deformação se localiza no raio de punção.
As propriedades do material se alteram à medida que as zonas de martensita endurecem.
Formam-se microvazios.
Rachaduras se abrem sob tensão de tração.
Desgaste das ferramentas no punção e na matriz causando microfissuras
Na estampagem de chapas de aço em larga escala, a condição da ferramenta influencia silenciosamente as taxas de defeito.
Em ferramentas desgastadas: Desgaste do punção (bordas arredondadas, microlascas). Desgaste da matriz (superfícies de contato ásperas, aumento da altura das rebarbas). Esses problemas afetam a integridade da superfície e provocam microfissuras no aço DP600.
As causas principais geralmente se acumulam: Manutenção inadequada no processo de estampagem. Fadiga do aço ferramenta. Folga inconsistente.
Uma vez formadas as micro-trincas, a tensão de tração durante a estampagem de chapas de aço propaga as fissuras rapidamente. A Supro Mfg combate esse problema com ciclos programados de inspeção de matrizes e um controle de folga mais rigoroso, mantendo os defeitos de estampagem baixos e a produção constante.
peças de fabricação de metal personalizadas online
Apenas 4 passos
Entre em contato com nossa equipe de especialistas e experimente a eficiência e os benefícios econômicos dos serviços de fabricação digital de metal.
Carregar arquivos de design
STL , STEP (.stp), IGES (.igs), (.ZIP) ou PDF.
Seja também uma amostra ou uma ideia
Análise de cotação e projeto
Cotações instantâneas de fábrica e relatórios DfM, a solução mais razoável.
Início da fabricação
Os processos digitais podem iniciar tarefas de pedidos em 24 horas.
Entrega no prazo
Mantendo as promessas de entrega, aprovadas por mais de 3000 compradores da Global Company.
Propriedades dos materiais e seu impacto na estampagem de chapas de aço
O comportamento do material pode determinar o sucesso ou o fracasso de uma peça durante a estampagem de chapas de aço. Quando surgem trincas em peças de chapa de aço, raramente é por acaso. Geralmente estão relacionadas à ductilidade, ao fluxo de grãos, às camadas de revestimento ou ao endurecimento durante a conformação. Vamos analisar como a ciência dos materiais controla silenciosamente o desempenho da estampagem de chapas de aço.

Limites de ductilidade e conformabilidade do aço DP600 laminado a frio
O aço DP600 laminado a frio oferece um equilíbrio entre resistência e elasticidade, mas na estampagem de chapas de aço, essa margem é apertada.
Comportamento mecânico básico: A ductilidade diminui à medida que a resistência aumenta. A conformabilidade limitada aumenta o risco de afinamento das bordas. A alta taxa de deformação durante ciclos rápidos de prensagem reduz o alongamento.
Zonas de risco práticas na estampagem de chapas de aço: Dobra com raio apertado , cantos de embutimento profundo, flanges de borda aparadas.
Na estampagem de chapas de aço rápido, ultrapassar as curvas limite de conformação durante a simulação de ensaios de tração geralmente prevê onde a fratura começará. Empresas como a Supro Mfg ajustam os raios da matriz e a força do porta-matriz para permanecerem dentro das faixas de alongamento seguras.
Gráfico de Material | Força de rendimento (MPa) | Resistência à tração (MPa) | Alongamento total (%) |
DP600 CR | 340-420 | 580-670 | 16-22 |
Aço Suave | 180-260 | 300-410 | 28-35 |
HSLA 440 | 300-380 | 440-550 | 20-26 |
Anisotropia: Como a orientação dos grãos afeta a propagação de trincas
A laminação cria anisotropia em todas as chapas de aço.
Formação de textura: A laminação alinha a orientação dos grãos. Isso gera anisotropia de tração e resistência direcional.
Comportamento da fissura: Quando o valor r é baixo na largura, a propagação da fissura acelera ao longo das bordas de corte. Textura desfavorável aumenta o risco de fissuração durante o estiramento da flange.
Em operações de estampagem de chapas metálicas: Peças alinhadas com a direção de laminação apresentam melhor alongamento. O alinhamento a 45° pode causar fraturas prematuras nas bordas. Bordas cortadas a laser comportam-se de maneira diferente de bordas cisalhadas.
Desequilíbrio entre limite de escoamento e resistência à tração no aço galvanizado
Grandes discrepâncias entre a resistência ao escoamento e a resistência à tração criam um fluxo de deformação desigual.
Desequilíbrio mecânico:
Atrasos significativos no rendimento levam a um fluxo repentino de plástico.
O retorno elástico aumenta em matrizes de estampagem de chapas de aço.
Influência do revestimento:
O aço galvanizado adiciona uma camada de revestimento de aço quebradiço.
Microfissuras no revestimento podem desencadear fraturas dúcteis subsuperficiais.
Variações locais na microestrutura intensificam as faixas de deformação.
“O uso de aços avançados de alta resistência em estruturas de carrocerias automotivas continua a aumentar, com maiores índices de escoamento impulsionando novos desafios de conformação”, observou a previsão de materiais automotivos da Associação Mundial do Aço para 2025. Em linhas de produção reais, a estampagem de chapas de aço revestidas exige lubrificação cuidadosa e velocidades de estampagem mais lentas para evitar fissuras na superfície.
Endurecimento por deformação durante a estampagem e seus riscos metalúrgicos
O processo de estampagem de chapas de aço parece simples, mas é metalurgicamente complexo.
Concentração de deformação:
Deformações plásticas severas ocorrem em regiões de raio pequeno.
O endurecimento rápido por deformação leva a aumentos localizados de resistência.
Resposta microestrutural:
Formação de bandas de tensão.
O endurecimento por deformação reduz a ductilidade residual.
A diminuição da resistência à fratura aumenta o risco de microfissuras.
Cadeia de falhas na estampagem de chapas de aço:
Desbaste local
Aumento repentino da dureza
Início de fissuras nas raízes de estampagem
Para peças estampadas em chapa de aço em alto volume , a Supro Mfg frequentemente ajusta a profundidade de estampagem e adiciona recozimento intermediário quando os limites do material são rigorosos. Isso mantém a estampagem da chapa de aço confiável sem sacrificar a resistência.
Você está procurando confiável e econômico
Fabricantes de chapas metálicas da China
Mais de 150,000 produtos de fabricação de metal OEM entregues a mais de 5,000 compradores globais.
E se beneficie disso!
Os dados indicam que 72% das fissuras na estampagem de chapas de aço DP600 ocorrem nas bordas.
Na estampagem de chapas de aço, o desempenho das bordas pode determinar o sucesso ou o fracasso da peça. Oficinas que trabalham com chapas de aço DP600 conhecem bem esse problema: pequenas imperfeições nas bordas podem se transformar em rachaduras durante o processo de estampagem. Vamos analisar como a qualidade das bordas influencia os resultados na conformação e estampagem de chapas de aço.
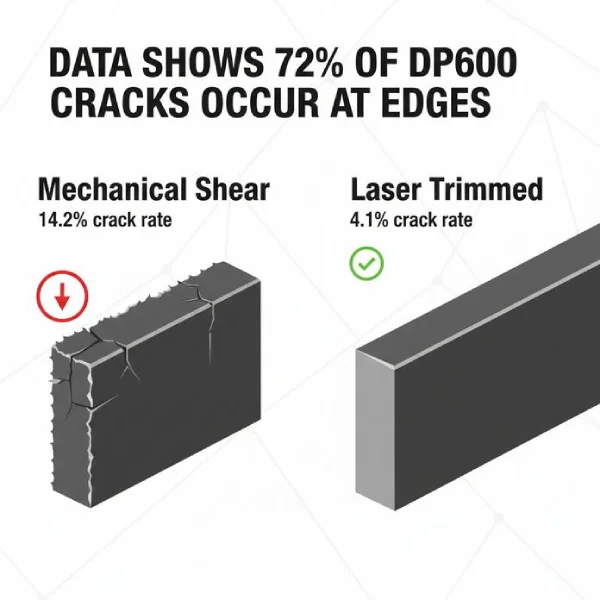
Qualidade de Borda: Correlações entre Precisão Dimensional e Acabamento Superficial
Os dados de produção confirmam uma correlação já documentada na estampagem de chapas de aço: a qualidade da borda determina a resistência à fissuração. Para o material DP600, o controle da folga é crucial — uma folga excessiva entre o punção e a matriz aumenta a altura da rebarba e gera tensão de tração na borda de cisalhamento, criando pontos de concentração de tensão. Bordas cortadas convencionalmente apresentam superfícies de fratura rugosas com microvazios, que servem como pontos de iniciação de fissuras durante a conformação. Em contraste, bordas processadas por estampagem de precisão ou corte a laser apresentam superfícies mais lisas, reduzindo significativamente as taxas de iniciação de fissuras. Para os fabricantes de estampagem de chapas de aço, essa diferença quantificável impacta diretamente as taxas de rendimento da produção.
A seguir, apresentamos dados comparativos de produção de testes de estampagem utilizando chapas de aço DP600 no setor de estampagem automotiva:
Tipo de Borda | Altura média da rebarba (mm) | Densidade de microfissuras (por mm) | Taxa de fissuração na formação (%) |
Tesoura Mecânica | 0.18 | 6.5 | 14.2 |
Apagamento Fino | 0.05 | 2.1 | 6.8 |
Corte a laser | 0.03 | 1.4 | 4.1 |
Análises não destrutivas: percepções sobre bordas aparadas versus bordas cortadas
Na estampagem de chapas de aço no mundo real, não se pode consertar o que não se vê. É aí que entram os ensaios não destrutivos.
Análises ultrassônicas mostram maior incidência de defeitos nas bordas ao longo de cortes tradicionais. Testes por partículas magnéticas indicam rasgos subsuperficiais após processos agressivos de estampagem. Em contrapartida, bordas aparadas, especialmente as processadas a laser, apresentam fluxo metalúrgico mais suave e menos trincas ocultas.
Principais conclusões das auditorias de produção:
Maior taxa de propagação de trincas em peças com rebarbas visíveis.
Ciclos de falha iniciais durante a conformação por estiramento
Maior durabilidade ao alternar para o corte de precisão.
Em um programa automotivo, a mudança do corte mecânico para o corte a laser reduziu o aparecimento de trincas em peças estampadas de chapas de aço em quase 60%. Isso não é exagero — é controle de processo.
Para fabricantes que buscam ultrapassar os limites na estampagem de chapas metálicas , a Supro Mfg integra inspeção em linha com corte controlado para proteger cada borda da chapa de aço DP600. Bordas limpas. Menos surpresas. Peças melhores saindo da prensa.
Identificada a causa raiz do trincamento, a chave está em como solucioná-la na produção. Leia nosso próximo artigo: “ Trincamento na Estampagem de Chapas de Aço DP600: Soluções de Otimização de Processos ” para conhecer estratégias específicas de resolução.
Obtenha cotação instantânea de preço à saída da fábrica.
Se você tiver apenas uma ideia ou uma amostra antiga, avise-nos.
com foto ou vídeo e obtenha nossas soluções de cotação e fabricação.
- Desenhos de projeto de produto ou arquivos de modelo 3D.
- Padrões de materiais e requisitos de aparência.
- Demanda de quantidade do produto.
- Padrões da indústria no campo de aplicação.
- Requisitos funcionais
Resumo
Em relação aos problemas de fissuras na estampagem de chapas de aço DP600, os dados de produção confirmam que mais de 72% dos casos de falha podem ser atribuídos a problemas nas bordas. Portanto, a seleção da folga de cisalhamento e dos métodos de corte torna-se uma decisão crítica na estampagem de precisão de chapas de aço.
A Supro é uma fabricante profissional de estampagem de chapas de aço. Com equipamentos avançados, vasta experiência em fabricação e uma equipe de engenharia especializada, fornecemos serviços impecáveis de estampagem de chapas de aço para mais de 3,000 empresas em todo o mundo, oferecendo preços diretamente da fábrica. Entregamos diversos produtos com eficiência e dentro do prazo. Desde o projeto do produto e a rápida fabricação de protótipos em chapa metálica até a produção em massa, oferecemos suporte técnico especializado e qualidade excepcional. Oferecemos soluções completas de fabricação com produtos altamente competitivos em termos de custo!






