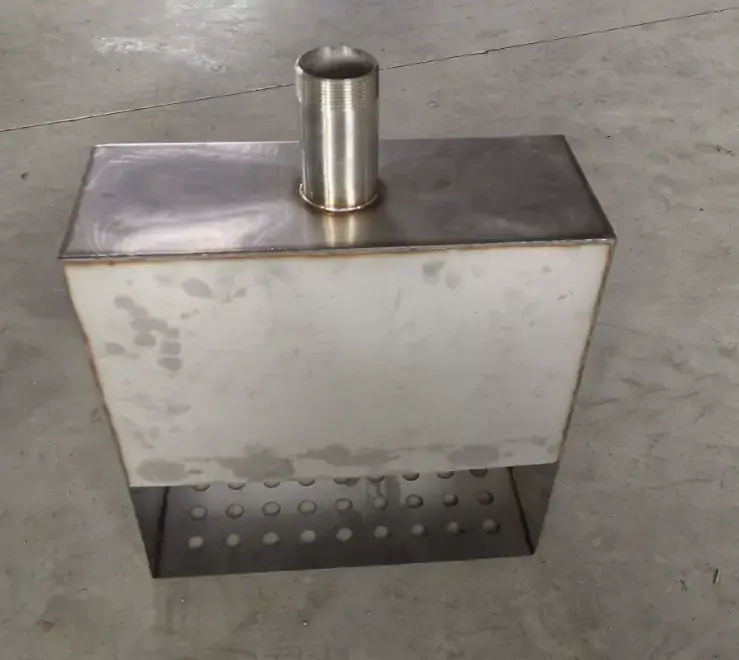
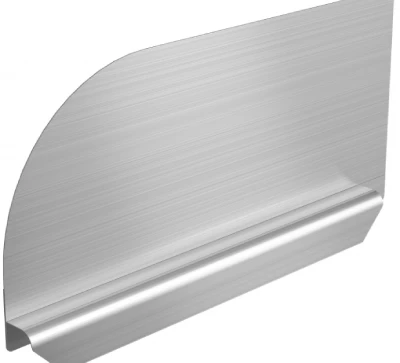
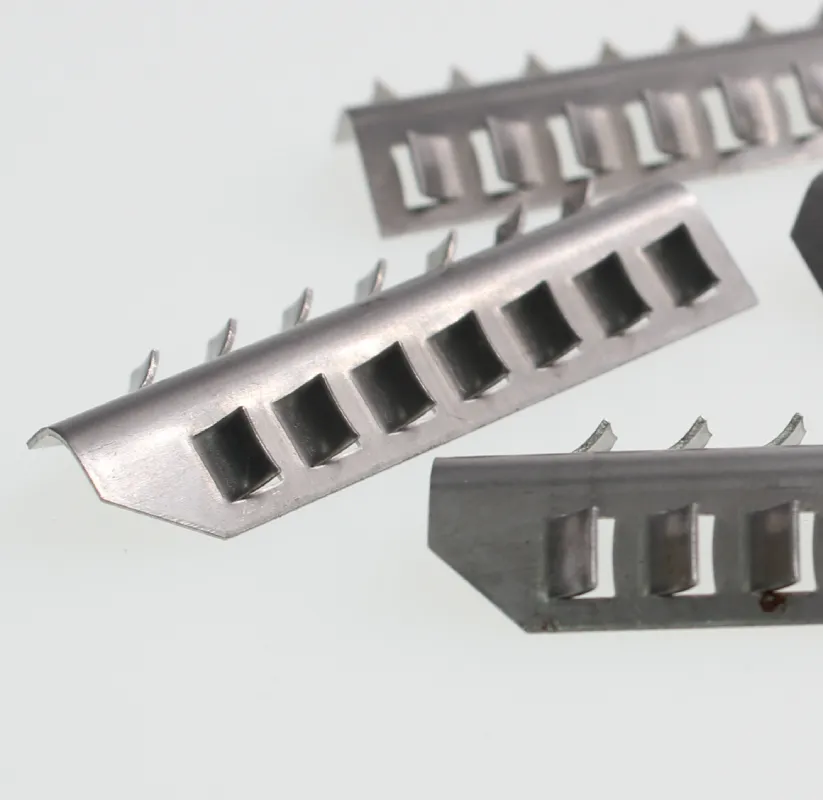
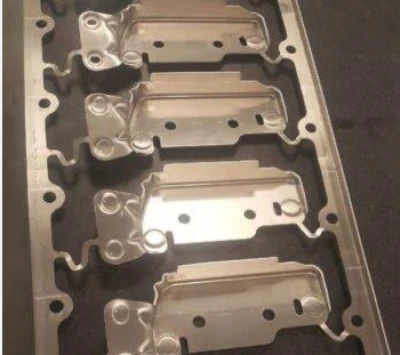

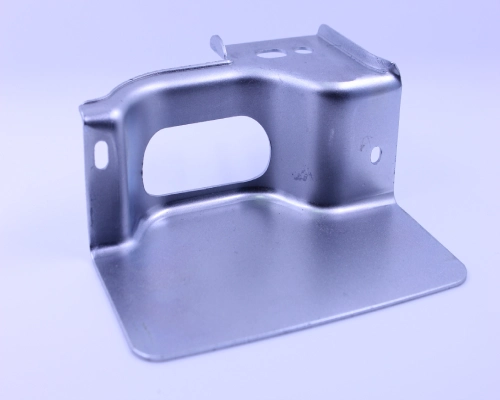
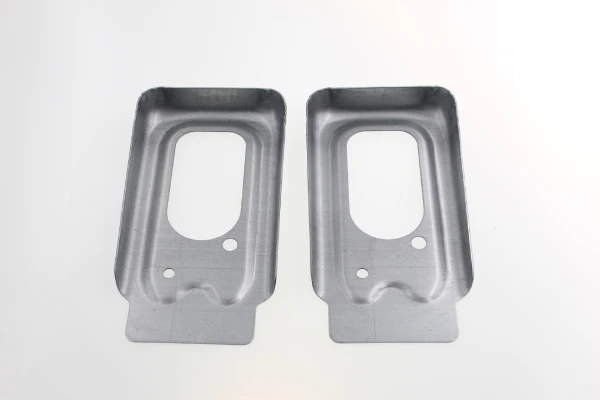
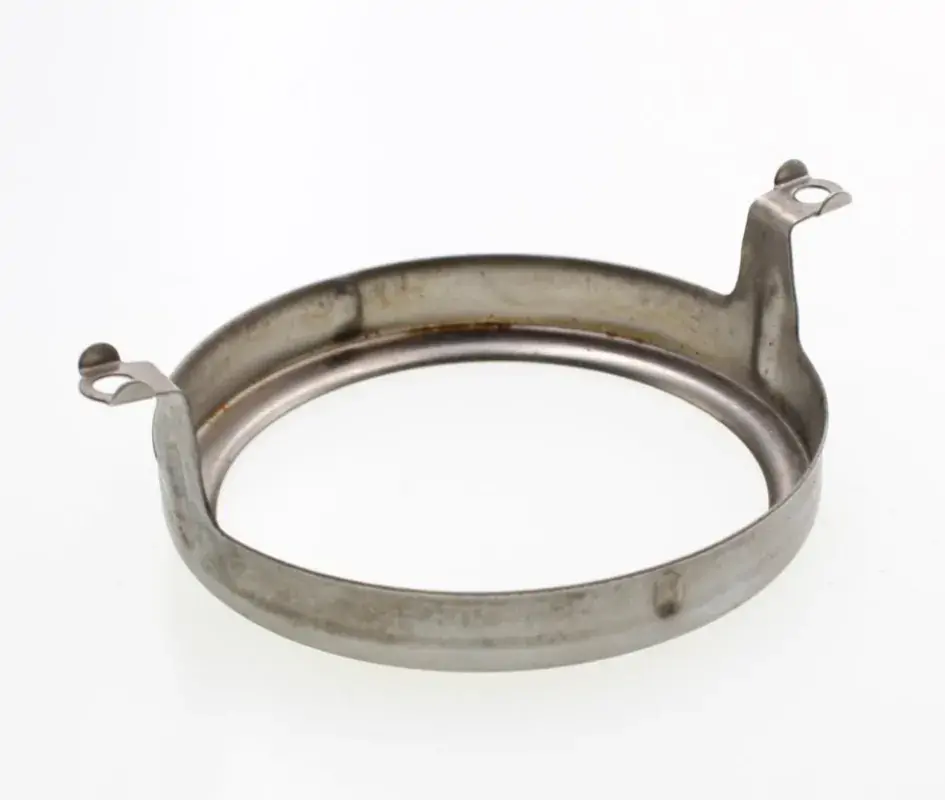
スプラッシュガードは、工作機械アセンブリ、産業機器ハウジング、流体シールシステムなどに組み込まれる、機能的な板金部品です。その主な機能要件は、接合面(通常は工作機械のベッド、フレーム、またはベースプレート)との正確な幾何学的位置合わせを維持することです。スプラッシュガードが意図した取り付け面にぴったりとフィットしない場合、生じる隙間は部品の美観を損なうだけでなく、特にクーラントシール、切粉管理、または環境シールを必要とする用途において、その機能性能を低下させます。
スプラッシュガード製造における長年の課題は、寸法不安定性、すなわち曲がりや反りです。これらの欠陥は通常、最終組立段階で明らかになります。検査時には図面で指定された寸法要件を満たしている部品でも、実際の組立時に接合面と正確に位置合わせできないためです。これらの変形の冶金学的および機械的な原因を理解することは、効果的な対策を講じる上で非常に重要です。
本稿では、カスタムスプラッシュガードの反りを引き起こす主なメカニズム(内部応力分布、曲げ加工機のたわみ、溶接による熱変形)を検証し、生産経験に基づいたプロセスレベルの解決策を提案する。
スプラッシュガードの変形に関する力学的原理
カスタムスプラッシュガードの変形メカニズムは、主に2つの要因に起因します。1つは曲げ加工中の塑性変形によって生じる残留応力、もう1つはスプリングバック、つまり荷重除去後に曲げ角度が変化する弾性回復現象です。
板金成形における内部応力分布
スプラッシュガードを曲げると、材料は厚み方向に不均一な塑性変形を起こします。外側の繊維は引張応力によって伸び、内側の繊維は圧縮応力を受けます。この差応力によって、成形された部品内部に残留応力場が生じます。
複数のフランジ、切り欠き、または様々な曲げ半径を持つ複雑な形状のカスタムスプラッシュガードの場合、これらの残留応力は非対称な分布を示します。その後の取り扱い、トリミング、または溶接工程中に、ワークピース内で局所的な応力緩和が発生し、徐々に反りが生じます。この歪みは、最終組み立てまで検出されないことがよくあります。
残留応力の大きさは、材料の降伏強度、曲げ半径と厚さの比、および曲げ軸に対する結晶粒の向きによって決まります。圧延方向に平行に曲げられたワークピースは、残留応力勾配が大きくなるため、反りのリスクが高まります。
効果的な応力管理には、応力の不均衡を最小限に抑えるための予測モデリングと制御された成形手順が必要である。
スプリングバックとそれがスプラッシュガードの寸法不均一性に及ぼす影響
スプリングバックとは、曲げ圧力が解放された後に板金が弾性的に回復する現象を指し、特注のスプラッシュガードの寸法精度に直接影響します。
長くて連続した曲げ線を持つスプラッシュガードの場合、曲げ1箇所あたり0.5°といったわずかな角度のずれでも、平らな機械ベッドに取り付けた際に、部品の長さに沿って数ミリメートルの隙間が生じる可能性があります。
スプリングバックの程度は、材料の弾性率、降伏強度、加工硬化指数によって決まります。スプリングバックは、高強度鋼やステンレス鋼合金で特に顕著です。
さらに、同一コイル内でも材料の厚みや硬度にばらつきがあると、同じ曲げ線に沿ってスプリングバックが不均一になり、形状誤差がさらに悪化する可能性があります。過剰曲げは一般的な補正手法ですが、各生産バッチごとに精密なプロセス特性評価が必要です。信頼できる補正戦略がなければ、スプリングバックはカスタムスプラッシュガードのフィット不良の主な原因であり続けるでしょう。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
スプラッシュガードの歪みの原因となる機器関連要因
特注のスプラッシュガードの反りには、主に2つの装置関連の原因があります。1つはプレスブレーキによって発生するたわみで、これにより長スパン部分で曲げ角度が不均一になります。もう1つは、このたわみを打ち消すための機械的な補正システムの反応です。
長尺部品の曲げ加工時の曲げ加工機のたわみ
長尺プレスブレーキによる曲げ加工中、上部パンチと下部テーブルは、力が加わると弾性変形を起こします。曲げ線が長い(通常2メートルを超える)スプラッシュガードの場合、この変形によって、曲げ線の長さに沿って非線形な角度偏差が生じます。
機械的な原理は単純明快です。加えられた圧力によってパンチが上方に曲がり、テーブルが下方に曲がるため、中央部の圧入深さは浅くなり、両端部の圧入深さは深くなります。その結果、長手方向に沿って測定すると、特注のスプラッシュガードは特徴的な「笑顔」または「しかめっ面」のような形状になります。この形状誤差は、部品を平らな機械ベースに取り付けた際に、両端に目立つ隙間として現れます。
梁のたわみ理論によれば、たわみの大きさはスパン長の3乗に比例するため、スプラッシュガードが長いほど、この問題が発生しやすくなります。さらに、同一コイル内の材料硬度のばらつきによって曲げ抵抗が変化し、たわみ挙動が予測不能な変化を示すことがあります。したがって、曲げ曲線全体にわたって角度の一貫性を維持するために、積極的な対策を講じる必要があります。
機械式補償システムの役割
機械式アーチングシステムは、調整可能なウェッジアセンブリを介して作業台にあらかじめ計算された上向きの湾曲を加え、曲げ加工機のたわみを軽減します。飛沫防止ガードを製造する際には、これらのシステムはワークピースのすべての部分で基準角度の一貫性を確保するために不可欠です。
しかし、従来の機械的補正は、公称トン数と材料厚さに基づく固定たわみ曲線に依存している。この静的なアプローチでは、バッチ間の降伏強度のばらつき、材料厚さ仕様の微妙な違い、金型にかかる非対称な力など、リアルタイムの変動要因を考慮できない。
複数の曲げ軸を持つ特注のスプラッシュガードの場合、これらの変数によって実際のたわみ曲線が事前に設定された機械的曲線からずれてしまいます。作業者はワークピースを変更するたびにウェッジの位置を再調整する必要があり、このプロセスによってセットアップの遅延が発生し、人為的ミスにつながる可能性があります。
機械システムは機能的な基盤を提供するものの、その固有の剛性により適応性が制限される。特に、高度な高強度鋼を加工する場合や、同じバッチのスプラッシュガード内で異なる曲げ長さを扱う場合には、その制限が顕著になる。
信頼性が高く費用対効果の高いものをお探しですか
中国の板金加工業者
150,000を超えるOEM金属加工製品が、5,000を超える世界中のバイヤーに提供されました。
そしてそれから利益を得る!
飛沫防止板の溶接による熱変形
特注のスプラッシュガードにおける熱変形は、熱影響部(HAZ)内の急激な温度勾配と蓄積された収縮力に起因し、これらはいずれも残留応力を発生させ、冷却中にスプラッシュガードを変形させる。
熱影響部と熱応力の発生
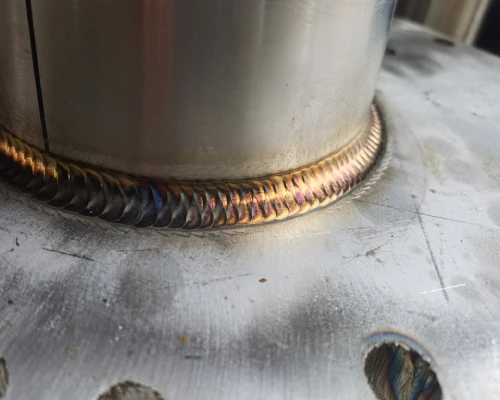
溶接アークが接合部に沿って移動すると、スプラッシュガードの母材に高密度の熱が伝達されます。この局所的な領域は膨張しようとしますが、周囲の温度の低い母材によって拘束されるため、熱影響部(HAZ)内に圧縮塑性ひずみが発生します。冷却されると、HAZは収縮し、プレート全体に作用する縦方向および横方向の引張残留応力が発生します。薄肉のスプラッシュガードの断面では、これらの応力が局所的な座屈閾値を超えることが多く、典型的な波状の反りや角度のたわみとして現れます。
応力の大きさは、最高温度、保持時間、および材料の熱拡散率に依存します。オーステナイト系ステンレス鋼は熱伝導率が低いため、熱をより長く保持し、それがステンレス鋼製スプラッシュガードの変形を悪化させます。
その結果生じる応力場は、以前の曲げ加工で残った残留応力と相互作用し、最終組み立て時に観察される幾何学的誤差をさらに悪化させる。
溶接順序と入熱制御が飛沫防止板に及ぼす影響
特注のスプラッシュガードアセンブリにおける熱変形を制御するには、溶接順序と単位長さあたりの正味熱入力の精密な制御が不可欠である。
長い固定フランジに沿って連続した溶接を行うことで、収縮力が集中し、スプラッシュガードを平面から効果的に引き離すことができます。接合部を千鳥状または千鳥後方の溶接セクションに分割することで、中間冷却が可能になり、ピーク温度を低減し、温度勾配を平滑化できます。同時に、移動速度を最適化し、電流強度を低減することで、エネルギー入力(1インチあたりのジュールで測定)を最小限に抑え、塑性変形する材料の体積を削減できます。
スプラッシュガードの中心から外側に向かって溶接するか、部品の両側で交互に溶接するという戦略的な順序で溶接を行うことで、収縮力が互いに打ち消し合います。この対称性により、角度の累積的なずれが防止され、フランジの平面度が維持されます。さらに、厳格な層間温度制限により熱の蓄積が抑制され、最終的に完成した特注スプラッシュガードが、接合するボディ表面との指定された幾何学的関係を維持することが保証されます。
信頼できるカスタム板金製造会社をお探しですか?
Supro MFGの専門チームに相談する
競争力のある工場出荷時の価格については、お問い合わせください。
と技術サポートサービスのフルレンジ。
スプラッシュガードの変形制御のためのプロセスソリューション
カスタムスプラッシュガードの反り問題に対する効果的かつ包括的なプロセスレベルの解決策は、曲げ加工中の動的たわみ補正を統合し、低熱入力溶接方法を採用し、最終部品の精度と平面度を確保するために剛性の高い治具を使用する必要がある。
スプラッシュガードの曲げ時の動的油圧たわみ補正
動的油圧たわみ補正は、機械式アーチングシステムの限界、すなわち、あらかじめ設定されたたわみ曲線に依存するという点を克服します。曲げ長さが2メートルを超える特注のスプラッシュガードでは、曲げ荷重が工作機械の中央に集中するため、ラムが上方にアーチ状になり、作業台が下方にたわみます。
油圧補正システムは、作業台の下に複数の油圧シリンダーが取り付けられており、曲げ動作中にリアルタイムで上向きの力を加えることで、たわみが発生した瞬間にそれを即座に補正します。CNCコントローラは、材料の厚さ、引張強度、曲げ長さ、および各プログラムで指定された目標角度に基づいて、必要な補正量を算出します。
スプラッシュガードの製造工程では、材料のグレードや厚みが製造ロットごとに異なります。この適応機能により、ワークピースの全長にわたって角度の一貫性が確保され、工作機械のベッドとの適切な位置合わせを妨げる「笑顔」や「しかめっ面」のような形状による問題が解消されます。
熱入力を低減する冷間TIG溶接
従来のTIG溶接では、熱エネルギーが集中するため、薄い飛沫防止板に急激な温度勾配が生じ、不均一な熱膨張と収縮によって変形が生じる。
冷間TIG溶接は、根本的に異なる原理で動作します。溶加材ワイヤは室温で溶融池の先端に供給され、溶着前に補助熱源を使用してワイヤを予熱する必要はありません。
アークはすべての熱エネルギーを供給しますが、コールドフィラーワイヤは溶融時にこのエネルギーの一部を吸収するため、溶融池の温度を効果的に下げ、溶接部と母材間の温度勾配を低減します。従来のTIG溶接と比較して、コールドフィラーワイヤ方式では溶接幅を50%削減し、最大溶接歪みを23.8%最小限に抑えることができます。
溶接接合が必要なスプラッシュガードの場合、熱入力を低減することで、熱影響部(HAZ)による反りを直接的に最小限に抑え、最終組み立て時の寸法安定性を向上させることができます。
飛沫防止板の溶接手順と固定方法の最適化
溶接式スプラッシュガードの工程管理には、入熱量の管理だけでなく、溶接パスの順序や治具によって生じる機械的な制約の綿密な計画も含まれる。
特注のスプラッシュガードの場合、通常、以下のものが含まれます。
本格的な溶接に進む前に、重要な箇所にスポット溶接を行い、部品の位置決めが安定していることを確認する。
収縮力を均衡させるために、アセンブリの両側を交互に溶接する、バランスの取れた溶接順序を採用する。
接合部の設計が許す場合は、セグメント溶接を行う。
熱の蓄積を防ぐため、パス間の温度を厳密に制御する。
同様に重要なのはクランプ方法です。剛性が高く適切に設計されたクランプは、溶接工程中にワークピースをしっかりと固定し、熱膨張・収縮による変位を防ぎます。クランプの設計は、部品を最終的な形状に保持しつつ、熱膨張を制御できるものでなければなりません。溶接部を左右対称に配置することで、クランプ力が均等に分散され、局所的な変形を防ぐことができます。
固定具は、スプラッシュガードのフランジ、切り欠き、取り付け部などの特定の形状に対応しつつ、余分な応力集中が発生しないように設計されなければならない。
結論
スプラッシュガードの変形や反りは、製造工程全体を通して複数の要因が複合的に作用することによって発生します。具体的には、曲げ加工時に発生する残留応力、プレスブレーキのたわみ、溶接による熱応力などが挙げられます。これらの要因はいずれも寸法安定性の低下を招き、最終的にスプラッシュガードが取り付け面に適切に装着できなくなる原因となります。
これらの根本原因に対処するには、体系的なアプローチが必要です。曲げ加工段階では、CNCプレスブレーキの動的油圧たわみ補正機能により、長尺ワークピースでも一貫した曲げ角度が確保されます。
溶接工程では、コールドワイヤTIG溶接により熱入力を最小限に抑え、最適化された溶接手順と剛性の高い治具によって熱変形を効果的に制御します。これらの工程管理を組み合わせることで、製造されたスプラッシュガードが意図した形状に適合し、接合面にぴったりと密着し、組み立ての完全性を損なう可能性のある隙間を防ぎます。
Suproは、プロのカスタムスプラッシュガードメーカーです。高度な設備、豊富な製造経験、そして専任のエンジニアリングチームを活用し、世界中の3,000社以上のお客様に、完璧なカスタムスプラッシュガードソリューションと、メーカー直販価格をご提供しています。
技術的なご相談、設計ソリューション、製品仕様に関するご質問は、いつでもお気軽に弊社のエンジニアリングチームまでお問い合わせください。