
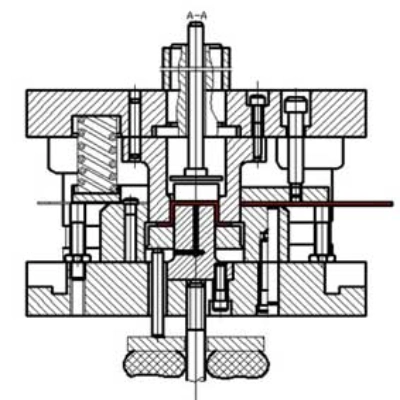








板金曲げは、外圧を利用して金属板材を塑性変形させ、特定の角度と曲線形状を形成する製造プロセスです。 一般的に使用される板金曲げタイプは、V字型曲げ、Z型曲げ、背圧曲げなどに分類されます。
高品質の板金曲げ部品の成形では、さまざまな品質リスクを回避するためにさまざまな要素を参照する必要があります。これには、豊富な製造経験と技術的知識が必要です。
Supro MFGは、25年以上にわたって精密板金曲げ部品に注力しており、製品設計、金型設計と製造、製品の大量生産、表面処理など、世界中のさまざまな業界に幅広い製造ソリューションを提供しています。
しかし、多くの場合、板金設計者は実際の製造プロセスを考慮に入れていないため、板金部品の設計が理想的すぎて、製品の製造プロセスに品質リスクが生じます。
以下に、板金曲げ部品の製造における一般的な問題をいくつか紹介します。お役に立てれば幸いです。
板金曲げの成形高さ
板金曲げプロセス中、折り畳み高さは、材料の厚さと曲げ半径の2倍、つまりH≥XNUMXt+Rを維持する必要があります。
板金部品の製造経験が多いことから、高さが低すぎると、材料の位置決めや成形がうまくいかず、製品の変形や歪みが生じ、正しいサイズが保証されないことがわかります。
ベンドの位置に斜辺がある場合はどうすればよいですか? これは、板金部品の多くの設計者が困惑している場所であり、傾斜しすぎている側面は常に不完全であるか、変形しています。 実際、それは非常に単純であり、最小エッジが最小曲げ高さと一致するように、製品設計をわずかに変更する必要があります。
もちろん、製品のデザインを変更できない場合は、適切な高さよりも大きくなるように製品を設計し、製品の機能設計に合わせて製品を防止するために、切断またはその他の機械的処理によって余分な材料を切り取ることができます。変形や歪み、製品品質の向上。
板金曲げの半径
板金曲げは板金の冷間加工プロセスであるため、板金の特性を考慮する必要があります。材料が異なれば降伏度と最小曲げ半径も異なり、妥当な曲げ値に従います。
さらに、板金の曲げ半径は可能な限り大きくありません。 曲げ半径が大きいと、材料のスプリングバック係数が大きくなり、材料の成形状態が不安定になります。
通常、Supro MFGの専門家チームが製品設計を分析し、曲げダイの半径を製品設計よりもわずかに小さく設計します。これにより、材料が妥当なスプリングバックを維持し、設計されたサイズに到達できるようになります。品質と曲げを制御します。 角度。
曲げ半径は可能な限り小さくありません。 曲げ半径が小さすぎると、金属シートが過度に折りたたまれたり、金属シートの強度を超えたりして、特に硬度の高い材料(T6状態など)で製品が破損する可能性があります。 アルミニウム合金)、過度の曲げは材料の内部破壊を引き起こし、それによって強度に影響を与えます。
通常、Supro MFGの技術チームは、材料の破損を防ぐために金属シートに曲げ線の溝を追加し、金属シートにエンボスラインを追加して、シートが曲げられて変形したときに曲げて亀裂を減らすための十分なスペースを確保します。 。 、ただし構造強度にわずかに影響します。
曲げ方向
経験豊富な板金曲げ部品メーカーは、 シートメタル製作 専門家であると同時に、材料の専門家でもあります。
板金曲げ加工では、材料の繊維方向を分析する必要があるためです。 曲げ方向が材料繊維方向と同じであると、板金曲げ部品に亀裂が生じ、製品の強度が低下します。 これには、広範な材料アプリケーションの経験が必要です。
材料を押さえないと曲げが失敗します
この状況は、製品設計が変更され、元の成形製品の構造に曲げ設計が追加された場合によく発生します。
板金曲げ部品製造の初期段階では、すべての製品の細部を整然と曲げて成形できるように、すべての曲げシーケンスを整理します。通常、曲げの失敗はありません。
しかし、Supro MFGは、お客様が新製品を開発するのを何度も積極的に支援しており、必然的に製品設計の変更に直面し、機能的な構造に対する需要が高まっています。
一般に、材料をプレスできない現象は、主にエッジと中央に集中します。 最初の方法は、設計を変更することです。これにより、曲げ設計の移動がブロックされ、必要な曲げ高さ(2t + R)が残ります。変更に伴う場合、重要な寸法が不可能な場合は、特定の場所に溝を作成し、特別なものを使用できます。曲げを妨げる構造を避けるために支柱を曲げます。
適度な予約曲げギャップ
金属箱や板金曲げ加工による箱の製造工程では、寸法や変形誤差により、曲げられた2つの端部が接触したり、干渉したりすることがよくあります。これは製品の使用に影響を与え、使用中の材料の摩耗によって寿命が短くなります。
合理的な設計では、接触する可能性のあるコーナーとエッジに0.2mm〜0.3mmのギャップを確保し、曲げプロセス中の材料の干渉を回避できます。
板金曲げ部品の強度を効果的に高めます。
板金曲げ加工部品は様々な産業で広く使用されており、非常に重要な役割を果たしています。 金属製キャビネット、板金ハウジングなどの製品はすべて板金部品の支持強度を必要とするため、製品の細部をより合理的に設計して曲げ部品の強度を効果的に高める必要があります。
曲げ加工では、最も一般的なエッジ曲げは、製品のサイズや外観に影響を与えない、短くて広い曲げ設計を選択することです。これは非常に巧妙なトリックです。
複雑な曲げ構造を微妙に減らします
過度に複雑な曲げ構造は、非常に独創的で、非常にスマートで、デザインに満ちているように見えますが、通常の工業用板金曲げ部品の設計では、過度に複雑な曲げは、曲げダイのコストを大幅に増加させます。曲げ加工。 曲げ加工中に正確な寸法要件を確保することは困難であり、人件費が増加します。 さらに、複雑な曲げ設計は材料を浪費し、切断時に多くの材料が切断されます。
したがって、Supro MFGは、特別なアプリケーション要件に加えて、分割構造の板金曲げ部品の設計を選択し、溶接またはリベットでそれらを組み合わせることができます。これにより、製品の強度を高めるだけでなく、コストを削減できます。 。
離れた穴を揃えるのは難しいですか?
金属板を何度も曲げると、エッジに過度の曲げ公差が蓄積され、誤差値が大きくなるため、合理的な設計のない穴の位置がずれやすくなります。
Supro MFGでは、通常、製品の展開されたグラフィックに小さな穴や面取りなどの位置決め機能を設定し、曲げ変形によって生じる寸法誤差が処理中の位置決め設計によって補正されるようにします。
製品の正常な機能は、開口部またはウエスト型の穴を増やすことによっても保証できます。
非常に厳しい寸法公差で非常に正確なアパーチャが必要な場合、通常、二次加工(スタンピング、3Dレーザー切断、CNC機械加工)を使用して、正確なアパーチャやその他の特別な設計を作成します。
結論
板金工場で加工される部品の加工工程は、製品予備試験、製品加工試験生産、製品バッチ生産です。 製品の加工・試作の過程では、お客様とタイムリーにコミュニケーションを取り、対応する加工評価を取得してから量産する必要があります。
Supro MFGは、製品の外観設計、構造および機能設計、製品のラピッドプロトタイピング、製品の金型設計、金型製造、板金のラピッドプロトタイピング、大量の板金製造およびその他のサービスに焦点を当てた、プロのカスタム板金部品メーカーです。







