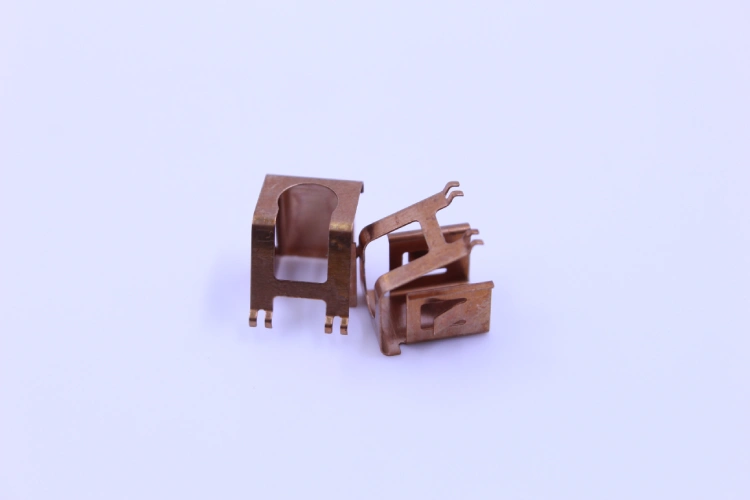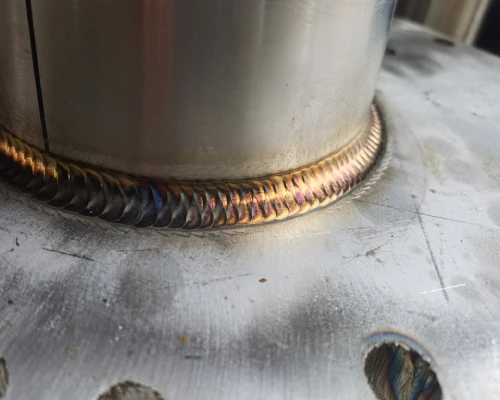

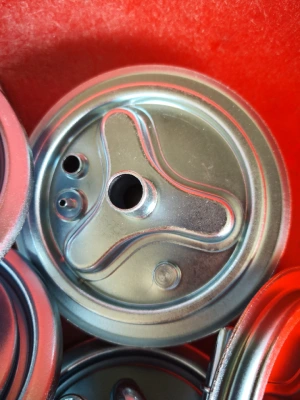
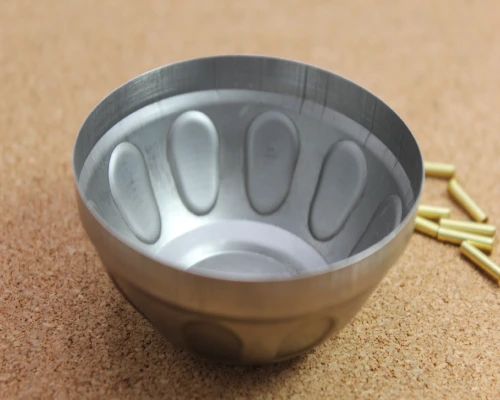

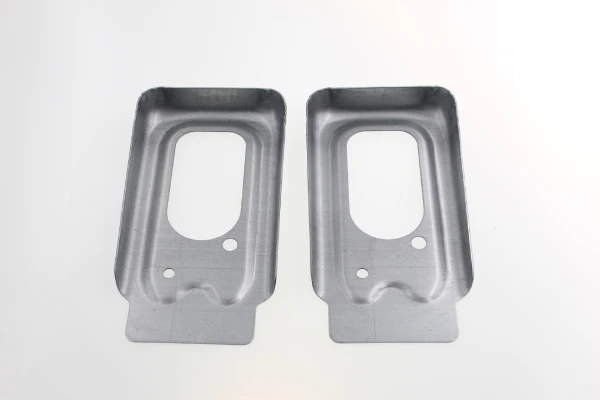
鉛フリーリフローはんだ付け後、EMI/RFIシールド缶の表面に目に見える黄ばみや酸化痕が現れることがあり、これは電子機器製造業界でますます一般的な問題となっています。このような外観上の欠陥は必ずしも電磁シールド性能に影響を与えるわけではありませんが、製品の美観や長期的な耐腐食性に大きな影響を与えます。
鉛フリーはんだ付けプロセスでは、部品が最高260℃近い温度にさらされるため、露出した金属表面での酸化反応が加速されます。カスタムEMI/RFIシールド缶におけるこの現象の根本原因は、SMTリフロープロセス中の不揮発性スタンピングオイル残渣の熱劣化、基板の高温酸化に対する感受性(特にニッケル銀合金)、不適切な保管条件による予備酸化、およびフラックスのガス放出によって悪化する表面劣化など、複数の要因が関係しています。
これらのメカニズムを理解することは、EMI/RFIシールド缶の製造において非常に重要です。これは品質管理の問題であるだけでなく、リフローはんだ付け工程とその後の工程において部品表面の完全性を確保するためのプロセス仕様を確立する上でも不可欠です。
本稿では、鉛フリーリフロープロセスがEMI/RFIシールド缶の表面劣化を引き起こす技術的なメカニズムを、特にスタンピングプロセスの変数、表面処理の適合性、および材料選択基準に焦点を当てて考察する。
EMI/RFIシールド缶の鉛フリーリフローはんだ付けにおける熱要件
従来の錫鉛はんだ付けプロセスと比較して、鉛フリーリフローはんだ付けでは、EMI/RFIシールド缶の耐熱性がはるかに高くなります。鉛フリーアセンブリの業界標準であるSAC305(Sn-Ag-Cu)合金の融点は約217℃です。そのため、適切な濡れ性を得るには、リフローのピーク温度を235℃~250℃に設定する必要があり、リフローサイクル中、部品自体の温度は260℃に達することがよくあります。
PCBアセンブリに直接実装されるEMI/RFIシールド缶の場合、このような熱サイクルは避けられません。液相線温度を超える高いピーク温度と長い滞留時間が組み合わさることで、金属表面の酸化反応が加速されます。EMI/RFIシールド缶に適切な表面保護が施されていない場合、または製造工程で発生した汚染物質が含まれている場合、熱エネルギーが触媒として働き、潜在的な表面欠陥が目に見える変色へと変化します。
リフローはんだ付け後のEMI/RFIシールド缶の変色の根本原因
リフローはんだ付け後のEMI/RFIシールド缶の変色は、プレス加工油の残留物、基板の酸化、保管中の水分や汚染物質の相互作用に起因し、これらはすべて260℃の最高温度で著しく悪化します。
プレス加工油の残留物
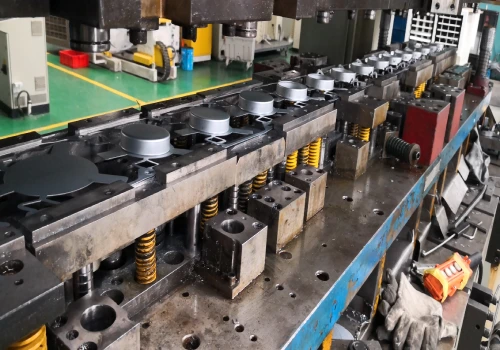
EMI/RFIシールド缶のプレス加工工程では、金型の摩耗を低減し、寸法精度を確保するために潤滑油が必要です。しかし、不揮発性または高粘度のプレス加工油を使用すると、その炭化水素残留物がシールド缶表面の微細構造内に閉じ込められる可能性があります。
リフローはんだ付けの際に最高温度260℃にさらされると、これらの残留物は熱分解(炭化、重合、または母材金属との反応)を起こし、黄色から茶色の表面の汚れが生じる。
この問題は、硫黄系極圧添加剤を含む潤滑油において特に深刻である。硫化物がニッケル銀合金中のニッケルまたは銅成分と反応し、暗色の硫化物化合物を形成するためである。
IPC/JEDEC J-STD-020C規格では、スタンピングオイルの残留物許容値を直接規定していませんが、部品表面の清浄度に関する暗黙の要件から、リフローはんだ付け前に完全に揮発していない有機残留物は工程上の欠陥とみなされます。したがって、完全に揮発し、残留物の少ないスタンピングオイルを選択することが、カスタムEMI/RFIシールド缶におけるこのような変色を防ぐための主要な工程上の決定事項となります。
EMI/RFIシールド缶の基材組成と酸化傾向
ニッケルシルバー(銅・ニッケル・亜鉛合金)は、遮蔽効果、成形性、溶接性のバランスの取れた性能から、カスタムEMI/RFIシールド缶の最も一般的な基材として選ばれるようになった。
しかしながら、この材料は本質的に高温酸化に弱い。リフローはんだ付け温度では、大気中の酸素が合金表面のニッケルと反応し、わずか数ナノメートルの厚さの酸化ニッケル膜を形成する。この酸化層は、薄膜干渉効果によって黄色から金色を呈する。これは、金属の焼き戻し時に見られる着色現象と類似しており、酸化膜の厚さが最終的な視覚的な色を決定する。
鉛フリーリフローはんだ付けの温度は、従来の錫鉛プロセスよりも34~38℃高く、酸化プロセスを大幅に加速させます。錫めっきは優れた耐酸化性を提供しますが、はんだ付け性を損なう可能性があります。そのため、260℃のリフロープロファイルと特殊な表面処理によって検証された高温グレードのニッケルシルバーが、EMI/RFIシールド缶の表面完全性を確保するための重要な仕様パラメータとなっています。
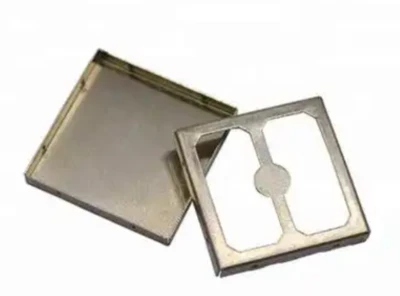
EMI/RFIシールド缶の既存表面酸化および保管条件
EMI/RFIシールド缶の表面劣化は、多くの場合、リフロー炉に入る前から始まっています。不適切な保管条件、特に温度と湿度が適切に管理されていないと、露出した金属表面の大気酸化が促進されます。推奨される保管湿度範囲は40%~60%です。湿度が高すぎると、水蒸気がEMI/RFIシールド缶の表面に吸着し、酸化物形成を促進する電気化学反応を引き起こします。
この既存の酸化層は、リフローはんだ付け前には通常肉眼では見えませんが、260℃の高温では酸化反応が劇的に加速され、わずかに酸化した表面が目立つ変色を起こします。
効果的な予防策としては、温度と湿度を管理した保管、地面からの湿気を防ぐために缶を床から離して保管すること、包装に乾燥剤を組み込むこと、保管期間を短縮するために先入れ先出し(FIFO)方式の在庫管理を実施することなどが挙げられます。
はんだペーストの化学組成と揮発性ガスとの相互作用
SMT実装用に選択されたはんだペーストの化学組成は、はんだペーストからの揮発性ガスや残留物との相互作用により、EMI/RFIシールド缶の変色問題を悪化させる可能性がある。
リフローはんだ付け工程において、フラックス中の揮発性成分が蒸発し、EMI/RFIシールド缶の内面および外面に凝縮することがあります。シールド缶をプリント基板(PCB)アセンブリの上に設置すると、フラックス揮発性物質の排出経路が著しく阻害され、これらの揮発性成分が適切に排出されなくなります。また、特定のフラックス配合物から生じる残留物は、シールド缶の下で加熱されると分解し、目視で確認できる変色を引き起こします。
洗浄不要でハロゲンフリーのフラックスシステムは環境面での利点があるものの、その熱特性は一貫性に欠ける。特定の配合では、従来のハロゲン含有システムよりも密閉空間で変色残留物が発生しやすい。フラックスの揮発性物質がスタンピングオイル残留物や既存の酸化層と相互作用することで、視覚的な劣化がさらに悪化する。
たった4ステップ
オンラインカスタム金属加工部品
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
SMTリフローはんだ付け時のEMI/RFIシールド缶の変色に対する予防措置とプロセス制御
リフローはんだ付け中にEMI/RFIシールド缶の変色を体系的に防止するには、高温下での複数の要因の累積的な影響を排除するために、プレス加工時の潤滑、表面処理、保管環境、リフローパラメータという4つの領域にわたる協調的なアプローチが必要です。
プレス加工プロセスの最適化
スタンピング工程を最適化する鍵は、スタンピングオイルの選定と工程管理にある。従来の不揮発性スタンピングオイルは、リフローはんだ付け温度である260℃で熱分解を起こし、炭化や重合によって黄褐色の表面に汚れが生じる。
解決策は、完全揮発性で残留物の少ないプレス加工用潤滑剤を使用することです。これらの製品はプレス加工後数分以内に自然に蒸発するため、中間洗浄工程を必要とせずにワークピース表面を清潔に保つことができます。高性能の揮発性プレス加工用オイルは、脱硫溶剤と極圧添加剤を配合しており、塩素や反応性硫黄を含まないため、硫化物がニッケル銀合金中のニッケルや銅と反応して暗色の化合物を形成するのを防ぎます。
さらに、高精度で順送プレス加工されたEMI/RFIシールド缶の場合、オイル塗布の均一性を定期的に検証し、表面接触角法または溶剤抽出法を用いて残留汚染レベルを検査し、カスタムEMI/RFIシールド缶の各バッチの表面がリフロー炉に入る前に清浄であることを確認する必要があります。
リフローはんだ付けにおける表面処理仕様
EMI/RFIシールド缶の表面処理仕様では、260℃の鉛フリーリフローはんだ付けプロファイルとの互換性を明確に保証する必要があります。ニッケルシルバー(ニッケルシルバー合金)は優れたシールド性能と成形性を備えていますが、ニッケル成分は高温で酸化しやすいという欠点があります。
この課題に対処するため、260℃のリフロープロファイルに対して検証済みの特殊な後処理プロセスを採用することができます。このプロセスでは、錫表面をリン酸塩層に変換することで、酸化層の成長を効果的に抑制します。その結果、缶は完璧なはんだ付け性を維持し、260℃のリフローサイクルを複数回繰り返した後でも元の色を保ちます。
EMI/RFIシールド缶の専門メーカーであるSuproは、最高温度260℃における表面処理の選択を検証する試験報告書を提供しています。この報告書には、色差測定や、リフロー前後のはんだ付け性評価データが含まれています。
コーティングの厚さ制御も同様に重要です。コーティングが薄すぎると十分な高温保護を提供できず、厚すぎるとカスタムEMI/RFIシールド缶の寸法精度や組み立ての一貫性に影響を与える可能性があります。
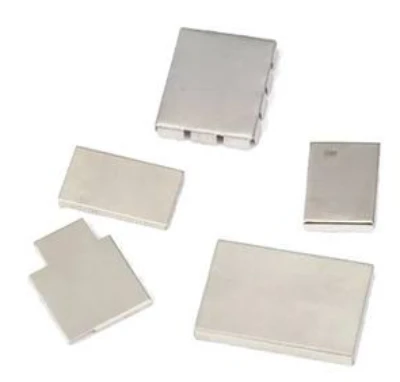
EMI/RFIシールド缶の材料保管および取り扱い手順
EMI/RFIシールド缶の表面劣化は、リフローはんだ付け前に始まることが多く、変色を防ぐための第一の対策は保管環境の管理です。IPC/JEDEC J-STD-033規格では、湿気に敏感な部品の保管に関する明確で標準化されたガイドラインが定められており、理想的な保管条件は温度25℃以下、相対湿度60%以下です。開封済みの部品については、低湿度(相対湿度10%以下または5%以下)での保管により、保管期間のカウントを効果的に停止し、湿気による酸化を防ぐことができます。
EMI/RFIシールド缶の保管管理に関しては、温度・湿度管理された倉庫を使用し、地面からの湿気との接触を防ぐため、地面から離れた高架棚に保管し、包装内に乾燥剤を入れ、先入れ先出し(FIFO)方式の在庫管理を実施して保管期間を短縮することが推奨されます。推奨保管期間を超えて保管されたEMI/RFIシールド缶については、SMT実装に使用する前に、表面品質の抜き取り検査を実施して、酸化が起こっていないことを確認する必要があります。
EMI/RFIシールド缶のリフロープロセス曲線管理
リフローはんだ付けプロセス曲線の設定は、カスタムEMI/RFIシールド缶の酸化度合いに直接影響します。SAC305鉛フリーはんだペーストの液相線温度は217℃です。一般的なリフロー曲線では、ピーク温度が245℃~260℃で、260℃を超える温度での保持時間は10秒を超えてはなりません。
スタンピングオイルの最適化と表面処理を既に済ませたシールド缶の場合、適切なリフロープロファイル管理が変色を防ぐための最後の手段となります。変色が続く場合は、窒素雰囲気下でのリフロー処理を検討してください。窒素雰囲気は、炉内の酸素濃度を低下させることで、EMI/RFIシールド缶の表面およびはんだペーストの酸化を効果的に抑制します。
Suproは、最大ピーク温度、液相線温度を超える時間、総熱サイクル時間など、明確なリフロー適合性パラメータをお客様に提供することで、EMI/RFIシールド缶の特定の仕様に応じて、組み立て時にプロセスウィンドウを調整できるようにしています。
信頼できるカスタム板金製造会社をお探しですか?
Supro MFGの専門チームに相談する
競争力のある工場出荷時の価格については、お問い合わせください。
と技術サポートサービスのフルレンジ。
結論
リフローはんだ付け後のEMI/RFIシールド缶の変色は、プロセス化学、材料選定、および環境管理に起因する、予防可能な品質問題です。主な原因である不揮発性プレス油の残留物、基材の酸化感受性、不適切な保管条件、およびフラックスとの相互作用は、いずれも綿密な仕様策定と厳格なプロセス管理によって対処可能です。
EMI/RFIシールド缶の専門メーカーであるSuproは、これらの問題に対し、相互に関連する3つの側面から取り組んでいます。それは、はんだ付け温度以下で完全に揮発し、残留物を残さずに分解するプレス加工用潤滑剤を選択すること、鉛フリーの熱プロファイルによって検証された表面処理仕様を確立すること、そして酸化を防ぐ保管手順を実施することです。
これらの要因に体系的に対処することで、カスタムEMI/RFIシールド缶はリフローはんだ付け後も表面の完全性を維持し、美的品質基準を満たすとともに耐腐食性を確保します。
Supro Manufacturing Co., Ltd.は、高精度EMI/RFIシールド缶の設計・製造において20年以上の実績を誇ります。技術仕様、カスタマイズされたプロジェクトソリューション、OEMパートナーシップに関するお問い合わせは、Suproまでお気軽にご連絡ください。当社の専門エンジニアリングチームが、お客様に最適なアプリケーションソリューションをご提供いたします。