





重要な板金加工プロジェクトにおいて材料を選定する際、合金の種類と熱処理状態の選択は単なる仕様要件にとどまらず、性能、コスト効率、耐久性の基盤となります。5052アルミニウムは5xxx系合金の中でも主力材料であり、そのH32熱処理状態は、一貫性を求めるメーカーにとって理想的な選択肢です。
アルミニウム・マグネシウム合金ファミリーの主要メンバーである5052アルミニウムH32は、精密な熱処理後に安定した加工硬化を示し、強度と成形性の独自のバランスを実現しています。典型的な引張降伏強度は193MPa、疲労強度は117MPaであり、構造用途に必要な剛性を備えながら、複雑な曲げ加工に必要な延性も維持しています。
Supro Mfgでは、5052アルミニウムの持つ独自の特性を活かし、燃料タンクから電子機器筐体まで、幅広い精密部品を製造しています。これにより、材料の冶金学的完全性が最終製品の信頼性に直接結びつくことを保証しています。この記事では、5052アルミニウムの詳細な分析を提供し、板金加工プロジェクトに適した金属加工材料の選択を支援します。
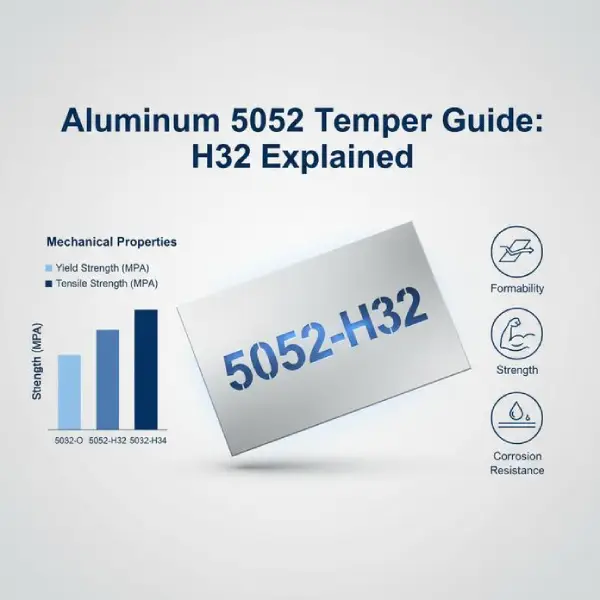
アルミニウム5052の焼き戻しガイド:H32について
焼きなまし処理や完全焼入れ処理を施したアルミニウム5052 H32は、加工硬化後に精密な時効処理を施すことで機械的特性を固定します。これにより、約193MPaの降伏強度と優れた疲労耐性を実現し、さらに重要なことに、高硬度でよく見られるスプリングバックの問題を回避しながら、予測可能な成形挙動を保証します。
アルミニウム5052 H32、5052-H34、および5052-Oの違い
板金加工プロジェクトにおいて、適切な熱処理条件を指定することは、合金自体の選定と同じくらい重要です。5052アルミニウムのH32、H34、Oの各条件の違いは、材料の熱処理履歴にあり、それが加工時の性能を直接左右します。
O状態は、伸び率が20~25%の完全焼鈍状態であり、深絞り加工に非常に適しています。しかし、降伏強度が低いため、構造部品には適していません。H34状態は、加工硬化度が高く、表面硬度と降伏強度が向上します。ただし、延性が低下するため、小半径曲げ加工時に亀裂が発生するリスクが高まります。
アルミニウム5052 H32は、冶金特性において最適なバランスを実現しています。加工硬化と安定化処理が施されており、強度と被削性の理想的なバランスを達成しています。そのため、この素材で作られた部品は、予測可能な形状に成形できるだけでなく、使用中も構造的な完全性を維持します。まさにこの理由から、Supro Mfgは、耐食性と疲労寿命の両方が求められるハウジングや船舶部品の標準材料としてH32を推奨しています。
気性 | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) |
5052-O | 170-215 | 65-90 | 20-25 |
5052-H32 | 215-260 | 130-180 | 12-18 |
5052-H34 | 230-270 | 160-200 | 8-12 |
5052アルミニウム板の成形および曲げ加工中の温度制御
経験豊富な5052アルミニウム板金加工メーカーであるSuproは、5052アルミニウムの曲げ加工はプレス機のトン数だけでなく、より重要なことに、材料の熱応答を管理してその基本特性を維持する必要があることを理解しています。
5052 H32アルミニウムを室温で成形する(冷間成形)と、加工硬化とスプリングバックの増加が生じ、金型設計においてこれらの要素を考慮する必要があります。しかし、制御されていない熱を加えることはよくある誤解です。過剰な熱入力は、H32状態の安定した結晶構造を過度に軟化させ、熱影響部を拡大させ、小さな曲げ半径で端部の割れや表面にオレンジの皮のような質感が生じる原因となります。
Supro Mfgでは、5052アルミニウム板金加工プロセスにおいて、鋭利な金型と一定の成形速度を維持することで、この問題を解決しています。これにより、降伏強度を損なうことなく、材料の延性を維持しています。
マグネシウムとクロムの含有量がアルミニウム5052の硬度と延性に及ぼす影響
アルミニウム5052の核心は、その化学組成にあります。マグネシウムは強度の主要因です。マグネシウム原子がアルミニウム格子を歪ませることで溶体強化効果を発揮し、転位の移動を阻害します。これにより引張強度が直接的に向上するとともに、海水環境における耐食性も高まります。クロムは少量添加され、主に結晶粒構造の微細化に寄与します。加工中の結晶粒構造を制御することで、加工硬化を促進し、結晶粒成長を抑制することで疲労寿命を延ばします。
金属加工プロジェクトにおいて、アルミニウム5052は構造用途に必要な強度を備えつつ、成形に必要な延性も維持します。そのため、アルミニウム5052 H32は、燃料タンクや船舶部品の製造における当社の標準仕様となっています。これらの用途では、被削性を損なうことなく、耐圧性と長期疲労性能の両方が求められます。
アルミニウム5052に適した表面処理の選択
5052アルミニウム合金に適した表面処理を選択することは、単に見た目の問題ではなく、耐用年数と美観の両方に直接影響を与える。
海洋環境で使用されるアルミニウム合金5052 H32の場合、タイプIIまたはタイプIIIの陽極酸化処理が標準的な技術です。この処理により、表面は硬く非多孔質の酸化アルミニウム層に変化し、基材金属と強固に結合します。これにより、耐食性が向上するだけでなく、表面硬度も高まり、摩耗に対する耐性が向上します。これは、ハッチカバーや電子機器筐体にとって非常に重要です。
ブラッシング(配向サテン仕上げ)は、機械的な表面仕上げ工程です。建築用パネルや消費財など、加工中に生じる微細な傷を隠し、均一な質感を形成できるため、これらの用途に適しています。ただし、この仕上げは追加の防錆効果はなく、シーリング処理が必要となる場合があります。
圧延仕上げ(ミル仕上げ)の表面は、ブラケットや内部フレームなどの構造用途や装飾を伴わない用途に最適です。5052アルミニウム合金のすべての特性を最小限のコストで維持できます。
Supro Mfgでは、部品のライフサイクルに基づいた表面処理ソリューションをご提案し、設計パラメータ内で長期にわたり安定した性能を確保します。
オンラインカスタム金属加工部品
たった4ステップ
専門家チームに連絡して、デジタル金属加工サービスの効率と経済的メリットを体験してください。
デザインファイルをアップロードする
STL、STEP(.stp)、IGES(.igs)、(。ZIP)、またはPDF。
また、サンプルまたはアイデアである
見積もりと設計分析
インスタントファクトリ見積もりとDfMレポート、最も合理的なソリューション。
製造開始
デジタルプロセスは、24時間以内に注文タスクを開始できます。
納期について
3000人以上のグローバル企業のバイヤーによって承認された配達の約束を守る。
アルミニウム5052の溶接品質に影響を与える5つの要因
アルミニウム5052は、燃料タンク、船舶用パネル、トラックのボディなど、あらゆる場所で使用されています。溶接においては、細部にまで気を配ることが非常に重要です。下準備から熱管理まで、あらゆる工程が強度と延性に影響を与えます。アルミニウム5052、5052アルミニウム板、または5052合金プレートを扱う場合、溶接品質を適切に管理することで、時間、費用、そして手間を大幅に節約できます。
アルミ板とアルミコイルの接合部の準備
板材とコイル材の溶接準備における違いは、主に残留応力の分布と板厚に起因する。
5052アルミニウム板の場合、溶接前の準備において最も重要なのは、エッジの状態と溝の形成です。多層溶接で十分な溶け込みを確保するためには、正確な溝角度(通常60~70度)が必要です。さらに、アルミニウム専用のステンレス鋼ブラシを使用して酸化層を機械的に除去し、Al₂O₃が溶接部に閉じ込められて溶融不良を引き起こすのを防ぐ必要があります。
コイル状または薄板の場合、平坦化と表面化学処理が重要になります。コイル状の材料には圧延による残留応力が含まれており、平坦化工程を省略すると、溶接時に発生する熱によってこれらの応力が解放され、変形が生じます。さらに重要なのは、溶接前に圧延油や潤滑剤を徹底的に脱脂する必要があることです。薄い5052アルミニウムの場合、強力な機械的洗浄は表面に傷をつける可能性があるため、標準的な方法は化学洗浄と軽い研磨を組み合わせることです。
Supro Mfgでは、製品の形状に基づいて前処理ソリューションをカスタマイズしています。例えば、5052アルミニウム板金加工の場合、溶接部の気孔はアーク関連の問題ではなく、ほとんどの場合、前処理段階のエラーに起因します。
マグネシウム合金含有量が溶接部の延性に及ぼす影響
5052アルミニウム合金ではマグネシウム含有量が増加すると強度が増す一方で、溶接部の挙動も変化します。凝固過程において、マグネシウム含有量は結晶粒構造と割れ感受性に影響を与えます。入熱量が過剰になると、部分的に溶融した領域の結晶粒界で液化割れが発生したり、Mg₂Siの析出が促進されて熱影響部(HAZ)が硬化・脆化したりする可能性があります。
この硬化現象により、局所的な引張強度と伸びが低下し、接合効率は通常70%から85%の範囲にとどまります。重要な用途(例えば、5052アルミニウム板で作られた自動車用燃料タンクなど)では、過熱によって熱影響部(HAZ)が硬化し、疲労荷重下で破損する可能性があります。
Supro Mfgでは、5052アルミニウム板金加工の工程パラメータを厳密に管理することで溶接部の延性を維持し、荷重がかかった際に接合部が破損するのではなく曲がるようにしています。材料の熱応答特性を理解することが、信頼性の高い5052アルミニウム板金加工サービスを提供する鍵となります。
5052アルミニウムに対する表面処理の影響
5052アルミニウム合金の溶接挙動に対する表面処理の効果は、多くの人々の予想をはるかに超えています。圧延ままの表面(無塗装)が理想的で、圧延油を除去するための脱脂だけで、安定したアーク移行と均一な溶融を実現できます。しかし、塗装またはコーティングされた表面は問題を引き起こしやすいです。溶接中にコーティングが燃焼し、放出されたガスが凝固中の金属に閉じ込められ、気孔を形成して溶接部の完全性を損なうためです。剥離可能な保護フィルムは、溶接線から少なくとも1/2インチ以上離して除去する必要があります。残留接着剤はアーク内で炭化し、溶融池を汚染してスラグの混入や溶融不良の原因となります。
熱入力制御と引張強度および疲労抵抗への影響
5052アルミニウム合金の溶接において、入熱量の制御は最終的な接合部の機械的特性を直接的に左右します。過剰な熱は熱影響部(HAZ)を拡大させ、冷却速度を低下させます。5052 H32アルミニウムのように加工硬化処理を施した材料の場合、過剰な熱はHAZにおける再結晶と粒成長を引き起こし、材料の永久的な軟化につながります。これにより、局所的な引張強度が直接的に低下し、疲労抵抗が弱まります。熱影響部(HAZ)は弱点となり、繰り返し荷重下では、この領域から亀裂が発生することがよくあります。
5052アルミニウムに適した溶接方法の選択
5052アルミニウムの適切な溶接方法を選択するには、板厚、溶接速度、および接合部の設計を考慮する必要があります。
薄板や高い美観が求められる接合部には、TIG溶接(GTAW)が推奨されます。この溶接法は、集束アークを利用して精密な熱制御を行い、5052 H32アルミニウムの歪みと熱入力を最小限に抑えます。これにより、熱影響部(HAZ)の経年変化状態が維持され、スパッタのないきれいな溶接部が得られます。
プレス加工部品の大量自動生産には、抵抗スポット溶接(RSW)が最適な選択肢です。局所的な加熱と高速サイクルを特徴とするこのプロセスは、溶加材を使用せずに重なり合う板材を接合するのに理想的です。ただし、金属の飛散や電極の摩耗を防ぐために、パラメータを厳密に管理する必要があります。
Supro Mfgでは、部品の機能に基づいて適切な加工方法を選択することで、当社の5052アルミニウム板金加工サービスで製造される接合部が、お客様の用途における強度と疲労寿命の要件を満たすことを保証します。
SuproMFGのカスタムメタルエンクロージャサービスを選択する理由
実際の工場出荷時の価格:
製品の製造と組み立てに最も費用効果の高いコストソリューションを提供し、製品の競争力を拡大します。
専門技術チーム:
a カスタムに特化した技術チーム 30年以上のシェル製造。
先進的な製造設備:業界をリードする カスタムメタルエンクロージャーメーカー 社内に板金、ダイカスト、精密機械加工工場、表面コーティング工場を完備。
ISO 9001-2015メーカー:
ISO 9001-2015、PPAP IIIレベル、RoHS、NEMA、CEおよびその他の認定された製造規格。
24H * 7オンライン英語テクニカルサポート:プロの英語チームは、いつでもオンラインでユーザーの技術的な質問に迅速に対応します。
ワンストップ製造ソリューション:
製品設計、プロトタイプ、バッチ製造、表面処理、組み立てとパッケージング、輸送、および一連の付加価値サービスからユーザーを支援します。
信頼できるテスト機能:
社内の機械工学および化学研究所により、製造プロセスの品質管理を迅速に監視して、高品質の製品を確実に提供できます。
知的財産保護(NDA):
顧客の製品情報が保護されることを保証するために、NDA文書に署名することに同意します。
時間通りの配達へのコミットメント:
顧客と合意した配達の詳細に準拠した後、カスタマイズ可能な安全なパッケージでの戸別配達。
アルミニウム5052を接合することで、重量を大幅に削減する方法
軽量化は乗り心地を向上させ、燃費向上にもつながります。これが、賢明な素材選びの真髄です。アルミニウム5052を設計に取り入れることで、軽量化を実現しながら強度を維持し、実際の走行性能に違いをもたらします。
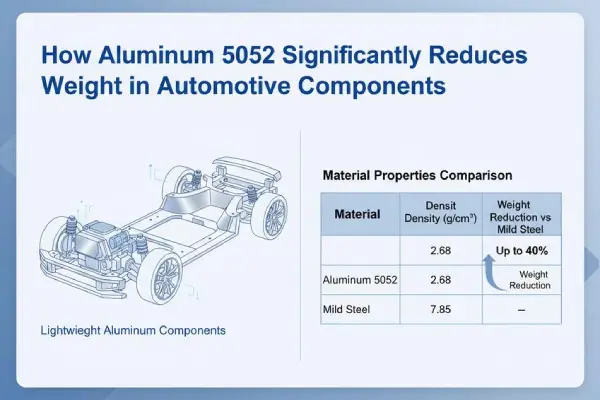
自動車部品における5052アルミニウム板の軽量性という利点
現代の自動車部品において、5052アルミニウム板の軽量性という利点は、明確な付加価値として現れている。
5052 H32アルミニウムの密度はわずか2.68 g/cm³で、鋼鉄の約3分の1であり、その安定した機械的特性により、繰り返し成形加工が可能です。5052アルミニウム板から製造されたドアパネルや内部ブラケットは、剛性を損なうことなく軽量化を実現しています。
5052アルミニウム合金は、やや厚みのある板材であっても、低炭素鋼に比べて部品重量を最大40%削減できます。これは、長期的に見て燃費向上、操縦性の向上、排出ガスの低減につながります。
5052アルミニウム合金の特性により、この軽量設計でも構造的な完全性が損なわれることはありません。Supro Mfgでは、厳格な安全基準と現代の車両プラットフォームにおける軽量化要件の両方を満たす、複雑で剛性の高い自動車部品を製造することが可能です。
材料 | 密度(g /cm³) | 引張強さ(MPa) | 降伏強さ(MPa) | 標準ゲージ(mm) |
軟鋼 | 7.85 | 270 | 210 | 1.2 |
HSスチール | 7.80 | 450 | 350 | 1.0 |
アルミ5052 | 2.68 | 228 | 193 | 1.5 |
6061アルミニウム | 2.70 | 310 | 276 | 1.6 |
304ステンレス | 8.00 | 515 | 205 | 1.0 |
シームレス接合技術:プレス加工、機械加工、成形
巧妙な接合技術により、アルミニウム5052の製造工程において軽量化効果を維持することができる。
プレス加工は、複雑なリブ形状を5052アルミニウム板に直接成形することで、部品点数を削減する。
機械加工によって余分な材料が除去され、公差が厳密に保たれる。
成形加工により、溶接継ぎ目が目立つことなく曲面形状のハウジングを製作できる。
製造工程における実際の流れは次のようになります。
1)平らなアルミニウム5052シートからのブランクの準備。
2)精密なプレス加工により構造ビーズを作製する。
3)インターフェースポイントのCNC加工。
4)最終形状に合うように制御成形を行う。
この手法では、ファスナーを切断し、厚い重ね継ぎ目を避け、熱による歪みを抑えます。溶接箇所が少なくなれば、補強材も少なくなります。補強材が少なくなれば、組み立て品が軽量化されます。つまり、適切な工程管理によって、アルミニウム5052の自然なエッジが保護されるのです。
一般的な板金加工において、加工業者は5052アルミニウムが曲げても割れにくい特性を高く評価している。柔軟性が高く、スクラップの発生を抑え、生産量を安定させることができる。
燃料タンクおよび電子機器筐体における薄型平鋼および5052アルミニウムの応用例
燃料タンクや電子機器筐体など、薄型平鋼や5052アルミニウムは、実用的かつ多岐にわたる用途で活用されている。
燃料システムにおいては、マグネシウム含有量が高いためエタノール混合燃料や路面凍結防止剤に対する耐性に優れていることから、5052アルミニウムH32が業界標準となっています。また、この材料の密度は2.68g/cm³と低く、サドル型燃料タンクのバネ下重量を直接的に軽減します。
電子機器分野では、5052アルミニウム合金の特性、特にその高い熱伝導率(138 W/m・K)と自然酸化皮膜により、筐体は追加のメッキを必要とせずに放熱し、湿気に耐えることができる。
Supro Mfgでは、5052アルミニウム板金加工技術を用いて、漏れのない継ぎ目と精密な内部レールを製作し、筐体が繊細な部品を効果的に保護できるようにしています。
お問い合わせ
5052アルミニウム合金は、強度、成形性、耐食性といったバランスの取れた特性を備えているため、船舶部品から自動車構造物まで、要求の厳しい用途に理想的な選択肢となります。しかし、その潜在能力を最大限に引き出すには、高度な冶金技術と製造工程を厳密に管理できる能力を持つパートナーが不可欠です。
Supro Mfgは、20年以上にわたる専門的な経験とISO認証取得済みの5052アルミニウム板金加工プロセスにより、すべての部品がお客様の仕様を完全に満たすことを保証します。試作品製作から量産まで、高品質な板金加工サービスを提供いたします。お見積もりや製造性設計(DfM)分析については、当社のエンジニアリングチームまでお問い合わせください。






