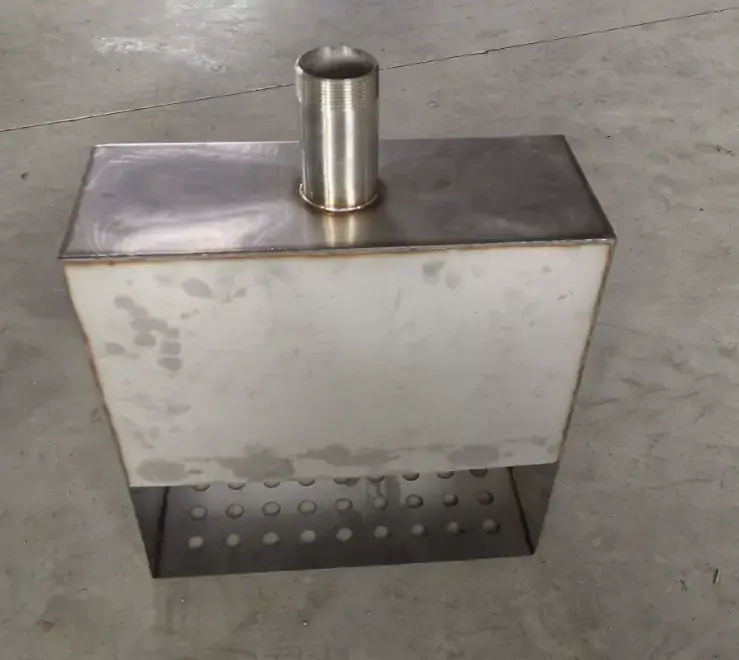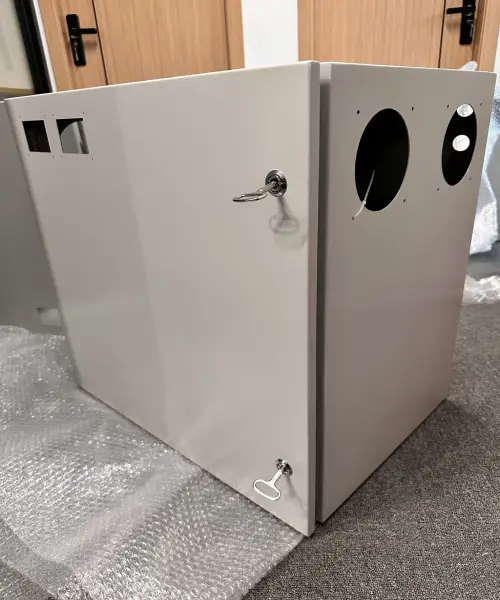
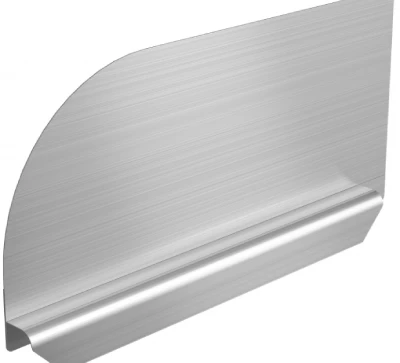
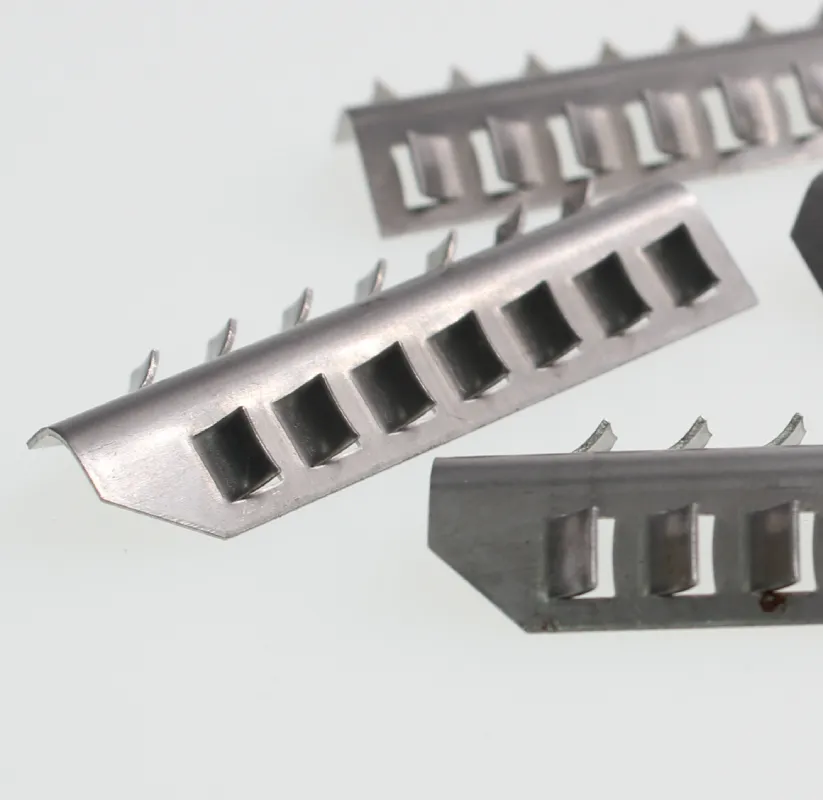

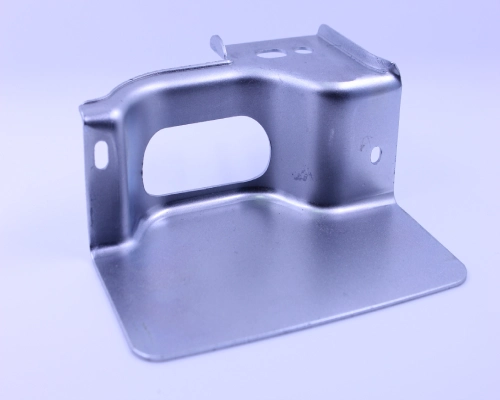
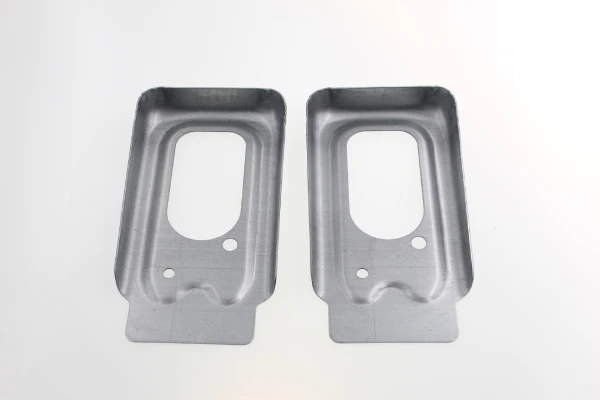
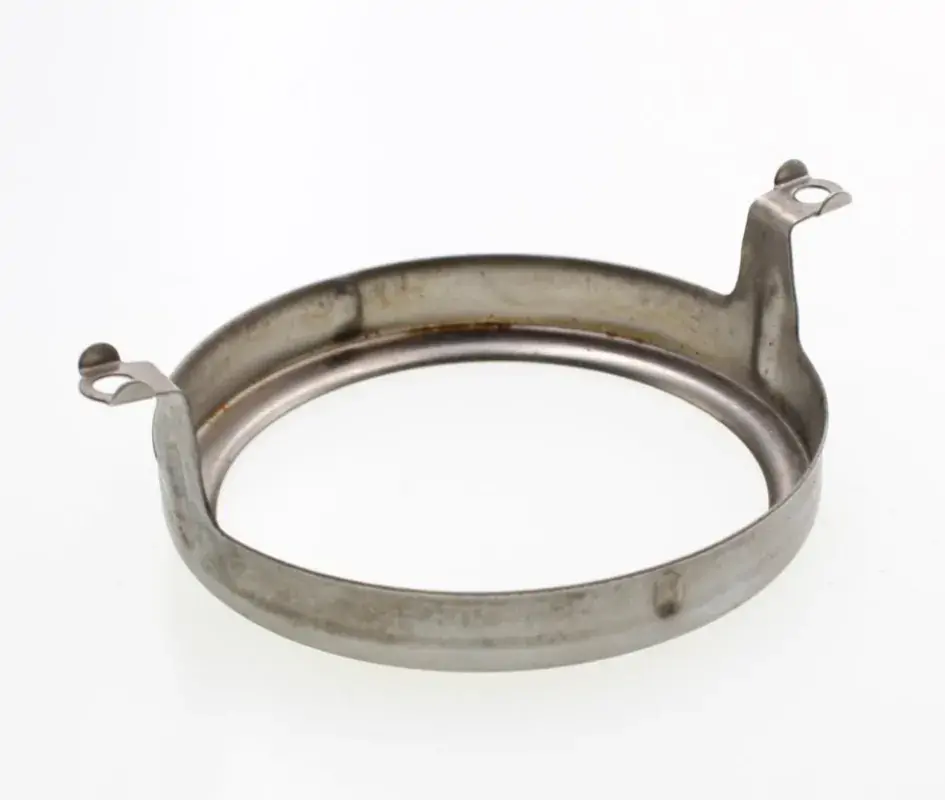
Los protectores contra salpicaduras son componentes funcionales de chapa metálica que suelen integrarse en conjuntos de máquinas herramienta, carcasas de equipos industriales y sistemas de sellado de fluidos. Su principal función es mantener una alineación geométrica precisa con las superficies de contacto (normalmente bancadas, bastidores o placas base de las máquinas herramienta). Cuando un protector contra salpicaduras no se ajusta correctamente a la superficie de montaje prevista, los huecos resultantes no solo comprometen la estética del componente, sino que también perjudican su rendimiento funcional, especialmente en aplicaciones que implican sellado de refrigerante, gestión de virutas o sellado ambiental.
Un problema recurrente en la fabricación de protectores contra salpicaduras es la inestabilidad dimensional, que se manifiesta como deformación y alabeo. Estos defectos suelen hacerse evidentes durante la fase de ensamblaje final: aunque las piezas cumplen con los requisitos dimensionales especificados en los planos durante la inspección, no se pueden alinear con las superficies de acoplamiento durante el ensamblaje. Comprender las causas metalúrgicas y mecánicas de estas deformaciones es fundamental para implementar contramedidas eficaces.
Este artículo explora los mecanismos principales que provocan la deformación de los guardabarros personalizados (distribución de la tensión interna, deflexión en la máquina de doblado y deformación inducida por el calor durante la soldadura) y propone soluciones a nivel de proceso basadas en la experiencia de producción.
Principios mecánicos de la deformación de los protectores contra salpicaduras
El mecanismo de deformación de los guardabarros personalizados se debe principalmente a dos factores: las tensiones residuales causadas por la deformación plástica durante la flexión y el efecto de recuperación elástica, que provoca que el ángulo de flexión cambie después de la descarga.
Distribución de tensiones internas en el conformado de chapa metálica
Cuando se dobla un protector contra salpicaduras, el material sufre una deformación plástica no uniforme en la dirección del espesor: las fibras exteriores se alargan bajo tensión, mientras que las fibras interiores se someten a compresión. Esta deformación diferencial crea un campo de tensiones residuales dentro de la pieza conformada.
En geometrías complejas de protectores contra salpicaduras personalizados con múltiples bridas, muescas o radios de curvatura variables, estas tensiones residuales presentan una distribución asimétrica. Durante los procesos posteriores de manipulación, recorte o soldadura, se produce una relajación de tensiones localizada en la pieza, lo que provoca una deformación progresiva, una distorsión que a menudo no se detecta hasta el ensamblaje final.
La magnitud de la tensión residual depende del límite elástico del material, de la relación entre el radio de curvatura y el espesor, y de la orientación del grano con respecto al eje de flexión. Las piezas dobladas paralelamente a la dirección de laminación presentan mayores gradientes de tensión residual, lo que aumenta el riesgo de deformación.
Una gestión eficaz del estrés requiere modelos predictivos y una secuencia de formación controlada para minimizar los desequilibrios de tensión.
El efecto de recuperación elástica y su impacto en las inconsistencias dimensionales de los protectores contra salpicaduras.
El efecto de recuperación elástica se refiere a la recuperación elástica de la chapa metálica después de que se libera la presión de flexión; afecta directamente a la precisión dimensional de los guardabarros personalizados.
En el caso de los protectores contra salpicaduras con líneas de curvatura largas y continuas, incluso pequeñas desviaciones angulares, como 0.5° por curvatura, pueden acumularse y formar huecos de varios milímetros a lo largo de la pieza cuando se ajusta contra la bancada plana de la máquina.
El grado de recuperación elástica depende del módulo de elasticidad, el límite elástico y el índice de endurecimiento por deformación del material; la recuperación elástica es particularmente pronunciada en aceros de alta resistencia y aleaciones de acero inoxidable.
Además, las variaciones en el grosor y la dureza del material dentro de una misma bobina pueden provocar una recuperación elástica inconsistente a lo largo de la misma línea de flexión, lo que agrava aún más los errores geométricos. Si bien el sobre-doblado es una técnica de compensación común, requiere una caracterización precisa del proceso para cada lote de producción. Sin una estrategia de compensación fiable, la recuperación elástica seguirá siendo la principal causa de un ajuste deficiente en los guardabarros personalizados.
Solo 4 pasos
piezas de fabricación de metal personalizadas en línea
Póngase en contacto con nuestro equipo de expertos y experimente la eficiencia y los beneficios económicos de los servicios de fabricación digital de metales.
Subir archivos de diseño
STL, STEP (.stp), IGES (.igs), (.ZIP) o PDF.
También sea una muestra o una idea.
Cotización y análisis de diseño
Cotizaciones instantáneas de fábrica e informes DfM, la solución más razonable.
Comienza la fabricación
Los procesos digitales pueden iniciar tareas de pedidos dentro de las 24 horas.
El tiempo de entrega
Cumplir las promesas de entrega, aprobadas por más de 3000 compradores de empresas globales.
Causas de deformación del protector contra salpicaduras relacionadas con el equipo
Existen dos causas principales de deformación en los guardabarros personalizados relacionadas con el equipo: la deflexión generada por la prensa plegadora, que produce ángulos de flexión inconsistentes en las zonas de mayor longitud, y la respuesta del sistema de compensación mecánica para contrarrestar esta deflexión.
Deflexión de la máquina dobladora durante el doblado de piezas largas
Durante el proceso de plegado en una prensa plegadora de gran envergadura, el punzón superior y la mesa inferior sufren deformación elástica al ser sometidos a fuerza. En el caso de los protectores contra salpicaduras con líneas de plegado largas (que suelen superar los dos metros), esta deformación provoca desviaciones angulares no lineales a lo largo de su longitud.
El principio mecánico es sencillo: la presión aplicada provoca que el punzón se doble hacia arriba y la mesa hacia abajo, lo que resulta en una menor profundidad de inserción en el centro y una mayor profundidad en ambos extremos. Por consiguiente, al medirse a lo largo del eje longitudinal, los protectores contra salpicaduras personalizados presentan un perfil característico en forma de sonrisa o ceño fruncido. Este error geométrico se manifiesta como huecos perceptibles en ambos extremos cuando la pieza se ajusta a la base plana de la máquina.
Según la teoría de la deflexión de vigas, la magnitud de la deflexión es proporcional al cubo de la longitud del tramo; por lo tanto, las protecciones contra salpicaduras más largas son inherentemente más propensas a este problema. Las fluctuaciones en la dureza del material dentro de una misma bobina alteran aún más su resistencia a la flexión, lo que provoca cambios impredecibles en el comportamiento de la deflexión. En consecuencia, deben adoptarse medidas proactivas para mantener la consistencia del ángulo a lo largo de toda la curva de flexión.
El papel de los sistemas de compensación mecánica
Los sistemas de curvatura mecánica introducen una curvatura ascendente precalculada en la mesa de trabajo mediante cuñas ajustables, lo que reduce la deflexión de la máquina dobladora. En la fabricación de protectores contra salpicaduras , estos sistemas son fundamentales para garantizar la uniformidad del ángulo de referencia en todas las partes de la pieza.
Sin embargo, la compensación mecánica tradicional se basa en curvas de deflexión fijas que dependen del tonelaje nominal y del espesor del material. Este enfoque estático no tiene en cuenta las variables en tiempo real, como las variaciones en el límite elástico entre lotes, las sutiles diferencias en las especificaciones del espesor del material o las fuerzas asimétricas que actúan sobre las matrices.
En el caso de protectores contra salpicaduras personalizados con múltiples ejes de flexión, estas variables provocan que la curva de deflexión real se desvíe de la curva mecánica preestablecida. Los operarios deben recalibrar la posición de las cuñas cada vez que se cambia una pieza, un proceso que genera retrasos en la configuración y puede dar lugar a errores humanos.
Si bien los sistemas mecánicos proporcionan la base funcional, su rigidez inherente limita la adaptabilidad, en particular al procesar aceros avanzados de alta resistencia o al manipular diferentes longitudes de curvatura dentro del mismo lote de protectores contra salpicaduras.
¿Está buscando confiable y rentable
Fabricantes de chapa de China
Más de 150,000 5,000 productos de fabricación de metal OEM entregados a más de XNUMX compradores globales.
¡Y benefíciate de ello!
Deformación térmica causada por la soldadura del protector contra salpicaduras
La deformación térmica en los guardabarros personalizados se debe a los fuertes gradientes de temperatura dentro de la zona afectada por el calor (ZAC) y a las fuerzas de contracción acumuladas; ambas generan tensiones residuales que provocan la deformación de los guardabarros durante el enfriamiento.
La zona afectada por el calor y la generación de tensiones térmicas
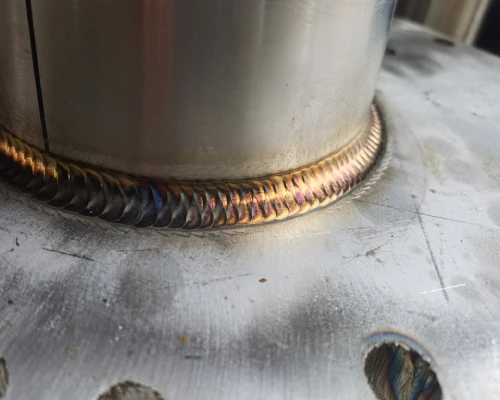
A medida que el arco de soldadura recorre la junta, transfiere calor altamente concentrado al material base del protector contra salpicaduras. Esta zona localizada tiende a expandirse, pero se ve limitada por el material base circundante, más frío, lo que genera una deformación plástica por compresión dentro de la zona afectada por el calor (ZAC). Al enfriarse, la ZAC se contrae, generando tensiones residuales de tracción longitudinales y transversales que actúan en toda la placa. En la sección transversal de un protector contra salpicaduras de pared delgada, estas tensiones suelen superar el umbral de pandeo local, manifestándose como una típica deformación ondulada o una deflexión angular.
La magnitud de las tensiones depende de la temperatura máxima, el tiempo de exposición y la difusividad térmica del material. El acero inoxidable austenítico retiene el calor durante más tiempo debido a su baja conductividad térmica, lo que agrava la deformación del protector contra salpicaduras de acero inoxidable.
El campo de tensiones resultante interactúa con las tensiones residuales que quedan de las operaciones de doblado anteriores, lo que agrava aún más los errores geométricos observados durante el montaje final.
Efectos de la secuencia de soldadura y el control del aporte térmico en los protectores contra salpicaduras.
Para controlar la deformación térmica en los conjuntos de protectores contra salpicaduras personalizados, es esencial un control preciso de la secuencia de soldadura y del aporte neto de calor por unidad de longitud.
La formación de una soldadura continua e ininterrumpida a lo largo de la brida fija concentra las fuerzas de contracción, separando eficazmente el protector contra salpicaduras de su plano. La división de la junta en secciones de soldadura escalonadas permite un enfriamiento intermedio, reduciendo así las temperaturas máximas y suavizando el gradiente térmico. Al mismo tiempo, la minimización del aporte energético (medido en julios por pulgada) mediante la optimización de la velocidad de avance y la reducción de la intensidad de la corriente disminuye el volumen de material deformado plásticamente.
La soldadura en una secuencia estratégica —ya sea desde el centro del protector contra salpicaduras hacia afuera o alternando a ambos lados del componente— permite que las fuerzas de contracción se anulen entre sí. Esta simetría evita la desviación angular acumulativa y mantiene la planitud de la brida. Los estrictos límites de temperatura entre pasadas previenen aún más la acumulación de calor, asegurando que los protectores contra salpicaduras personalizados finales mantengan la relación geométrica especificada con la superficie del cuerpo de acoplamiento.
¿Está buscando una empresa confiable de fabricación de chapa personalizada?
Hable con el equipo de expertos de Supro MFG
Contáctenos para precios competitivos en fábrica,
y una gama completa de servicios de soporte técnico.
Soluciones de proceso para el control de la deformación en protectores contra salpicaduras
Una solución eficaz e integral a nivel de proceso para el problema de la deformación en los guardabarros personalizados debe integrar la compensación dinámica de la deflexión durante el proceso de doblado, emplear métodos de soldadura con bajo aporte de calor y utilizar fijaciones rígidas para garantizar la precisión y la planitud de la pieza final.
Compensación dinámica de la deflexión hidráulica durante la flexión del protector contra salpicaduras
La compensación dinámica de la deflexión hidráulica supera las limitaciones de los sistemas de arco mecánicos, concretamente, su dependencia de curvas de deflexión preestablecidas. En los protectores contra salpicaduras personalizados con longitudes de flexión superiores a dos metros, la carga de flexión se concentra en el centro de la máquina herramienta, lo que provoca que el pistón se curve hacia arriba y la mesa de trabajo se desvíe hacia abajo.
El sistema de compensación hidráulica cuenta con varios cilindros hidráulicos montados debajo de la mesa de trabajo que aplican una fuerza ascendente en tiempo real durante la carrera de doblado, contrarrestando así de inmediato la deflexión a medida que se produce. El controlador CNC calcula la compensación necesaria en función del espesor del material, la resistencia a la tracción, la longitud de doblado y el ángulo objetivo especificado para cada programa.
Durante la fabricación de protectores contra salpicaduras, los grados y espesores de los materiales varían entre los diferentes lotes; esta capacidad de adaptación garantiza la uniformidad del ángulo a lo largo de toda la pieza, eliminando así los problemas causados por perfiles "sonrientes" o "fruncidos" que impiden una alineación adecuada con la bancada de la máquina herramienta.
Soldadura TIG con hilo frío para reducir el aporte de calor.
La soldadura TIG convencional introduce energía térmica concentrada, creando fuertes gradientes de temperatura en las finas protecciones contra salpicaduras, lo que provoca deformaciones debido a la expansión y contracción térmica desiguales.
La soldadura TIG con hilo frío funciona según un principio fundamentalmente diferente: el hilo de aporte se introduce en el borde delantero del baño de fusión a temperatura ambiente, sin necesidad de precalentar el hilo mediante una fuente de calor auxiliar antes de la deposición.
El arco proporciona toda la energía térmica, pero el alambre de aporte frío absorbe una parte de esta energía durante la fusión, lo que reduce eficazmente la temperatura del baño de fusión y disminuye el gradiente de temperatura entre la zona de soldadura y el metal base . En comparación con la soldadura TIG convencional, el proceso con alambre de aporte frío puede reducir el ancho de la soldadura en un 50 % y minimizar la distorsión máxima de la soldadura en un 23.8 %.
En el caso de los protectores contra salpicaduras que requieren juntas soldadas, la reducción del aporte de calor minimiza directamente la deformación causada por la zona afectada por el calor (ZAC) y mejora la estabilidad dimensional durante el montaje final.
Optimización de las secuencias de soldadura y las estrategias de fijación para protectores contra salpicaduras.
El control del proceso para los protectores contra salpicaduras soldados implica no solo la gestión del aporte térmico, sino también la planificación cuidadosa de las secuencias de pasadas de soldadura y las limitaciones mecánicas que proporcionan los dispositivos de sujeción.
Para protectores contra salpicaduras personalizados, esto generalmente incluye:
Realizar soldadura por puntos en ubicaciones críticas para garantizar un posicionamiento estable de la pieza antes de proceder con la soldadura completa;
Adoptar una secuencia de soldadura equilibrada, alternando entre ambos lados del conjunto para equilibrar las fuerzas de contracción;
soldadura segmentada, cuando el diseño de la junta lo permita;
Control estricto de la temperatura entre pasos para evitar la acumulación de calor.
Igualmente importante es la estrategia de sujeción. Las abrazaderas rígidas y bien diseñadas restringen la pieza durante el proceso de soldadura, evitando el desplazamiento causado por la dilatación y contracción térmica. El diseño de la abrazadera debe permitir una dilatación térmica controlada, manteniendo el componente dentro de su geometría final prevista. Los dispositivos de fijación, colocados simétricamente alrededor de la zona de soldadura, distribuyen las fuerzas de sujeción de manera uniforme, evitando la deformación localizada.
Los accesorios también deben adaptarse a la geometría específica del protector contra salpicaduras, incluidas sus bridas, recortes y elementos de montaje, evitando al mismo tiempo la introducción de concentraciones de tensión adicionales.
Conclusión
La deformación y el alabeo del protector contra salpicaduras se deben a una combinación de múltiples factores durante el proceso de fabricación: tensiones residuales generadas durante el doblado, deflexión de la prensa plegadora y tensiones térmicas causadas por la soldadura. Cada uno de estos mecanismos produce inestabilidad dimensional, lo que finalmente impide que el protector contra salpicaduras se ajuste correctamente a la superficie de montaje.
Para abordar estas causas fundamentales se requiere un enfoque sistemático. Durante la etapa de plegado, la función de compensación dinámica de la deflexión hidráulica en las prensas plegadoras CNC garantiza ángulos de plegado uniformes para piezas largas.
Durante la fase de soldadura, la soldadura TIG con hilo frío minimiza el aporte térmico, mientras que una secuencia de soldadura optimizada y fijaciones rígidas controlan eficazmente la deformación térmica. En conjunto, estos controles de proceso garantizan que los protectores contra salpicaduras fabricados se ajusten a su geometría prevista y encajen perfectamente con las superficies de contacto, evitando así huecos que podrían comprometer la integridad del ensamblaje.
Supro es un fabricante profesional de protectores contra salpicaduras a medida. Gracias a equipos de última generación, una amplia experiencia en fabricación y un equipo de ingeniería especializado, ofrecemos soluciones perfectas de protectores contra salpicaduras a medida a más de 3,000 empresas en todo el mundo, junto con presupuestos de fabricante.
Para consultas técnicas, soluciones de diseño o especificaciones de productos, no dude en ponerse en contacto con nuestro equipo de ingeniería en cualquier momento.