
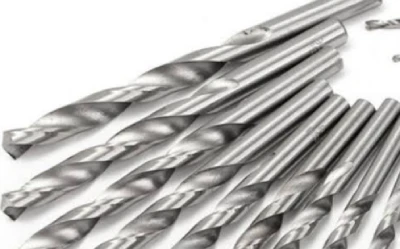









Para cualquier taller de fabricación de chapa metálica de precisión, la elección del material del troquel determina directamente la calidad de la pieza, la eficiencia de la producción y la vida útil del troquel. Entre los diversos tipos de acero para troqueles, el acero de alta velocidad (HSS) sigue siendo la referencia para aplicaciones de alta temperatura y resistencia al desgaste continuo.
A diferencia de los aceros tradicionales para trabajo en frío, el acero de alta velocidad conserva su dureza a temperaturas de hasta 600 °C —una propiedad conocida como «dureza roja»—, lo que lo hace indispensable para operaciones de estampado, troquelado y conformado. Al fabricar piezas de chapa de acero de alta velocidad, la elección del grado de acero determina la capacidad de retención del filo de corte y la estabilidad de los ciclos de mecanizado.
Por ejemplo, el acero rápido M42 ofrece una dureza térmica excepcional (HRC 67-70), lo que lo hace adecuado para el mecanizado de acero inoxidable y aleaciones de alta resistencia; mientras que el acero rápido M2 combina tenacidad y resistencia al desgaste, lo que lo hace ideal para matrices de estampado de uso general.
La experiencia de producción de Supro demuestra que seleccionar el grado de acero rápido adecuado para el material de la pieza puede reducir el tiempo de inactividad entre un 30 % y un 50 % en comparación con los aceros para herramientas estándar. Las siguientes secciones ofrecen información detallada sobre la composición del material, los grados AISI y los criterios prácticos de selección para ayudar a los compradores a tomar decisiones de utillaje basadas en datos.
Composición metalúrgica del acero de alta velocidad (HSS)
La composición metalúrgica del acero rápido determina directamente su dureza en caliente y su resistencia al desgaste en aplicaciones de estampado y conformado. La composición precisa de la aleación, que incluye tungsteno, molibdeno, cromo, vanadio y cobalto, determina la vida útil de la herramienta. Tanto el acero rápido M42 como el M2 se basan en una estructura de carburo única que les permite soportar altas temperaturas de corte sin que se degrade el filo.
Principales elementos de aleación en el acero de alta velocidad (HSS)
El rendimiento del acero de alta velocidad en matrices para chapa metálica depende de proporciones de aleación precisas. El tungsteno (W) y el molibdeno (Mo) forman carburos estables que confieren al material una "dureza roja", es decir, la capacidad de mantener la integridad del filo de corte a 600 °C durante las operaciones de estampado a alta velocidad.
El cromo (Cr) mejora la templabilidad y aumenta la resistencia a la corrosión cuando la matriz entra en contacto con el refrigerante. El vanadio (V) forma carburos de vanadio extremadamente duros (HV ~2800), que refinan la estructura granular y mejoran la resistencia al desgaste. El cobalto (Co) mejora aún más la dureza a altas temperaturas.
En el campo de los troqueles de estampado, el acero rápido M2 logra una tenacidad universal gracias al equilibrio entre el contenido de tungsteno y molibdeno; mientras que el acero rápido M42 utiliza un mayor contenido de cobalto y molibdeno para alcanzar una dureza de HRC 67–69, lo que lo hace altamente adecuado para el troquelado a largo plazo de aleaciones de alta resistencia. Una distribución adecuada de carburos prolonga directamente la vida útil del troquel entre reafilados.
Clasificación por sistema de aleación
El acero rápido (HSS) se puede clasificar en cuatro sistemas de aleación según los elementos principales que forman los carburos. El HSS a base de tungsteno (por ejemplo, T1) contiene entre un 12 % y un 18 % de tungsteno, lo que le confiere una excelente dureza en caliente pero una menor tenacidad, por lo que resulta adecuado para herramientas de acabado.
Los aceros rápidos (HSS) a base de molibdeno (por ejemplo, M1, M2) contienen entre un 5 % y un 10 % de molibdeno, lo que les confiere una mayor resistencia al impacto a un menor coste. El acero rápido M2 sigue siendo el estándar de la industria para punzones y matrices de chapa metálica gracias a su rendimiento equilibrado en resistencia al desgaste y maquinabilidad.
El acero rápido de tungsteno-molibdeno combina estos dos elementos, mejorando así la plasticidad térmica. El acero rápido aleado con cobalto (como el acero rápido M35 y M42) añade entre un 5 % y un 8 % de cobalto para aumentar la dureza térmica, lo que permite el punzonado continuo y de alta resistencia de láminas de acero templado.
En el procesamiento de chapa metálica , seleccionar el sistema de aleación correcto puede reducir el tiempo de inactividad. La aleación M42 ofrece un rendimiento excepcional en aplicaciones de alta temperatura y alto desgaste, como el punzonado de acero avanzado de alta resistencia (AHSS), mientras que la aleación M2 es suficiente para el mecanizado de acero con bajo contenido de carbono y aluminio.
¿Está buscando confiable y rentable
Fabricantes de chapa de China
Más de 150,000 5,000 productos de fabricación de metal OEM entregados a más de XNUMX compradores globales.
¡Y benefíciate de ello!
Clasificación del acero de alta velocidad según las normas AISI
El Instituto Americano del Hierro y el Acero (AISI) clasifica el acero de alta velocidad (HSS) según su composición y características de rendimiento para que sus propiedades se ajusten a los requisitos específicos de estampado y punzonado. Al fabricar piezas de chapa de acero de alta velocidad, seleccionar el grado de acero adecuado —como M2 para matrices de uso general o M42 para aplicaciones abrasivas a altas temperaturas— influye directamente en la vida útil de la herramienta y las tolerancias de la pieza.
Aceros de alta velocidad M2
El acero rápido M2 (AISI / 1.3343) es el tipo de acero más utilizado en matrices para chapa metálica de uso general . Tiene una composición química equilibrada, con un contenido de carbono de entre 0.85 y 0.95 %, tungsteno de entre 5.50 y 6.75 %, molibdeno de entre 4.50 y 5.50 %, vanadio de entre 1.75 y 2.20 % y cromo de entre 3.75 y 4.50 %, que, tras un tratamiento térmico adecuado, alcanza una dureza de entre 63 y 66 HRC.
Los punzones y matrices M2 ofrecen una combinación óptima de resistencia al desgaste, tenacidad y maquinabilidad. La matriz de molibdeno-tungsteno proporciona la dureza en caliente suficiente para permitir el punzonado continuo de acero con bajo contenido de carbono y aluminio a temperaturas de hasta 500 °C sin redondeo de los bordes.
En operaciones de troquelado de alto volumen, los troqueles M2 suelen extender los tiempos de producción entre reafilados entre un 30 % y un 50 % en comparación con los aceros para herramientas tradicionales D2 u O1. Sin embargo, para materiales abrasivos como el acero galvanizado o el acero inoxidable, el M2 puede experimentar un mayor desgaste en el flanco, en cuyo caso son más adecuados los aceros con mayor contenido de cobalto. En general, en el procesamiento de chapa metálica para fabricantes de equipos originales (OEM) de volumen medio , el acero rápido M2 sigue siendo la referencia en cuanto a rentabilidad para troqueles de estampado, herramientas de conformado y cuchillas de corte.
Acero rápido aleado con cobalto M35
El M35 es una variante del M2 aleado con cobalto, que contiene entre un 4.50 % y un 5.00 % de cobalto, además de proporciones significativas de tungsteno, molibdeno, vanadio y cromo. La adición de cobalto mejora considerablemente la dureza en caliente y la estabilidad térmica, lo que permite que la herramienta mantenga su eficiencia de corte a temperaturas superiores a 550 °C. En aplicaciones de estampado exigentes, como el punzonado de aceros avanzados de alta resistencia (AHSS) o el corte intermitente de láminas laminadas, el acero rápido M2 puede sufrir un ablandamiento prematuro, mientras que el M35 mantiene una dureza de HRC 64-66 incluso bajo cargas térmicas sostenidas.
En comparación con los grados con mayor contenido de cobalto, el M35 también ofrece una resistencia al impacto superior, lo que reduce el riesgo de astillamiento en matrices progresivas de tolerancia reducida.
Desde el punto de vista de la producción, al mecanizar acero inoxidable 304 o acero al carbono con un límite elástico de 50 ksi, las herramientas M35 ofrecen un intervalo de reafilado entre un 20 % y un 25 % mayor que las herramientas M2 estándar. Cuando se busca un equilibrio entre coste y rendimiento a altas temperaturas, pero no se prefieren los grados de gama alta, el acero rápido M35 constituye una opción de mejora práctica para líneas de producción de chapa metálica de volumen medio a alto.
Acero rápido de alto contenido en cobalto M42
El acero rápido M42 es una aleación de cobalto de alta calidad con una composición de 7.75–8.75 % de Co, 1.05–1.15 % de C y 9.00–10.0 % de Mo. Cuando se templa adecuadamente, esta composición alcanza una dureza excepcional de HRC 67–70, a la vez que presenta una excelente dureza en caliente, manteniendo una dureza de HRC 65 incluso a 625 °C.
Al mecanizar materiales difíciles de cortar, como aceros inoxidables endurecibles por precipitación, aleaciones de titanio y placas de acero resistentes al desgaste (AR), los punzones y matrices de troquelado M42 ofrecen la mayor vida útil en condiciones de alta temperatura y alta fricción. Su fina distribución de carburos de vanadio proporciona una excepcional resistencia al desgaste, reduciendo eficazmente las microfisuras en el filo de corte. Sin embargo, el M42 tiene menor tenacidad al impacto que el acero rápido M35, lo que lo hace menos adecuado para el corte intermitente o aplicaciones sometidas a cargas de impacto elevadas.
En la práctica, las herramientas M42 se utilizan habitualmente para el punzonado de ciclo largo y alta velocidad de aceros avanzados de alta resistencia (AHSS, resistencia a la tracción >800 MPa), donde el tiempo de inactividad causado por los cambios de herramienta representa un factor importante en los costos de producción. Con un tratamiento térmico adecuado, la vida útil de las herramientas M42 puede ser de 2 a 3 veces mayor que la de las herramientas M2 convencionales.
Aleaciones de tungsteno de la serie T
La serie T de aceros rápidos (HSS), principalmente T1 (AISI 1.3355) y T15, se basa principalmente en el tungsteno en lugar del molibdeno como elemento formador de carburos. El T1 contiene entre un 17.50 % y un 18.50 % de tungsteno, entre un 0.70 % y un 0.80 % de carbono y un 4.00 % de cromo. Ofrece una excelente dureza en caliente, pero tiene menor tenacidad y maquinabilidad en comparación con los aceros a base de molibdeno. En aplicaciones de chapa metálica , el T1 rara vez se utiliza en matrices progresivas debido a su baja resistencia al impacto, lo que puede provocar astillamiento de los bordes bajo cargas de estampado cíclicas.
Sin embargo, el T15 contiene altas proporciones de vanadio (4.75–5.25 %) y cobalto (4.75–5.25 %), así como entre un 12.00 % y un 13.00 % de tungsteno, lo que resulta en una resistencia al desgaste extremadamente alta: en la prueba de pasador sobre disco, su pérdida volumétrica por desgaste es de tan solo 0.3–0.35 mm³. El T15 se desempeña excepcionalmente bien en el conformado y punzonado de materiales altamente abrasivos, como las láminas de acero al silicio para motores eléctricos.
Aunque el acero rápido M42 se usa a menudo como sustituto del T15 debido a su maquinabilidad superior y menor coste, el T15 todavía se especifica para aplicaciones específicas de alto volumen y alto desgaste, aquellas que requieren que se mantengan tolerancias dimensionales estrictas durante millones de ciclos de estampado.
Solo 4 pasos
piezas de fabricación de metal personalizadas en línea
Póngase en contacto con nuestro equipo de expertos y experimente la eficiencia y los beneficios económicos de los servicios de fabricación digital de metales.
Subir archivos de diseño
STL, STEP (.stp), IGES (.igs), (.ZIP) o PDF.
También sea una muestra o una idea.
Cotización y análisis de diseño
Cotizaciones instantáneas de fábrica e informes DfM, la solución más razonable.
Comienza la fabricación
Los procesos digitales pueden iniciar tareas de pedidos dentro de las 24 horas.
El tiempo de entrega
Cumplir las promesas de entrega, aprobadas por más de 3000 compradores de empresas globales.
Propiedades mecánicas y requisitos de tratamiento térmico del acero de alta velocidad
En el caso de punzones y matrices de acero de alta velocidad utilizados en el procesamiento de chapa metálica de precisión , la interacción entre la dureza posterior al temple, los ciclos de revenido y la austenita retenida determina su vida útil real. La dureza posterior al temple por sí sola no garantiza la resistencia al desgaste; durante los múltiples ciclos de revenido (normalmente entre 540 °C y 570 °C), la precipitación precisa de carburos secundarios determina la dureza en caliente y la tenacidad al impacto.
El acero rápido M2 se austeniza típicamente a 1180 °C–1220 °C y se templa tres veces, logrando una dureza de HRC 63–65 a la vez que mantiene una tenacidad suficiente, lo que lo hace adecuado para operaciones de troquelado en acero común con bajo contenido de carbono y aluminio.
Debido a su mayor contenido de cobalto y carbono, el acero rápido M42 requiere un control de austenización más estricto (1170 °C–1190 °C); con el tratamiento adecuado, puede alcanzar una dureza de HRC 67–69 manteniendo la dureza térmica a temperaturas de hasta 625 °C.
El sobrecalentamiento de cualquiera de los dos grados puede provocar una retención excesiva de austenita (superior al 15 %) y un crecimiento del grano, lo que conlleva el astillamiento prematuro del filo de corte. Por otro lado, un calentamiento insuficiente puede hacer que los carburos permanezcan sin disolver, reduciendo así la resistencia al desgaste.
Para la producción en grandes volúmenes de piezas de chapa de acero de alta velocidad , un proceso de revenido de tres ciclos tras un tratamiento térmico al vacío puede reducir el contenido de austenita residual a menos del 5 %. En comparación con los aceros tradicionales para trabajo en frío, como el D2, esto puede prolongar los intervalos de reafilado de herramientas entre un 40 % y un 60 %.
Aplicaciones del acero de alta velocidad en el trabajo del metal y la fabricación de chapa metálica.
En el campo de la fabricación de chapa metálica de precisión, el acero de alta velocidad (HSS) desempeña un papel fundamental en numerosos procesos de producción donde la durabilidad de las herramientas de corte bajo estrés térmico y mecánico es esencial.
Acero de alta velocidad en la fabricación de herramientas de corte
En el sector del procesamiento de chapa metálica, el acero rápido (HSS) sigue siendo el sustrato preferido para las herramientas de corte que entran en contacto con la pieza antes del estampado. Las sierras de corte longitudinal, las cuchillas de corte y las matrices de recorte fabricadas con acero rápido M2 combinan una dureza equilibrada (HRC 63-65) y una gran tenacidad, lo que les permite soportar el contacto continuo del filo con bobinas de acero laminado en caliente o en frío. La matriz de carburo de tungsteno y molibdeno mantiene el filo bajo el calor moderado generado durante el corte longitudinal a alta velocidad.
Para cortar materiales abrasivos como chapa galvanizada o bobinas de acero inoxidable, se suelen elegir discos de acero rápido M42 debido a su excelente dureza térmica (HRC 67-69) y resistencia al desgaste por carburo de vanadio. Sin embargo, debido a la menor tenacidad al impacto del M42, la geometría del disco debe diseñarse cuidadosamente para evitar el astillado.
Según la experiencia de producción de Supro, las cortadoras de disco M2 alcanzan una vida útil de aproximadamente 200 a 300 horas antes de necesitar afilado al cortar acero con bajo contenido de carbono; para el M42, esta duración se extiende a 400-500 horas al cortar bobinas de acero avanzado de alta resistencia (AHSS). El afilado y el acabado de los filos adecuados son tan importantes como el propio grado de acero de alta velocidad.
Acero de alta velocidad para aplicaciones de matrices y herramientas.
Los componentes de las matrices, incluidos los punzones de conformado, los anillos de estirado y las cuchillas de recorte, requieren aceros de alta velocidad (HSS) capaces de resistir el desgaste adhesivo y el agarrotamiento. Para las matrices progresivas que utilizan matrices de HSS para producir piezas de chapa metálica a partir de materiales de alta resistencia, el acero de alta velocidad M2 se utiliza ampliamente para las cuchillas de conformado sin impacto debido a su excelente capacidad de rectificado y resistencia a la deformación de los bordes bajo cargas de compresión.
Al conformar aceros abrasivos como el DP800 o el acero inoxidable martensítico, las cuchillas de acero rápido M42 reducen los arañazos superficiales en la superficie estirada gracias a que los finos carburos de vanadio actúan como una barrera microscópica resistente al desgaste. Sin embargo, la mayor dureza del M42 (HRC 67-69) lo hace más susceptible al agrietamiento durante la soldadura o el mecanizado por descarga eléctrica (EDM), por lo que deben evitarse los puntos de concentración de tensiones en el diseño.
Para la producción en masa de componentes estructurales de automóviles, los insertos de matriz de acero rápido con aleación de cobalto a menudo duplican la vida útil de la herramienta en comparación con los tradicionales A2 o D2.
Acero de alta velocidad para punzonado y troquelado
En la fabricación de chapa metálica , el punzonado y el troquelado representan las aplicaciones más exigentes para el acero de alta velocidad (HSS). Los punzones están sometidos a esfuerzos de compresión cíclicos, calentamiento de los bordes y desgaste abrasivo causado por los bordes cortados.
Los punzones de acero rápido M2 son punzones estándar que se utilizan para acero con bajo contenido de carbono con un espesor de hasta 6 mm y diámetros de orificio que van desde 2 mm hasta 50 mm. Dependiendo de las condiciones de holgura y lubricación, pueden realizar entre 50,000 y 100,000 perforaciones antes de que el borde se redondee.
Al perforar acero de alta resistencia (por ejemplo, con una resistencia a la tracción de 980 MPa) o acero eléctrico con alto contenido de silicio, los punzones de acero rápido M42 mantienen su filo entre tres y cinco veces más tiempo que los punzones M2, ya que la adición de cobalto (8 %) les permite conservar su dureza térmica incluso a temperaturas superiores a 600 °C. Sin embargo, los punzones M42 son más exigentes en cuanto a la precisión de alineación y la holgura entre el punzón y la matriz; una mala alineación suele provocar astillamiento en lugar de desgaste progresivo.
En prensas de alta velocidad (más de 400 SPM), las herramientas de acero de alta velocidad deben utilizarse junto con un sistema interno de refrigeración o lubricación por niebla para disipar el calor. El tratamiento térmico al vacío, combinado con el revenido a baja temperatura, puede optimizar aún más la distribución de los carburos y reducir las microfisuras en el filo de corte.
Conformado en frío y laminado de roscas
Las matrices de conformado en frío y de laminado de roscas están sometidas a esfuerzos de compresión extremos y a fricción por deslizamiento. En la producción de elementos de fijación e insertos roscados a partir de alambrón, los punzones y matrices de laminado de roscas de acero de alta velocidad ofrecen un rendimiento superior al del carburo cementado en aplicaciones que requieren una resistencia al desgaste moderada, pero una mayor tenacidad para evitar el agrietamiento.
Los punzones de acero rápido M2 se utilizan comúnmente para fabricar sujetadores de acero con bajo contenido de carbono y de baja aleación, con una vida útil de entre 200 000 y 300 000 piezas antes de que se produzca deformación en la superficie del punzón. Para sujetadores de acero inoxidable (304, 316) o acero aleado de alta resistencia, las matrices de laminación de roscas de acero rápido M42 presentan una excelente resistencia al desgaste por fricción y al desgaste del diámetro del círculo primitivo, ya que sus finos y duros carburos previenen eficazmente la transferencia adhesiva. Sin embargo, el M42 tiene una menor tenacidad al impacto, por lo que el diseño de la geometría de la herramienta requiere especial cuidado: las esquinas afiladas deben redondearse.
En los procesos de conformado en frío para Inconel o titanio, los aceros rápidos (HSS) obtenidos por metalurgia de polvos a veces sustituyen al M42 tradicional; sin embargo, para la mayoría de las aplicaciones de fijación de fabricantes de equipos originales (OEM), los aceros M2 y M42 con el tratamiento térmico adecuado siguen ofreciendo la mejor relación coste-rendimiento.
Criterios de selección de materiales
La selección del grado de acero rápido (HSS) adecuado para matrices de chapa metálica requiere una evaluación exhaustiva del material de la pieza, el volumen de producción y las características de la prensa. El acero rápido M2 es la opción preferida para el mecanizado de acero con bajo contenido de carbono (resistencia a la tracción <250 MPa), aluminio, cobre y producción de lotes pequeños (menos de 100 000 ciclos de estampado), donde el costo de la matriz y la posibilidad de reafilado son consideraciones primordiales.
Al estampar materiales abrasivos o de alta resistencia (como acero avanzado de alta resistencia, acero inoxidable y titanio) con un volumen de producción superior a 500,000 ciclos, el acero rápido M42 es una opción razonable, ya que su mayor vida útil del troquel compensa los mayores costes iniciales de material y tratamiento térmico.
Para la producción de materiales mixtos, los materiales de grado intermedio, como el acero rápido M35, ofrecen una solución de compromiso. Otros factores de selección incluyen la geometría del filo de corte (debido a su menor tenacidad, el M42 no es adecuado para cortes de ángulo agudo) y la velocidad de estampado. Para prensas de alta velocidad (más de 300 SPM), se debe utilizar acero rápido aleado con cobalto para resistir el revenido causado por el calor de fricción. Finalmente, es fundamental verificar los datos del tratamiento térmico (temperatura de austenización, ciclo de revenido y porcentaje de austenita retenida) para garantizar un rendimiento constante del troquel.
¿Está buscando una empresa confiable de fabricación de chapa personalizada?
Hable con el equipo de expertos de Supro MFG
Contáctenos para precios competitivos en fábrica,
y una gama completa de servicios de soporte técnico.
Resumen
El acero rápido (HSS) sigue siendo un material fundamental para herramientas en el campo del mecanizado de precisión, caracterizado por su combinación única de dureza, dureza en caliente, tenacidad y resistencia al desgaste. El sistema de clasificación de materiales establecido bajo la norma ASTM A600 proporciona a los fabricantes un marco estructurado para seleccionar el grado adecuado según los requisitos específicos de cada aplicación.
Un conocimiento exhaustivo de la composición, los grados y los parámetros del tratamiento térmico del acero de alta velocidad facilita la selección óptima de herramientas para procesos como el estampado, el punzonado y el mecanizado, lo que reduce el tiempo de inactividad de la producción y mejora la calidad de las piezas.
A medida que la tecnología de metalurgia continúa avanzando hacia velocidades de corte más altas y materiales de piezas de trabajo más exigentes, las herramientas de corte de acero de alta velocidad, debidamente seleccionadas y tratadas térmicamente, siguen siendo indispensables.
Supro es un fabricante profesional de estructuras metálicas . Gracias a equipos de última generación, una amplia experiencia en fabricación y un equipo de ingeniería especializado, ofrecemos soluciones metalúrgicas personalizadas a más de 3,000 empresas en todo el mundo, junto con presupuestos de fabricante.
Entregamos una amplia gama de productos de forma eficiente y puntual. Desde el diseño del producto y la fabricación rápida de prototipos de chapa metálica hasta la producción en masa, brindamos soporte técnico profesional y una calidad excepcional. ¡Además, ofrecemos soluciones de fabricación integrales y un suministro de productos altamente competitivo en precio!







